Carters moulés avec faces de montage finies pour les OEM d’équipements
RELIA gère le moulage et les faces de montage finies selon une même spécification, afin que le carter arrive à l’assemblage avec les interfaces requises maîtrisées.
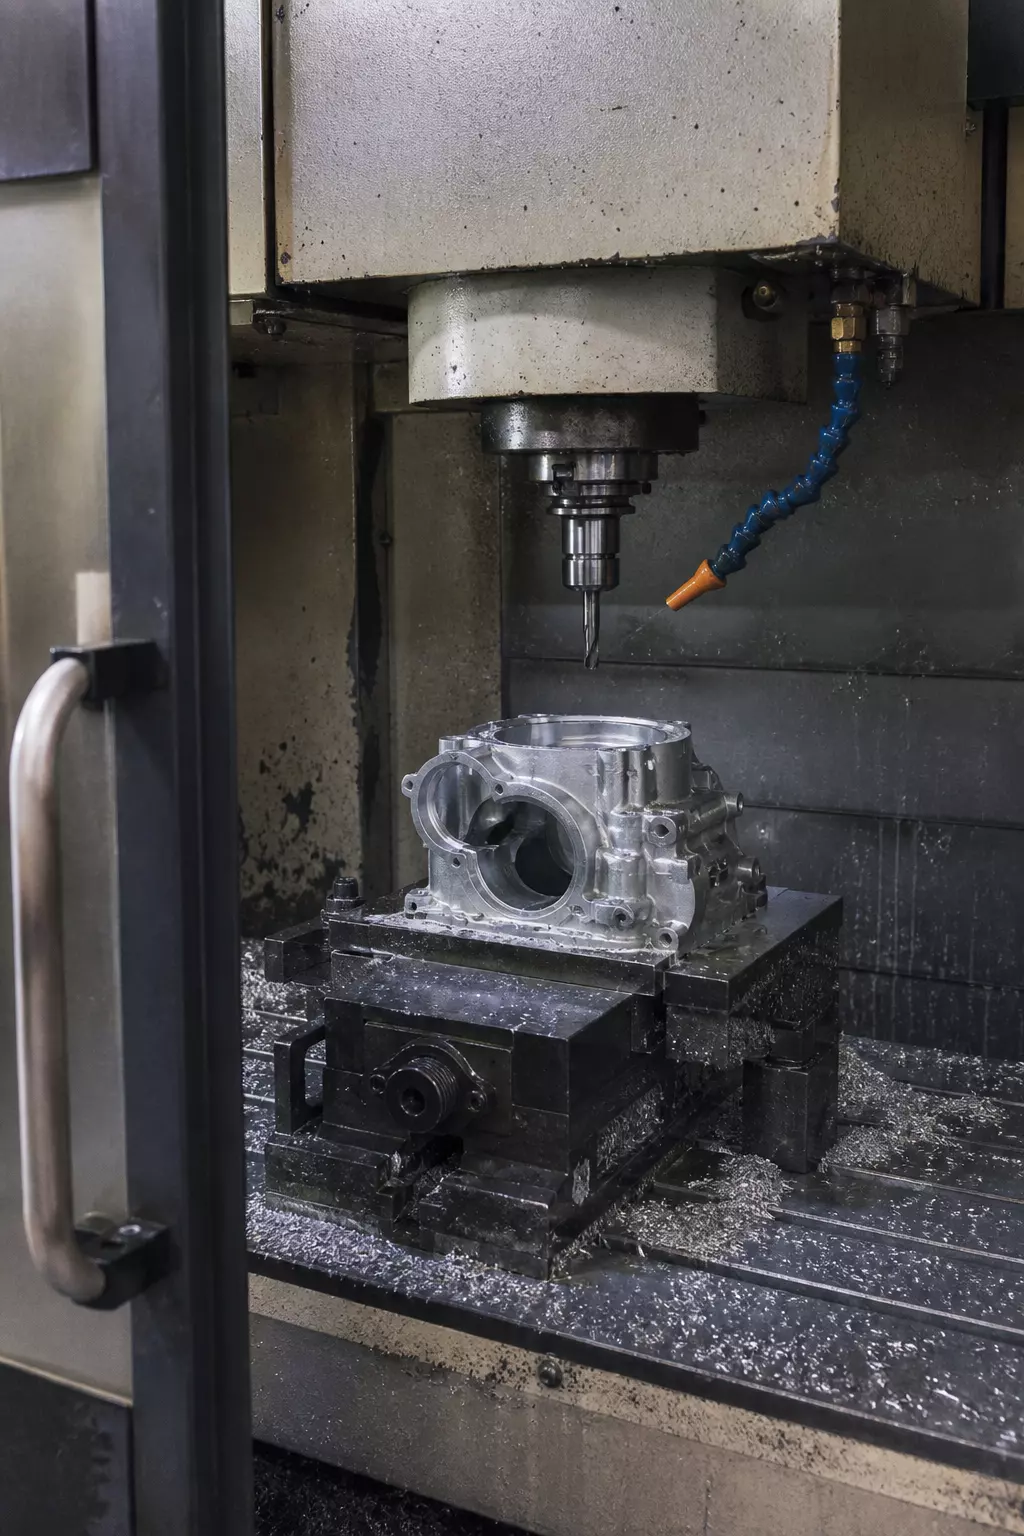
Pour une demande de carter moulé et usiné, nous pouvons commencer par nos exemples de carters de boîte de vitesses moulés et pièces moulées avec usinage CNC. Il s’agit d’exemples issus de fiches distinctes. Ils ne prouvent pas que votre carter peut être moulé et usiné selon une seule gamme approuvée.
Nous pouvons étudier le carter à livrer comme un projet unique, en rattachant la géométrie de fonderie et les faces de montage finies à la même version du plan. Cela aide votre équipe équipement à éviter d’accepter un brut de fonderie dont les alésages ou faces de positionnement ne peuvent pas être finis comme demandé.
La pièce finie guide la décision
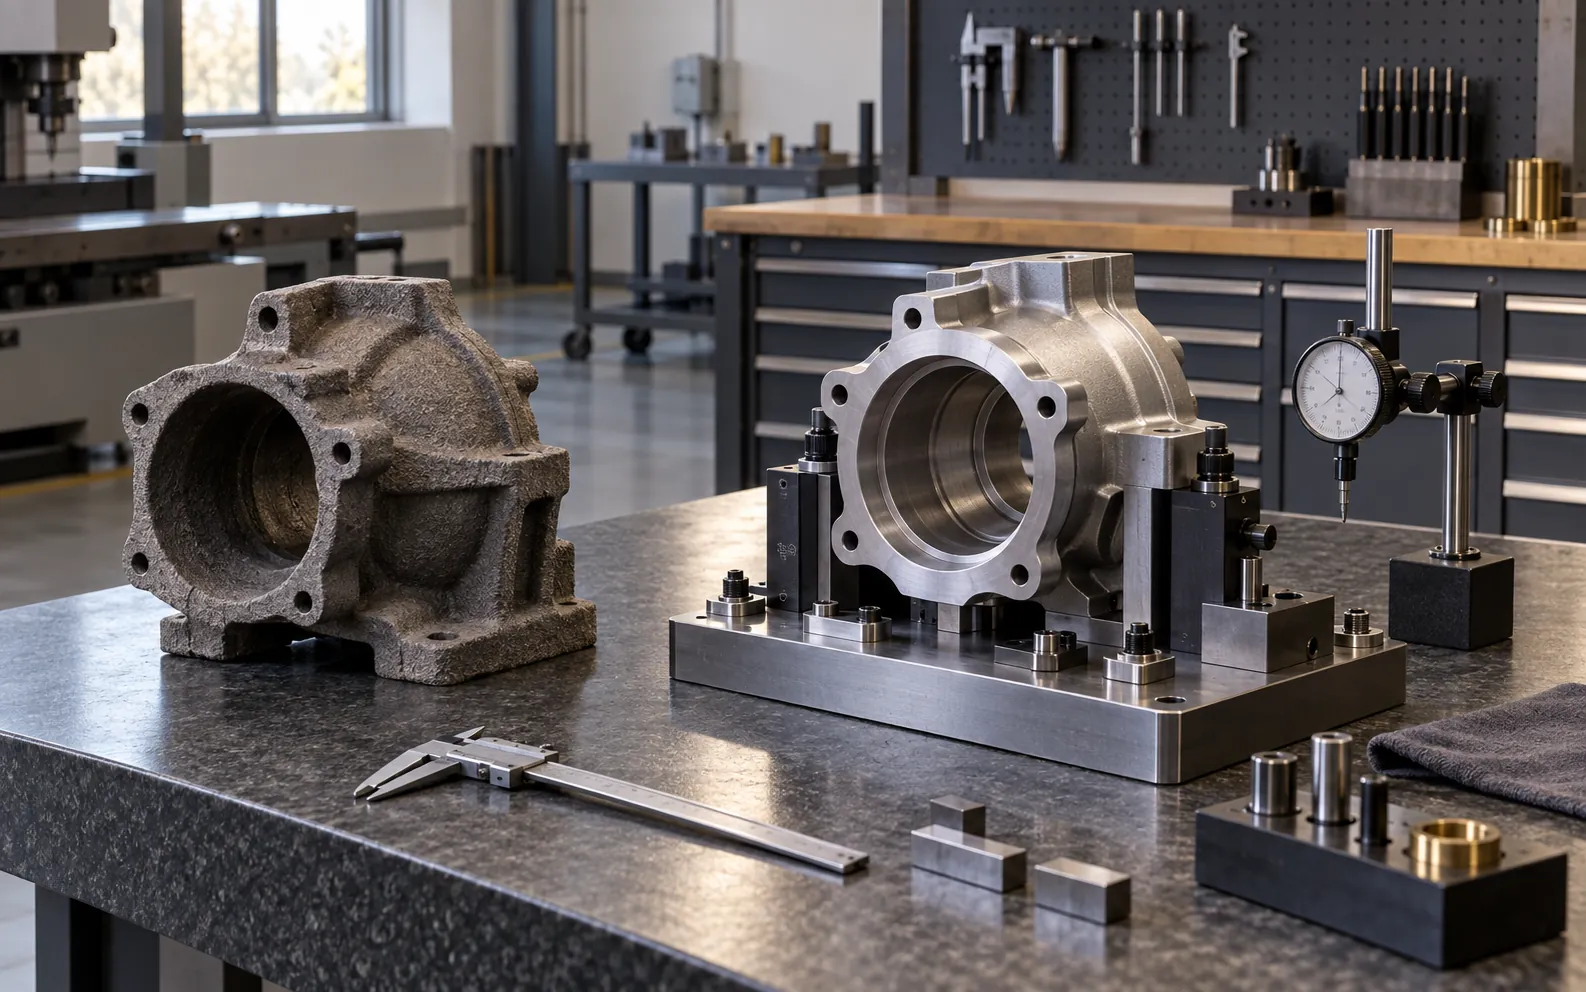
Nous pouvons examiner le plan de la pièce finie à chacune de ces étapes pour que la forme brute, les surépaisseurs d’usinage et les faces acceptées répondent à la même exigence de l’équipement. Le devis confirme la gamme de moulage, de finition et de contrôle retenue pour votre carter.
Le procédé de moulage dépend de la géométrie
Les épaisseurs de paroi, les cavités, la matière et le volume de production influencent la gamme à étudier. Une fiche catalogue de carter moulé sous pression ne rend pas ce procédé adapté à une autre forme. Définissez le carter fini et laissez la proposition de production préciser le procédé réellement prévu. Consultez les exemples de pièces moulées comme exemples de géométries de départ ; le plan de votre carter fini détermine toujours ce qui doit être moulé puis usiné.
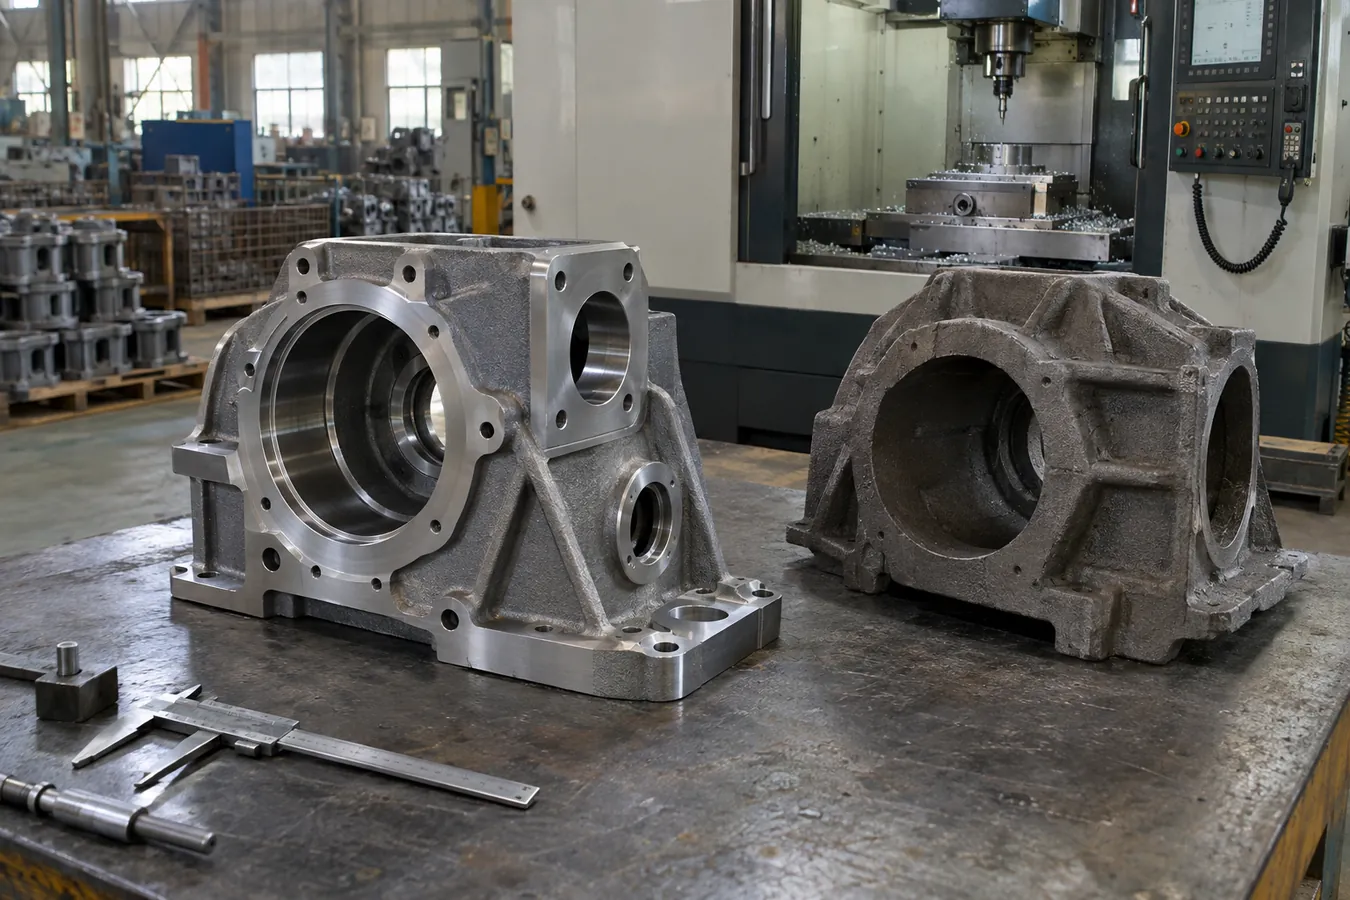
Les surépaisseurs d’usinage doivent être prévues tôt
Distinguez les surfaces brutes de fonderie des alésages et faces de montage à usiner. L’examen de la gamme permet alors un choix concret : prévoir des surépaisseurs suffisantes et finir les deux interfaces critiques selon la révision approuvée du carter, ou revoir le concept de moulage avant de fabriquer un échantillon.
Un devis pour la pièce complète doit identifier cette référence commune et le responsable des dimensions finales.
Les références relient le carter à la machine
Précisez quelles surfaces positionnent le carter et quels alésages s’alignent avec les pièces mobiles. Si les faces de montage sont traitées comme des dimensions isolées, la machine assemblée peut malgré tout présenter un défaut d’alignement.
L’acceptation de la matière et des défauts nécessite une base
Indiquez la nuance de matière, les charges fonctionnelles et les critères d’examen ou d’acceptation spécifiés. Des termes comme « haute qualité » dans un titre de produit ne définissent ni la porosité, ni l’état de surface, ni la résistance. La proposition de projet doit traiter les risques propres à votre carter.
Le carter reste maîtrisé du moulage à l’usinage final
Pour votre carter, les surépaisseurs de fonderie et les interfaces finies restent régies par un même plan et une même procédure d’acceptation.
Un seul plan de carter fini doit définir les surépaisseurs de fonderie, les références usinées, la matière, les caractéristiques d’acceptation et l’état de livraison. Les procédés externalisés et les rapports sont convenus avant la production.
RELIA exploite une ligne de moulage au sable, deux spectromètres et des moyens d’usinage CNC dans sa propre usine. Les pièces courantes moulées au sable couvrent 0.5–500 kg et les pièces en acier moulé 1–500 kg ; les projets spéciaux plus importants sont évalués sur plan.
Commande réelle RL-CS-2301 : un fabricant européen d’équipements industriels a approuvé un support en acier moulé d’environ 80 kg après contrôle de la composition chimique, des dimensions, par ultrasons et des propriétés mécaniques. En 2023, cinq échantillons ont été réalisés en 35 jours avant des lots de 500–2,000 pièces ; le système de coulée a été amélioré pour réduire la porosité.
Avant la libération, rapprochez le plan de la pièce finie, la matière et les rapports de contrôle du carter exact que vous avez approuvé. Consultez la présentation de l’entreprise ou demandez les copies des certificats ISO en vigueur.
Contrôlez l’état de livraison
Notre guide des rapports de contrôle décrit les justificatifs à demander. Rattachez la base réelle du contrôle à la version approuvée du plan plutôt que de vous fier à une photographie du brut de fonderie.
Un échantillon peut révéler des problèmes d’assemblage
Si possible, installez le carter proposé avec les fixations, roulements ou le couvercle prévus. Consignez les problèmes détectés et mettez le plan à jour avant de relancer la production. Une pièce mesurée et une pièce assemblée fonctionnelle peuvent répondre à des questions d’approbation différentes.
Un devis de pièce complète définit le périmètre de fourniture
Envoyez le plan du carter fini
Envoyez le plan de la pièce à livrer, les références d’assemblage, la matière et la quantité, les faces usinées repérées et les exigences d’acceptation. Joignez la pièce moulée existante si vous changez de fournisseur. Partagez ces éléments avec nous afin d’étudier une solution de pièce complète.