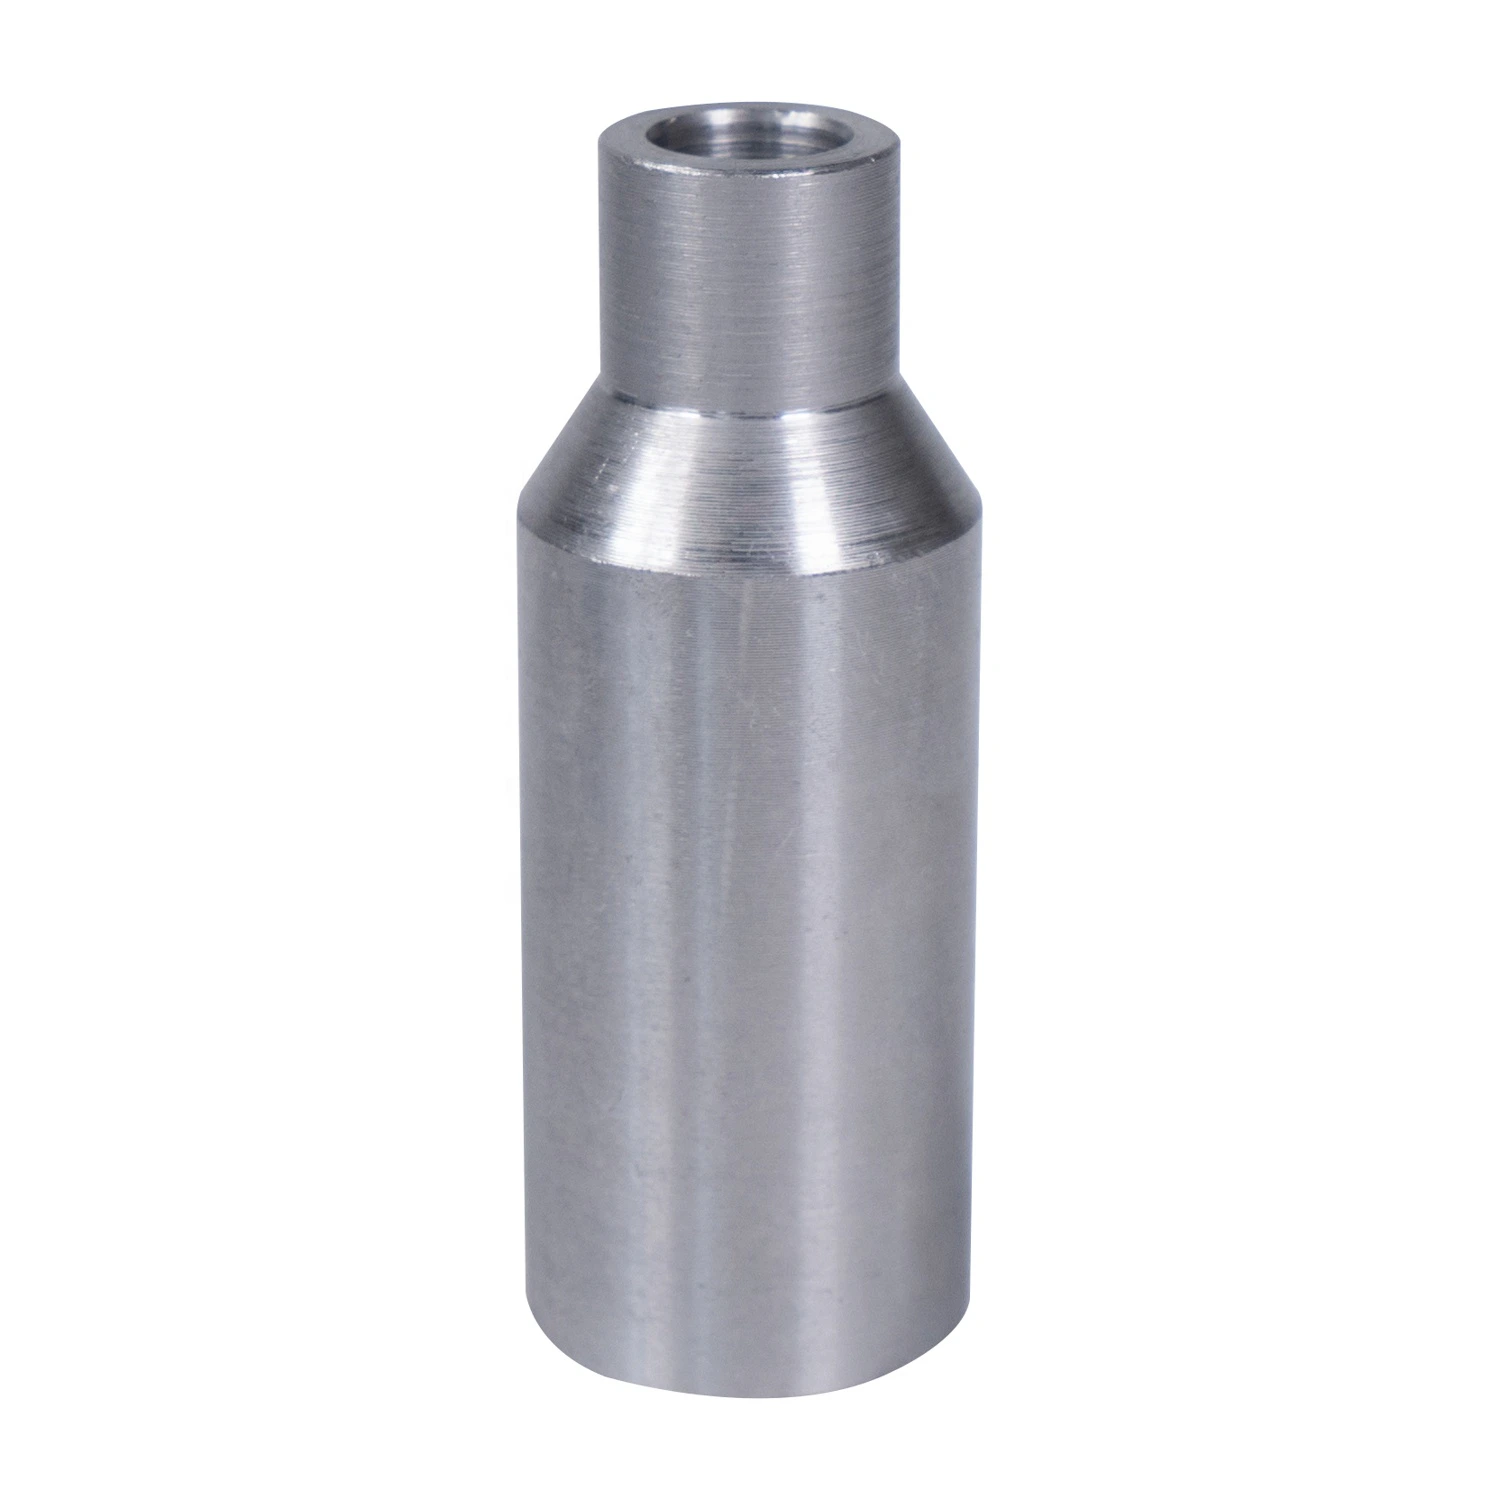
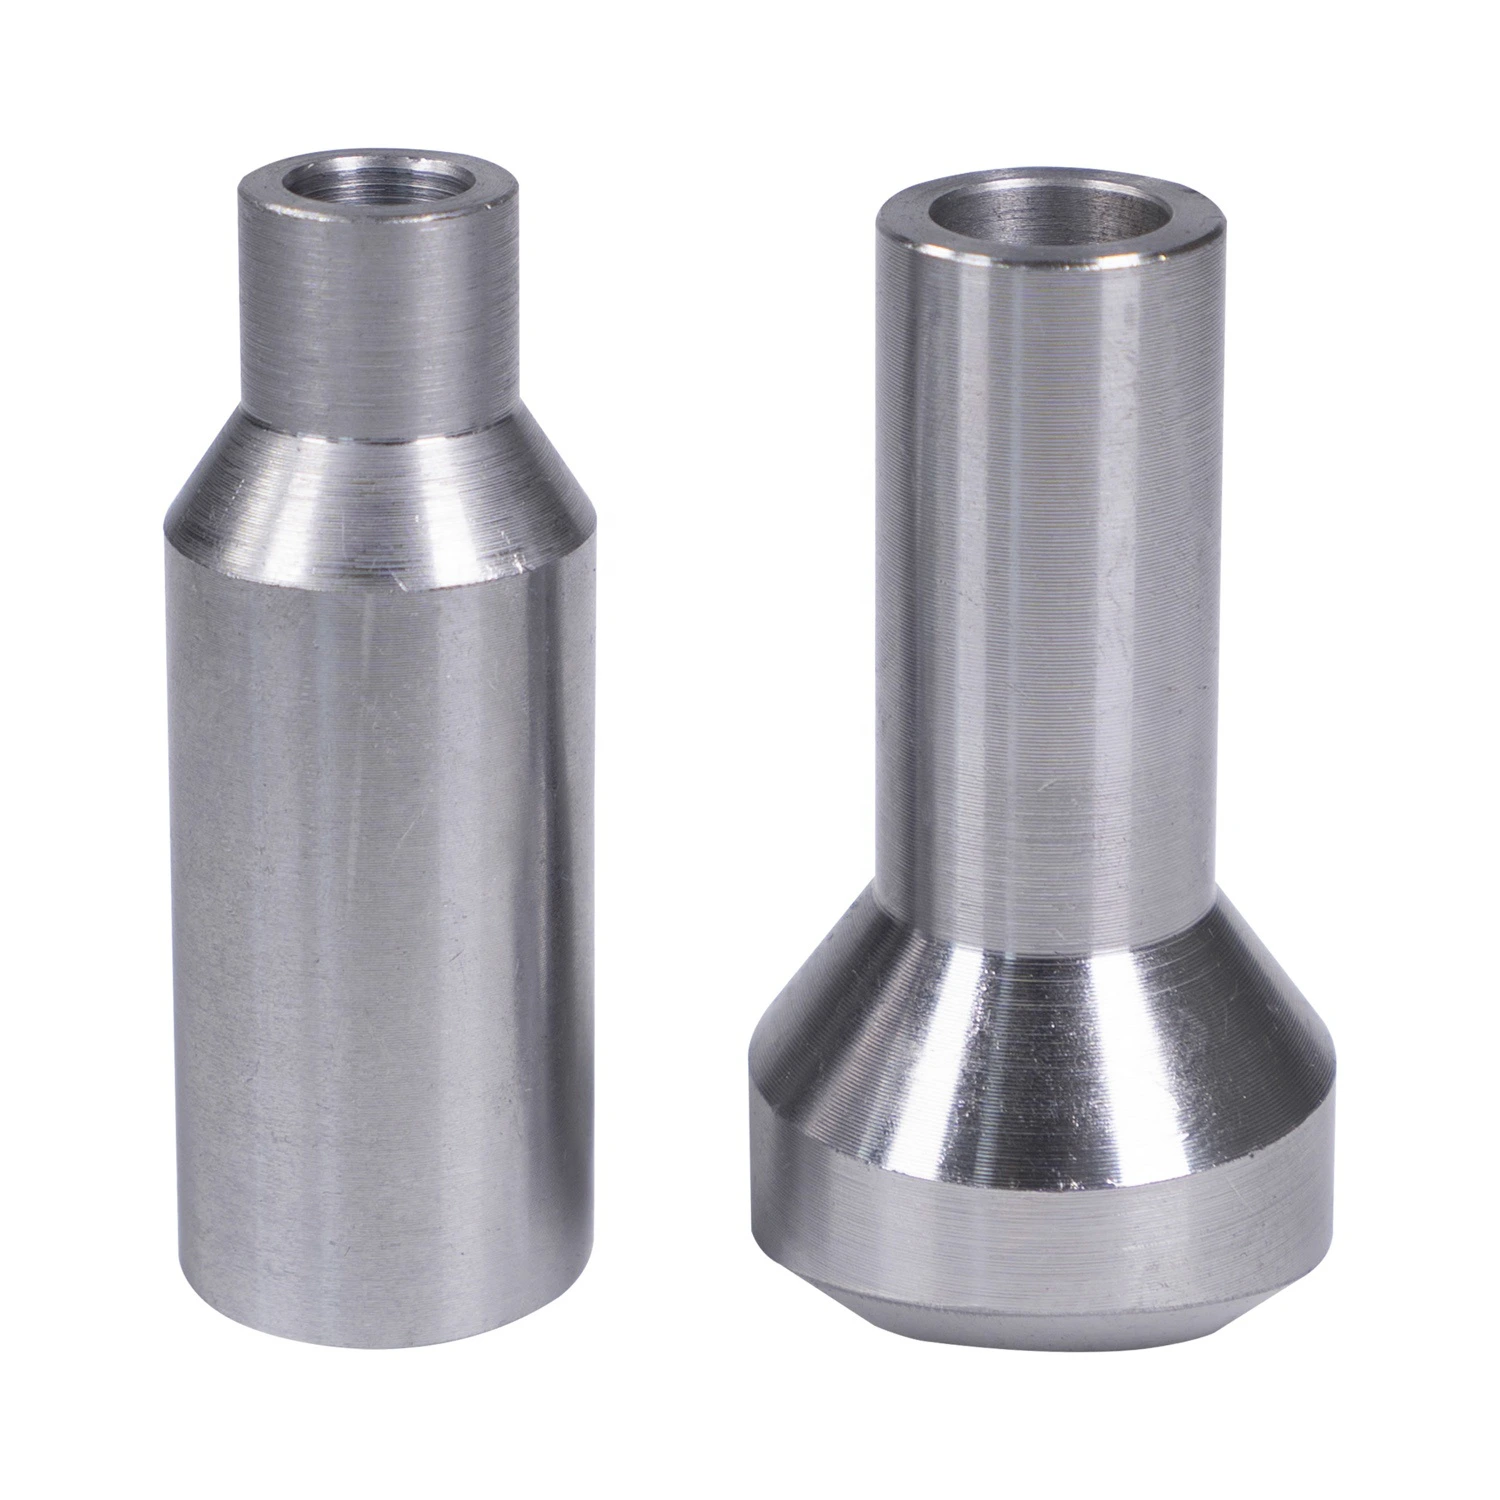
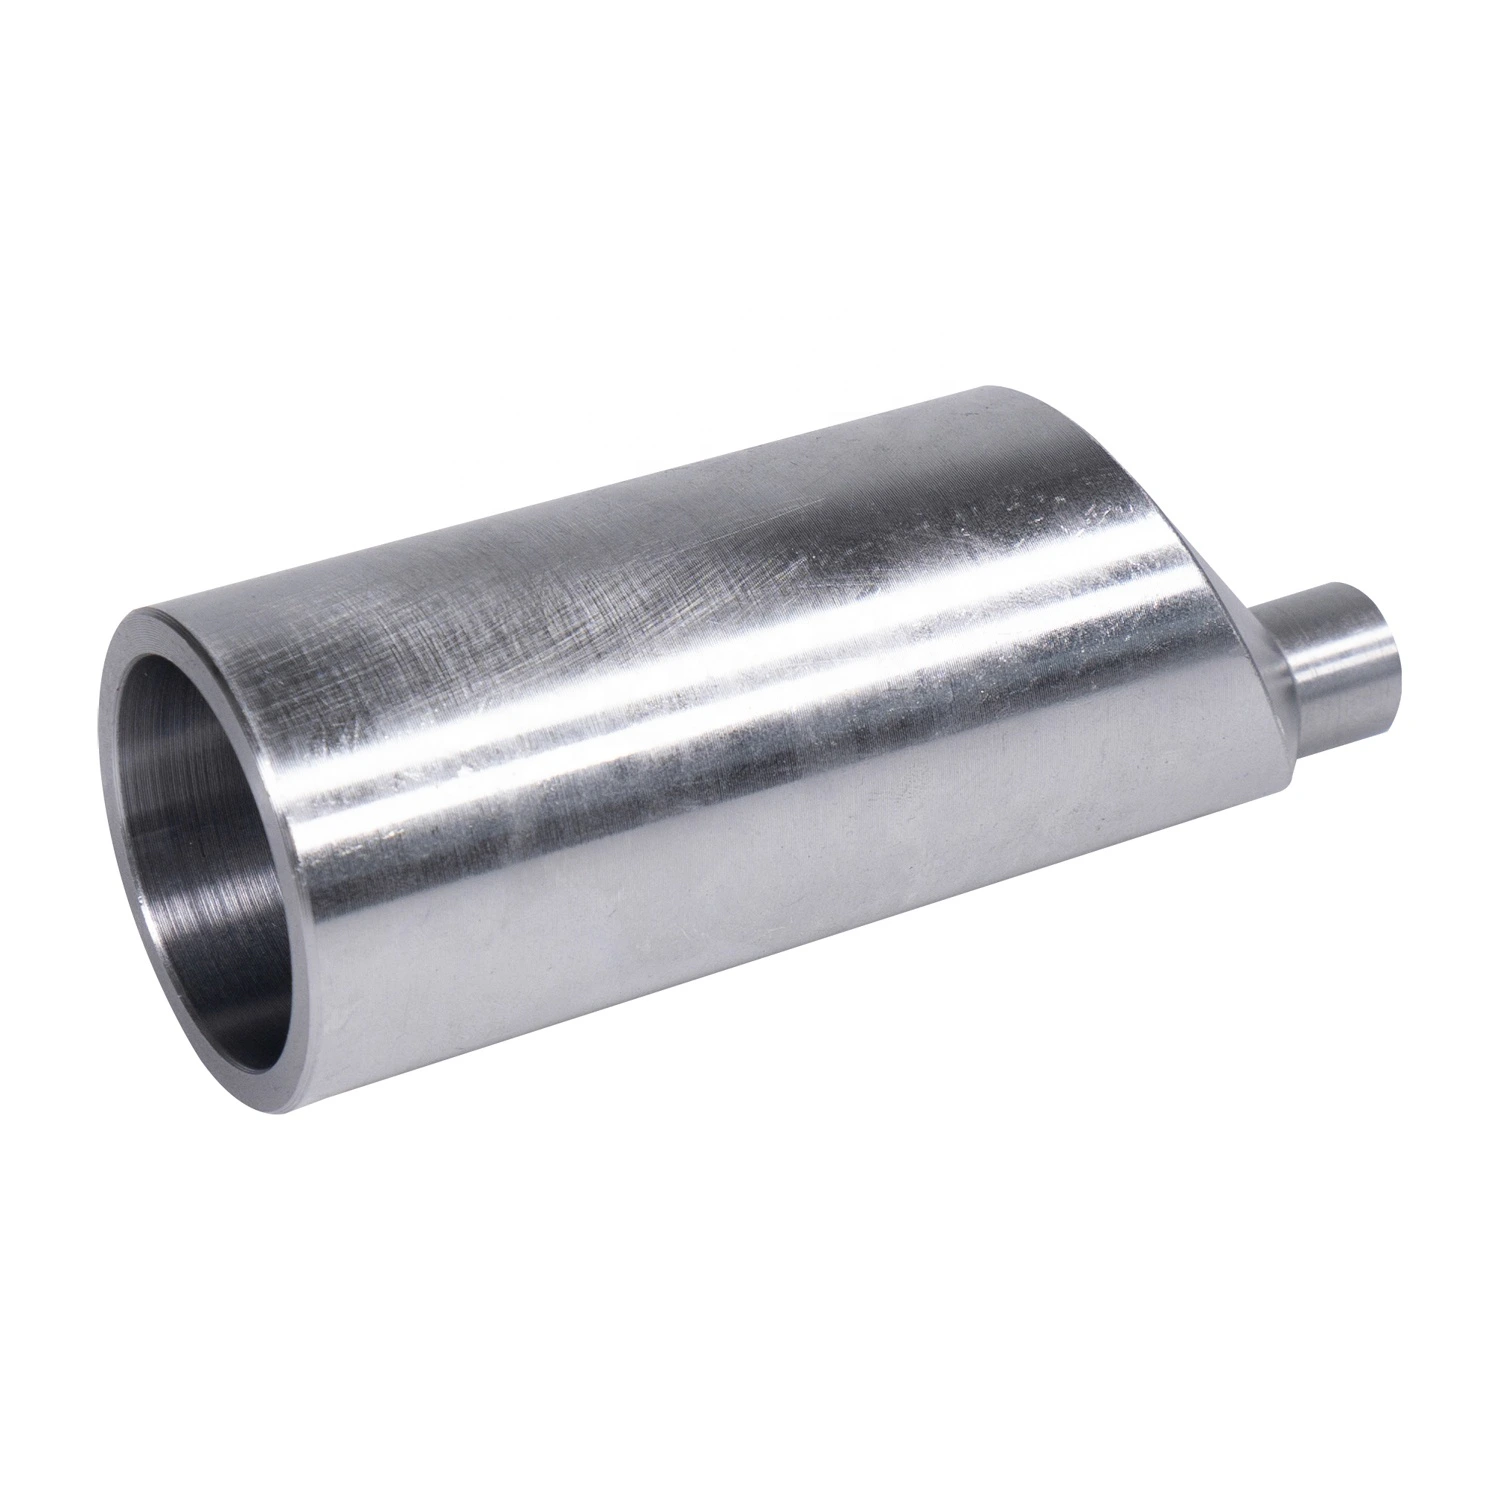
Mamelon réducteur concentrique en inox TP316L
Pour l’approvisionnement industriel
Préparez une RFQ plus claire
Indiquez les éléments ci-dessous afin que RELIA comprenne la pièce et discute avec vous de la prochaine étape.
- Plan, échantillon ou norme de référence
- Nuance du matériau et procédé préféré
- Dimensions, tolérances et finition de surface
- Application, quantité cible et destination
Délais de production, emballage et conditions d’expédition sont confirmés pour chaque projet après accord sur les spécifications et conditions commerciales.
-
Garantie1 anAssistance personnaliséeOEM
-
TechniquePoliRaccordementEmboîtement soudé
-
FormeRondeCode de tête90 degrés
-
Longueur hors tout2 poucesTraitement de surfaceLisse
-
PressionHaute pressionSystème de mesurePouces
-
Diamètre du trou de fixation0.25 pouceCaractéristiques du tuyauFlexible, résistant à la corrosion, aux produits chimiques et aux UV, sans caractéristiques supplémentaires, adapté à la pose enterrée
-
Classe de tuyau3000#ApplicationIrrigation agricole, réparation automobile, chauffage, industrie énergétique, génie de la construction, construction navale, pétrochimie
-
Types de filetageNPT
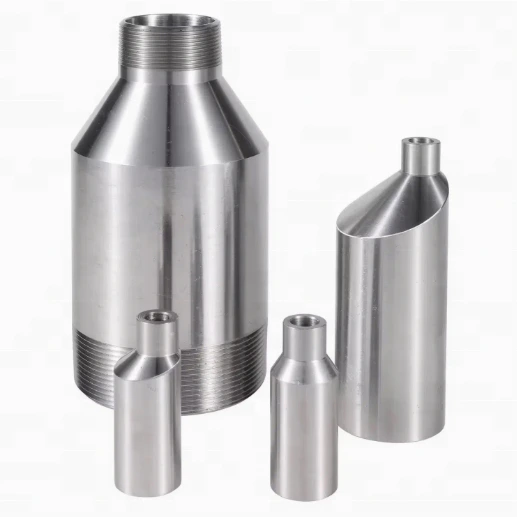
Ce mamelon réducteur concentrique en inox TP316L est proposé pour les demandes de l'industrie pétrolière avec une référence matière A312. La variante réelle est en inox 20NB. Confirmez la géométrie retenue, les documents matière et l'agencement des bouts avant d'affecter la pièce à un service pétrolier ou chimique.
Définir la transition concentrique et les deux bouts nominaux
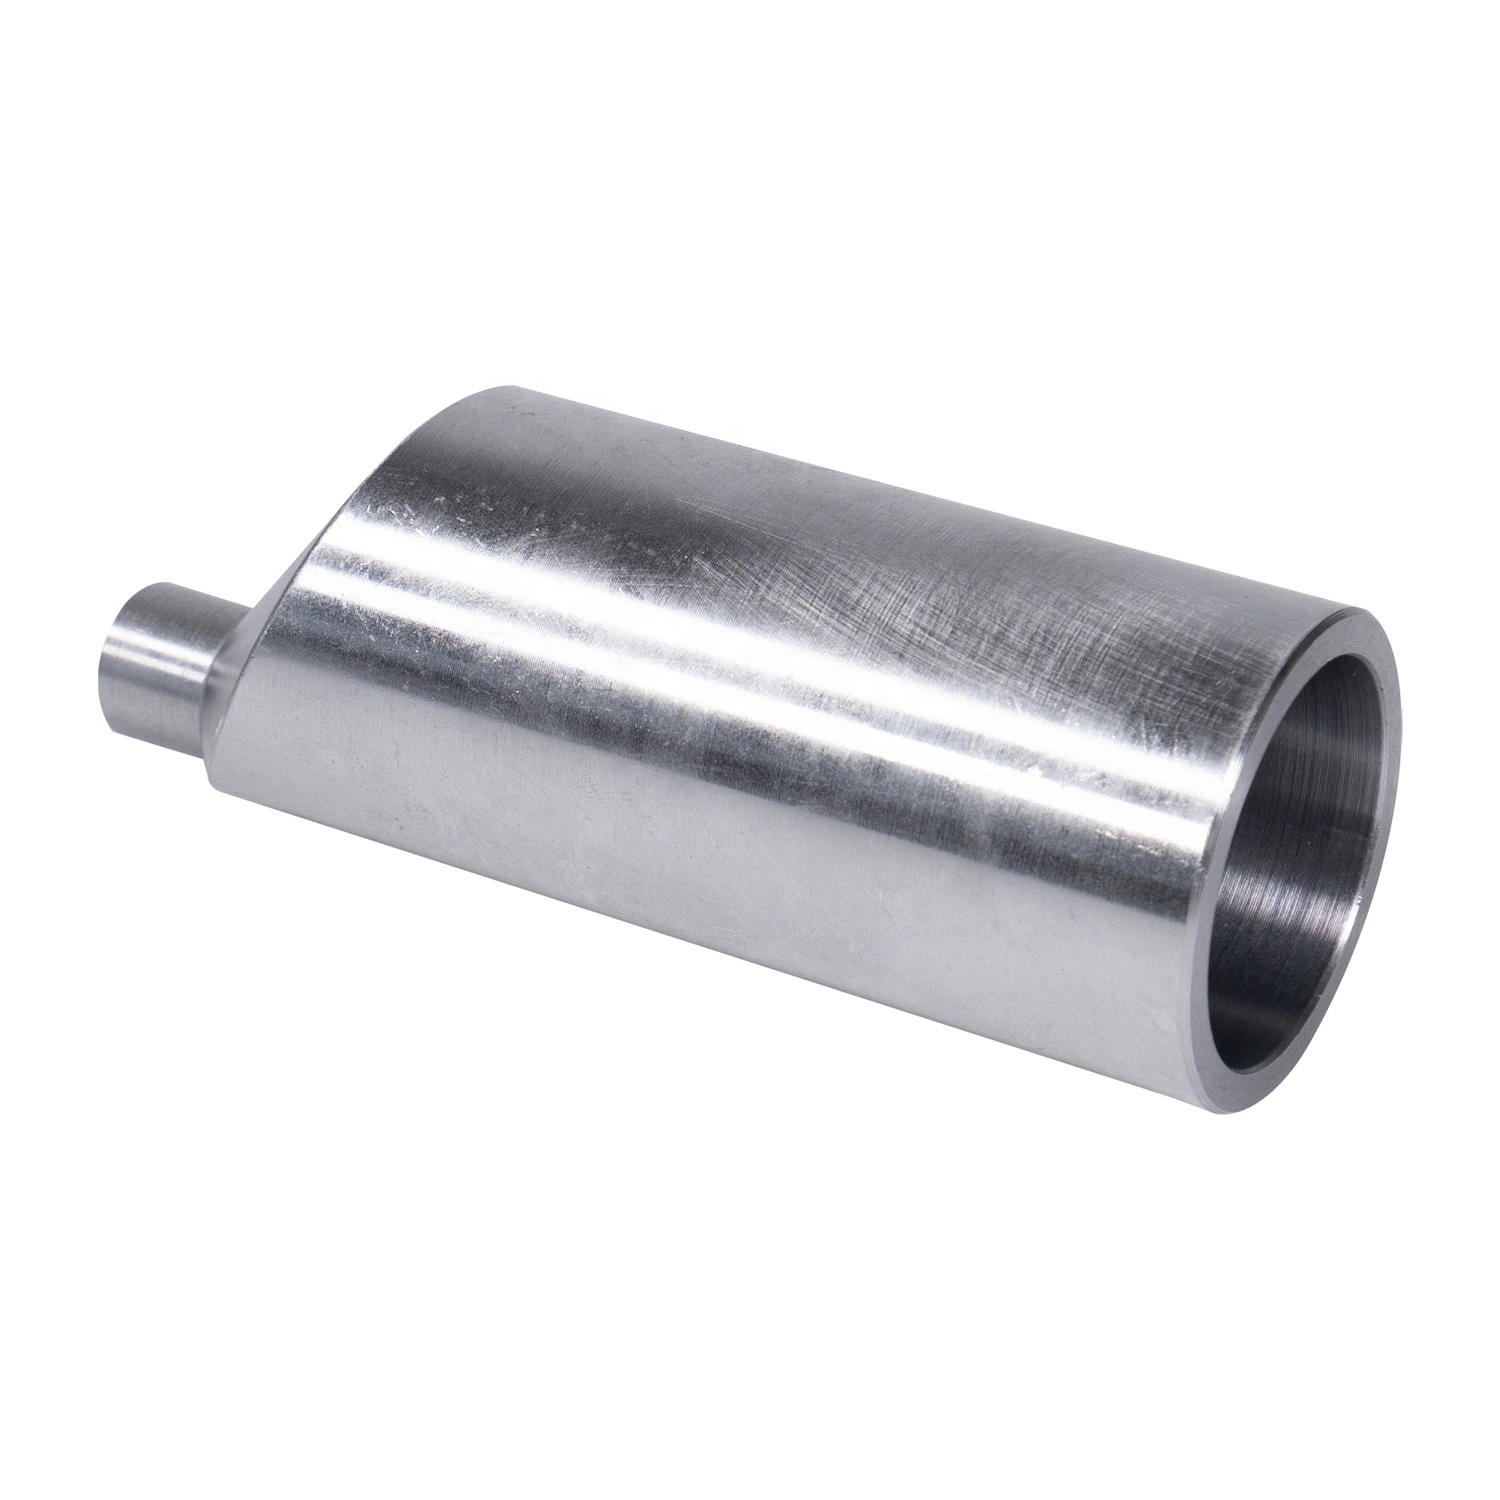
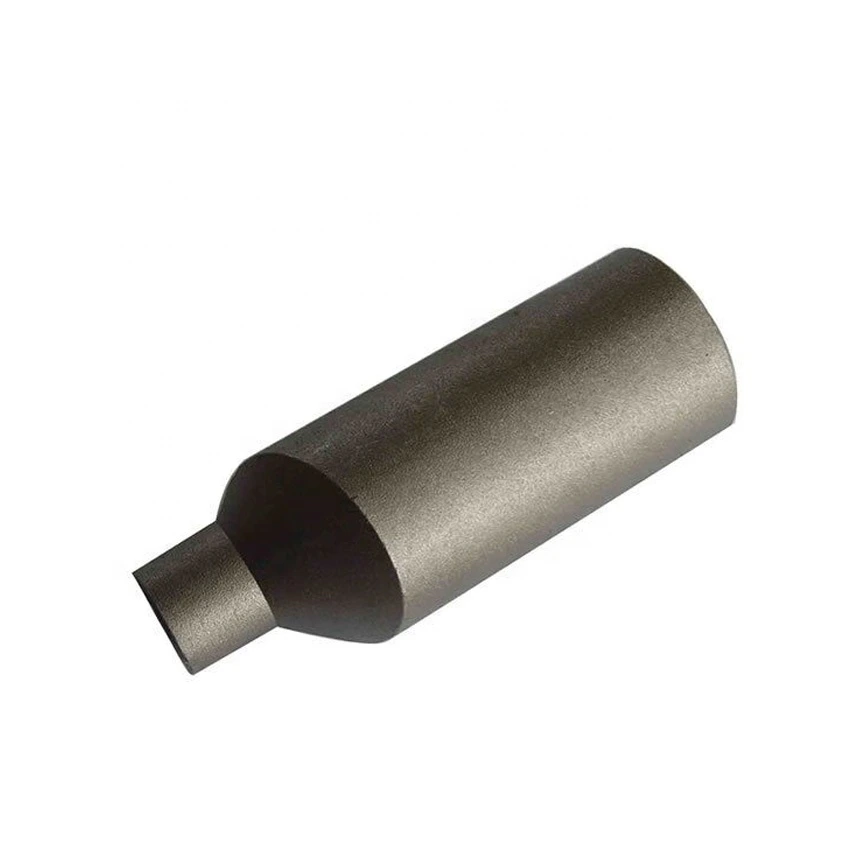
Fournissez un plan identifiant les dimensions des deux bouts, la relation entre axes, la transition, l'épaisseur et les tolérances. Clarifiez le titre concentrique par rapport au code de 90 degrés du tableau au lieu de supposer que ce code définit le mamelon réel. « Ronde » ne prouve ni des bouts égaux ni une géométrie de transition complète.
Indiquez la convention de dimension nominale de 20NB et attribuez la longueur annoncée de 2 pouces et le trou de 0.25 pouce aux caractéristiques réelles. Confirmez l'encombrement, l'orientation de montage et la disponibilité du choix. Une seule désignation nominale n'identifie pas les deux côtés d'un mamelon réducteur.
Vérifier la fourniture TP316L et la configuration réelle des bouts
Précisez la désignation complète de la matière choisie, son état et le document applicable avec son édition. Confirmez les exigences et le périmètre de conformité associés à A312 pour la pièce commandée, avec traçabilité et certificats matière à l'appui. La seule référence du titre ne définit pas l'ensemble de la fourniture.
Obtenez les enregistrements réels de production et de contrôle ; « Poli » décrit une finition sans prouver le procédé de fabrication. Traduisez l'emboîtement soudé et NPT en un plan des bouts couvrant préparation, désignation complète du filetage si nécessaire, pièces correspondantes, étanchéité et examen. Convenez de critères mesurables pour « Poli » et « Lisse » et de la protection à la livraison.
Qualifier la composition de l'huile et le domaine de fonctionnement
Identifiez la composition réelle de l'huile, la pression et la température, les cycles, l'exposition chimique et les charges mécaniques. Établissez la base de la classe 3000 pour la matière retenue sans assimiler le numéro de classe à la pression de service. Exigez les preuves pertinentes de résistance à la corrosion, aux produits chimiques ou d'autres performances revendiquées et clarifiez toute utilisation enterrée. Documentez l'acceptation matière/assemblage avec le plan, les interfaces, la finition et les exigences d'essai clarifiés.
Informations techniques pour chaque demande produit
Préparez le besoin avant la confirmation finale du produit.
La page produit est un point de départ. Plans, échantillons, interfaces, matières, quantités et réception sont examinés avant confirmation du stock ou de la fabrication.
Discutez de ce produit dans le contexte de votre projet.
Partagez plan, échantillon, référence, quantité et application. Les points inconnus peuvent rester ouverts.