Té latéral à souder bout à bout pour chaudières et centrales électriques
Pour l’approvisionnement industriel
Préparez une RFQ plus claire
Indiquez les éléments ci-dessous afin que RELIA comprenne la pièce et discute avec vous de la prochaine étape.
- Plan, échantillon ou norme de référence
- Nuance du matériau et procédé préféré
- Dimensions, tolérances et finition de surface
- Application, quantité cible et destination
Délais de production, emballage et conditions d’expédition sont confirmés pour chaque projet après accord sur les spécifications et conditions commerciales.
-
Garantie1 anAssistance personnaliséeOEM
-
ProcédéFORGÉRaccordementSoudage
-
FormeÉgalCode de forme d’extrémitéHexagone
-
Longueur totaleDimension sur mesureHauteurDimension sur mesure
-
Traitement de surfacePeinturePressionHaute pression
-
Système de mesureMétriqueDiamètre du trou de montageDimension sur mesure
-
Caractéristiques du tubeAutresClasse du tubeAutre
-
ApplicationAutreTypes de filetageDimension sur mesure
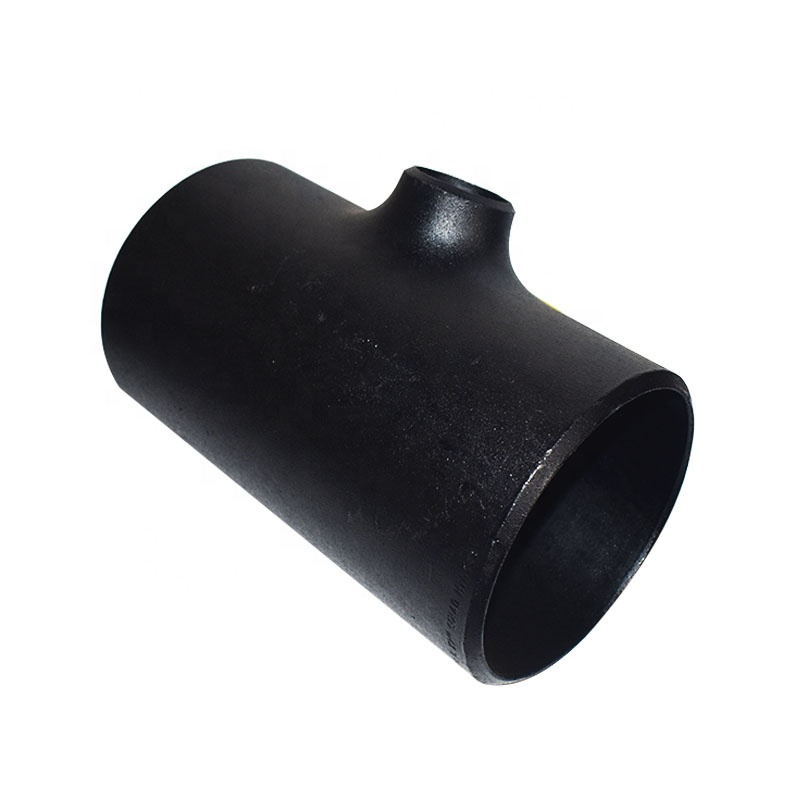
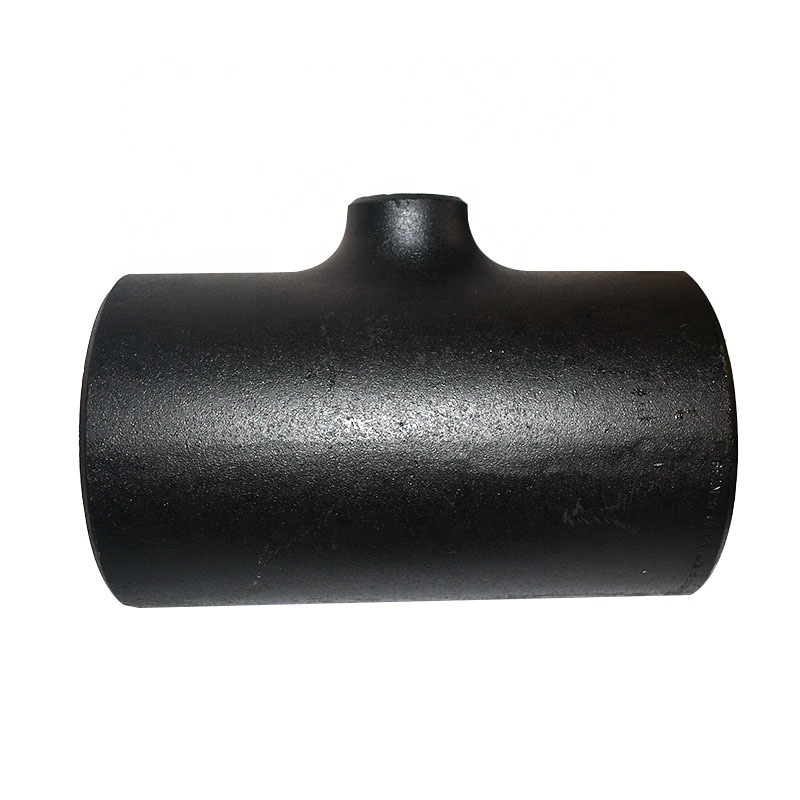
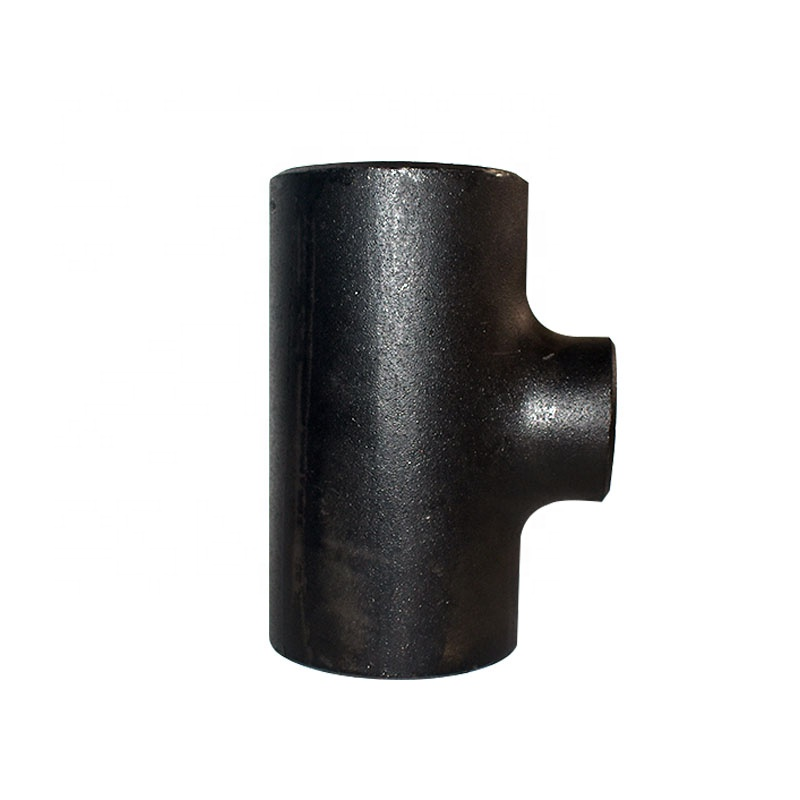
Cette fiche de té latéral vise les chaudières et centrales électriques et cite ASTM A234, WP11, WP22 et acier allié. Les variantes portent au contraire des libellés de réducteur avec acier au carbone ou a234wpb. Confirmer la famille réelle du raccord, la nuance fournie et le plan de piquage avant d’évaluer la liaison bout à bout pour un service thermique.
Clarifier la nuance alliée et le raccord de piquage choisi
Obtenir spécification réelle, nuance, état, traçabilité et rapports de contrôle du matériau. Les options carbone ne vérifient pas une fourniture alliée WP11 ou WP22, et les nuances du titre ne sont pas des choix interchangeables. Identifier un matériau commandé et son dossier de conformité requis plutôt que d’assimiler le titre à une certification de nuance.
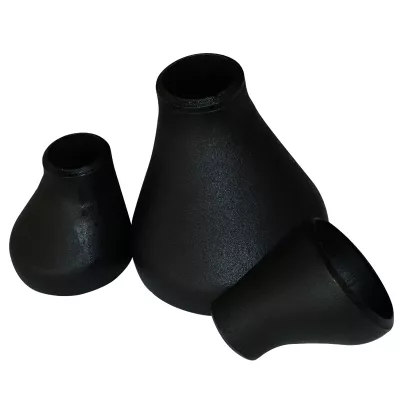
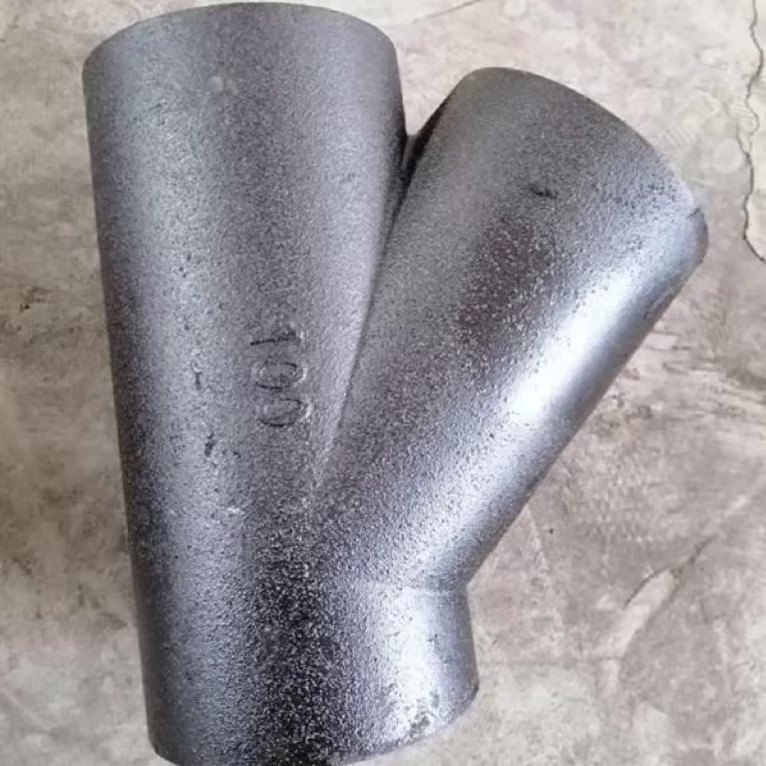
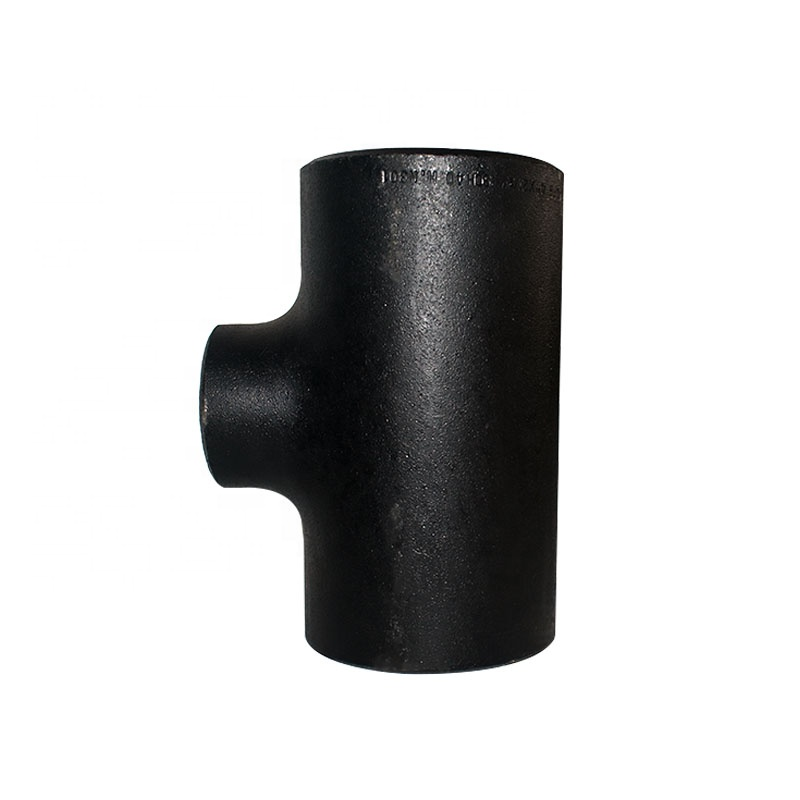
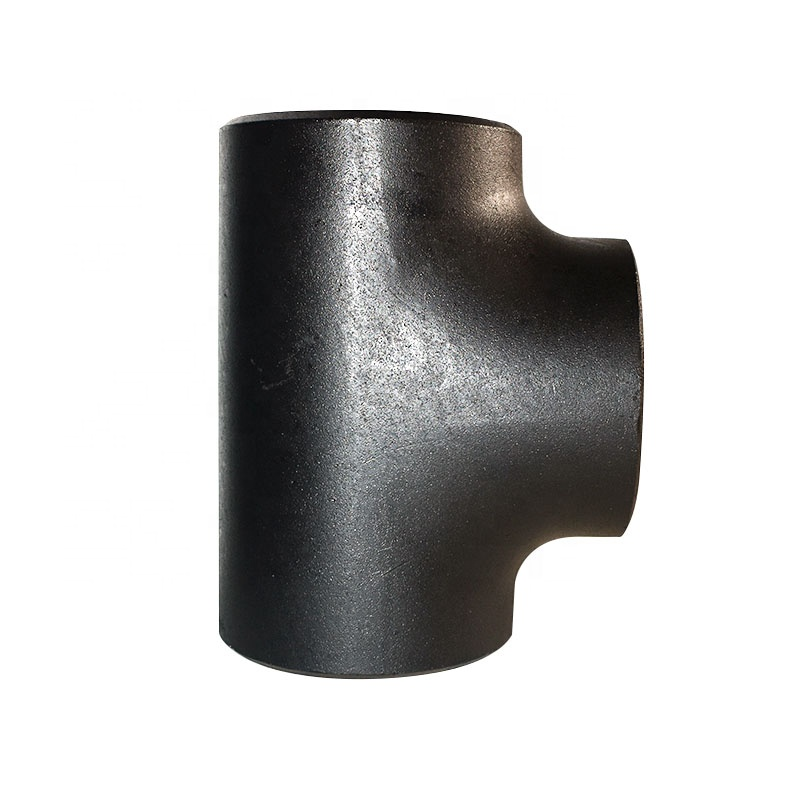
L’image originale montre un raccord à trois ouvertures avec un piquage incliné. Elle soutient une demande de té latéral sans mesurer l’angle ni établir le matériau. Associer les choix libellés réducteur au plan fourni. Identifier édition ASTM A234, portée produit et exigences du projet après confirmation du matériau et du raccord réels.
Préciser la géométrie bout à bout et les exigences d’assemblage thermique
Le choix d’un demi-pouce à 110 pouces est une plage dimensionnelle, pas les dimensions choisies du passage principal et du piquage. Définir diamètres réels, alésage, épaisseur, angle du piquage et cotes entre axe et extrémité. Réconcilier la géométrie latérale avec la mention égal du tableau. Confirmer extrémités bout à bout, liaison soudée, chanfreins et exigences des tubes associés.
Fixer les valeurs commandées de longueur et hauteur aux endroits où le tableau indique dimension sur mesure. Vérifier production et finition réelles au regard de FORGÉ et peinture. La tête hexagonale, les champs de trous de montage et de filetage ne prouvent ni bride ni extrémité filetée. Indiquer explicitement caractéristiques d’assemblage et réception dimensionnelle pertinentes sur le plan de piquage.
Convenir des conditions chaudière et d’une réception matière traçable
Indiquer fluide, contaminants, pression, température, cycles, gradients, charges et détails d’assemblage. Les mentions haute pression et autre classe ne donnent aucune limite admissible chiffrée. Évaluer l’état du matériau et la géométrie documentés au regard du service réel. Avant approbation du piquage pour l’installation, convenir des contrôles du matériau, des dimensions, de l’angle, des extrémités, de la surface et des essais requis par le projet, avec critères et rapports traçables.
Informations techniques pour chaque demande produit
Préparez le besoin avant la confirmation finale du produit.
La page produit est un point de départ. Plans, échantillons, interfaces, matières, quantités et réception sont examinés avant confirmation du stock ou de la fabrication.
Discutez de ce produit dans le contexte de votre projet.
Partagez plan, échantillon, référence, quantité et application. Les points inconnus peuvent rester ouverts.