Stahlrohr für Hydraulikzylinder und Maschinen
Für industrielle Beschaffung
Eine klare RFQ vorbereiten
Mit den folgenden Angaben kann RELIA das Bauteil verstehen und den nächsten Schritt mit Ihnen besprechen.
- Zeichnung, Muster oder Referenznorm
- Werkstoffgüte und bevorzugtes Verfahren
- Abmessungen, Toleranzen und Oberfläche
- Anwendung, Zielmenge und Bestimmungsort
Fertigungszeit, Verpackung und Versandbedingungen werden nach Abstimmung von Spezifikationen und Handelskonditionen projektbezogen bestätigt.
-
AbrechnungNach tatsächlichem GewichtGeölt oder ungeöltUngeölt
-
QuerschnittsformRundOberflächenbehandlungKaltgewalzt
-
Toleranz±1%Legiert oder unlegiertUnlegiert
-
AnwendungFluidrohr, Bohrrohr, Hydraulikrohr, Gasrohr, ÖlrohrZertifikatAPI , ISO 9001
-
Lieferzeit8–14 TageGüteNichtrostender Stahl
-
Außendurchmesser219 - 1066 mmSonderrohrAPI-Rohr, Sonstige, EMT-Installationsrohr, dickwandiges Rohr
-
NormASTMVerfahrenERW
Dieses Stahlrohrangebot betrifft Hydraulikzylinder und Maschinen und nennt kaltgezogen, nahtlos und präzisionsgehont. Die Tabelle enthält kaltgewalzt, ERW sowie die Klassifikationen unlegiert und nichtrostender Stahl. Tatsächlichen Werkstoff und Bearbeitungsfolge bestätigen, bevor eine bestimmte Bohrungsoberfläche oder Bauteiltoleranz akzeptiert wird.
Umformung und Honen des angebotenen Rohrs dokumentieren
Gelieferte Spezifikation, Güte, Zustand, Rückverfolgbarkeit und Fertigungsnachweise anfordern. Werkstoffklassifikationen klären und nahtlosen oder ERW-Aufbau feststellen. Kaltgezogen, kaltgewalzt und gehont dokumentieren weder eine tatsächliche Reihenfolge noch einen Endzustand; die für die Bestellung geltenden Vorgänge und Prüfnachweise bestimmen.
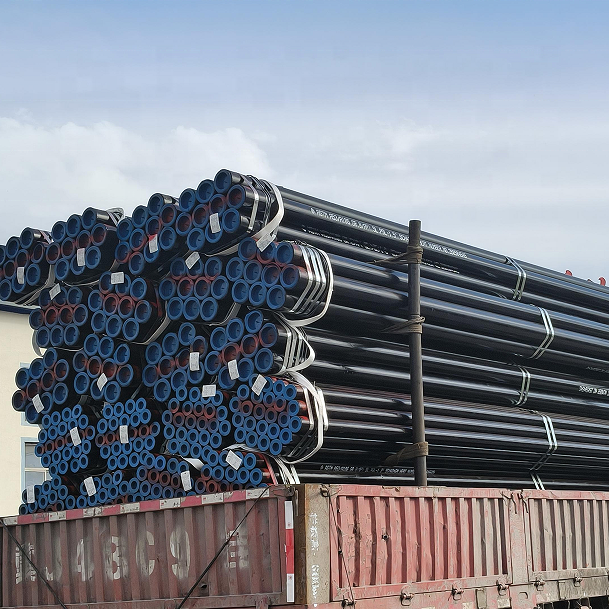
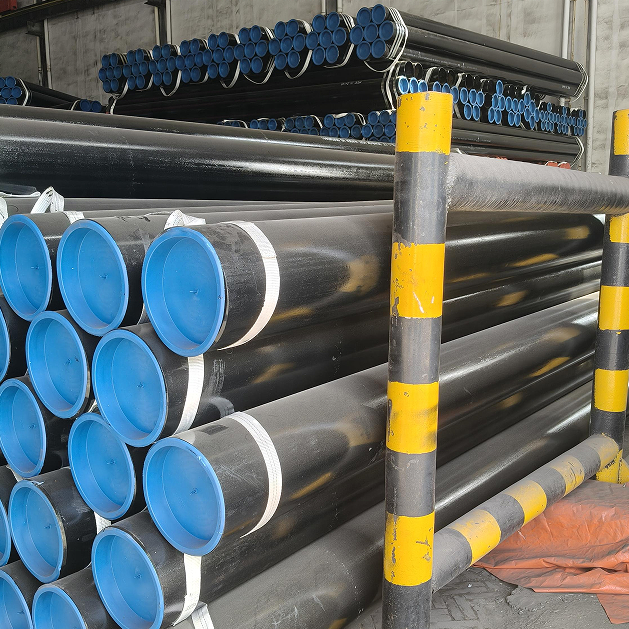
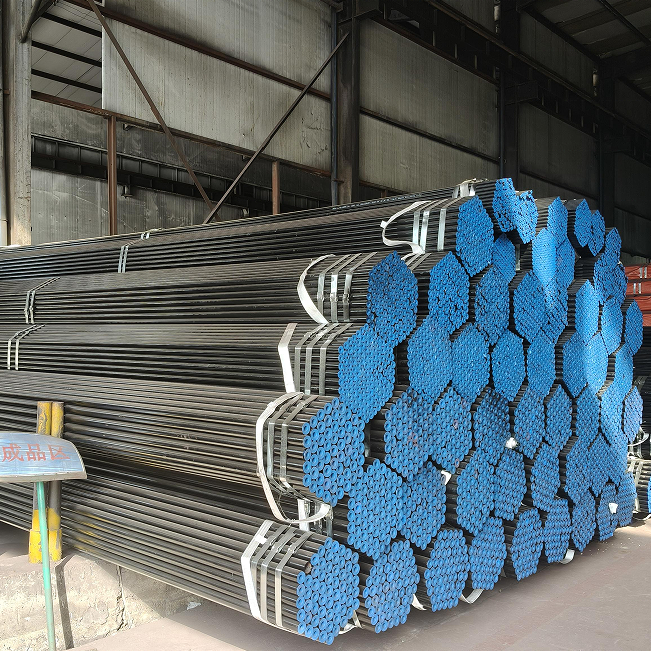
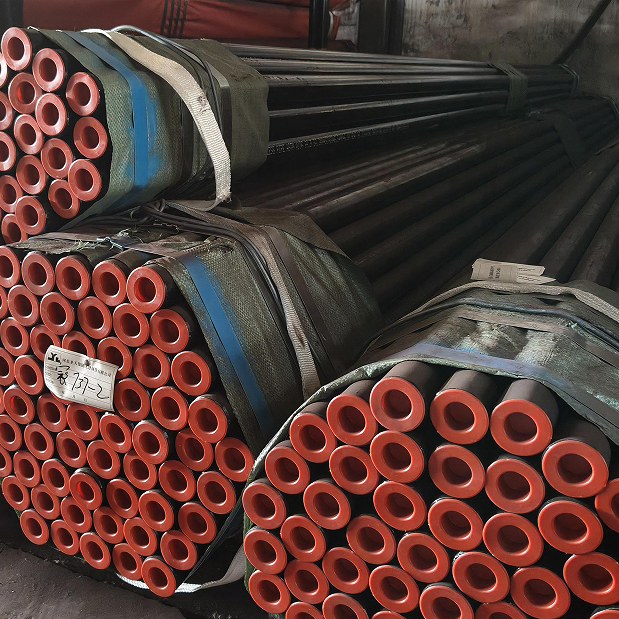
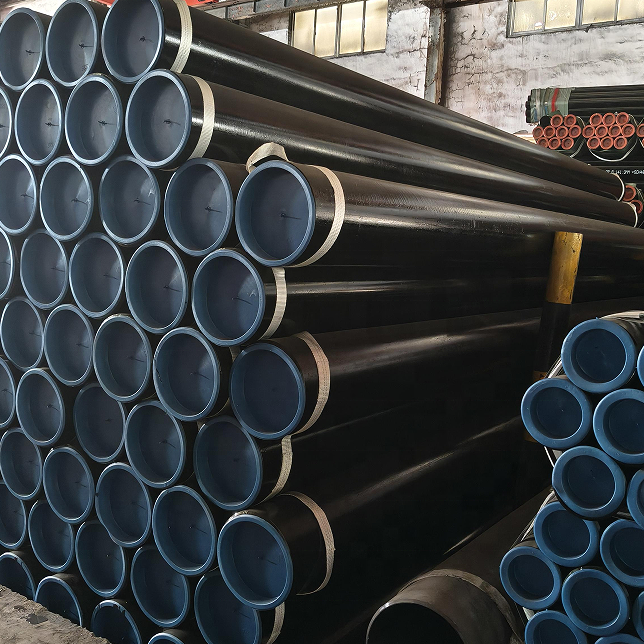
Das Originalfoto zeigt gebündelte runde Rohrformen mit geschützten Enden auf einem Lkw. Es kann weder innere Honoberfläche noch Rauheit oder Güte nachweisen. Geltende Werkstoffspezifikation, Ausgabe und Produktumfang bestätigen. Allgemeine ASTM-, API- oder ISO-9001-Bezeichnungen zertifizieren weder Präzision noch eine vollständige Hydraulikzylinderbaugruppe.
Bohrung und Passung auf der Bauteilzeichnung definieren
Die Varianten bieten einen Wandbereich von 6–20 mm und Längen von 12 m oder 6 m. Tatsächlichen Außendurchmesser, Bohrung, Wanddicke und Zuschnittlänge für die Zylinder- oder Maschinenposition wählen. Den Durchmesserbereich 219–1066 mm mit der Zeichnung abgleichen, statt ihn als Beschreibung der gewählten Innenbohrung anzusehen.
Geradheit, Rundheit, Enden, innere Oberfläche und Passungsanforderungen festlegen. Der Eintrag ±1% benötigt eine definierte Abmessung und Messmethode; er bestimmt keine Hontoleranz. Ungeölte Lieferung, erforderliche Sauberkeit und Oberflächenkonservierung bestätigen. Tatsächliche End- und Gegenbauteilkriterien vereinbaren, statt aus dem Aussehen Dichtungsverträglichkeit oder Leckverhalten abzuleiten.
Betriebseinsatz und messbare Prüfkriterien festlegen
Medium, Druck, Temperatur, Zyklen, Lasten, Verbindungen und relevante Bauteilanforderungen angeben. Dokumentierten Werkstoffzustand, Geometrie und Oberflächen anhand dieser Angaben bewerten. Werkstoff-, Maß-, Bohrungs-, Oberflächen-, Enden- und erforderliche Projektprüfungen mit Kriterien und rückverfolgbaren Berichten vereinbaren. Aus dem Titel allein folgen weder numerische Druckeinstufung noch Verschleißlebensdauer oder Präzisionsleistungsgarantie.
Technische Angaben für jede Produktanfrage
Anforderung vor der endgültigen Produktbestätigung vorbereiten.
Die Produktseite ist der Ausgangspunkt. Zeichnungen, Muster, Schnittstellen, Werkstoffe, Mengen und Abnahme werden vor Lagerzuordnung oder Sonderfertigung geprüft.
Dieses Produkt im Projektkontext besprechen.
Teilen Sie Zeichnung, Muster, Referenz, Zielmenge und Anwendung mit. Offene Punkte können in der Prüfung bleiben.