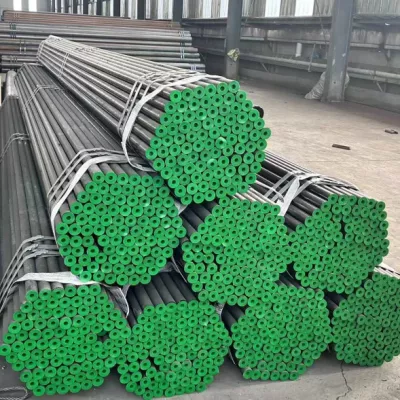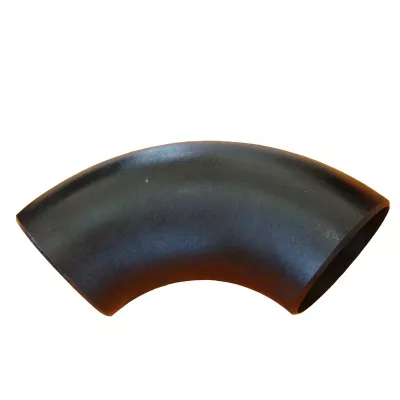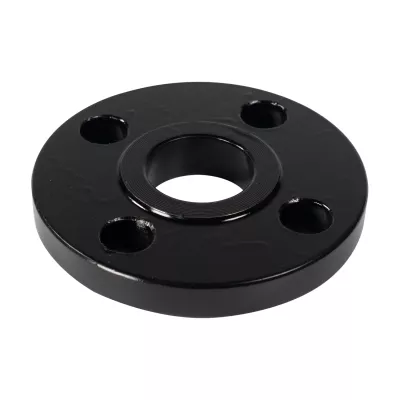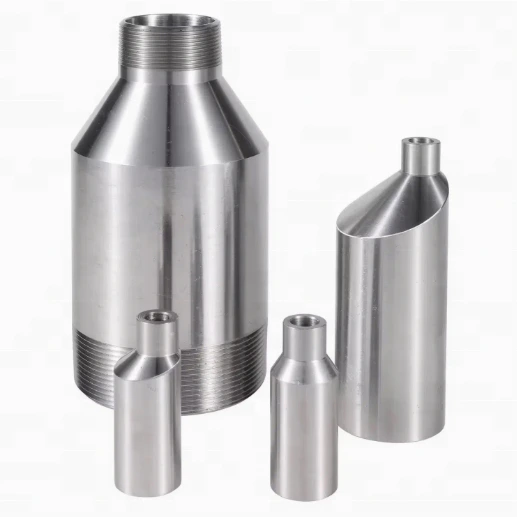
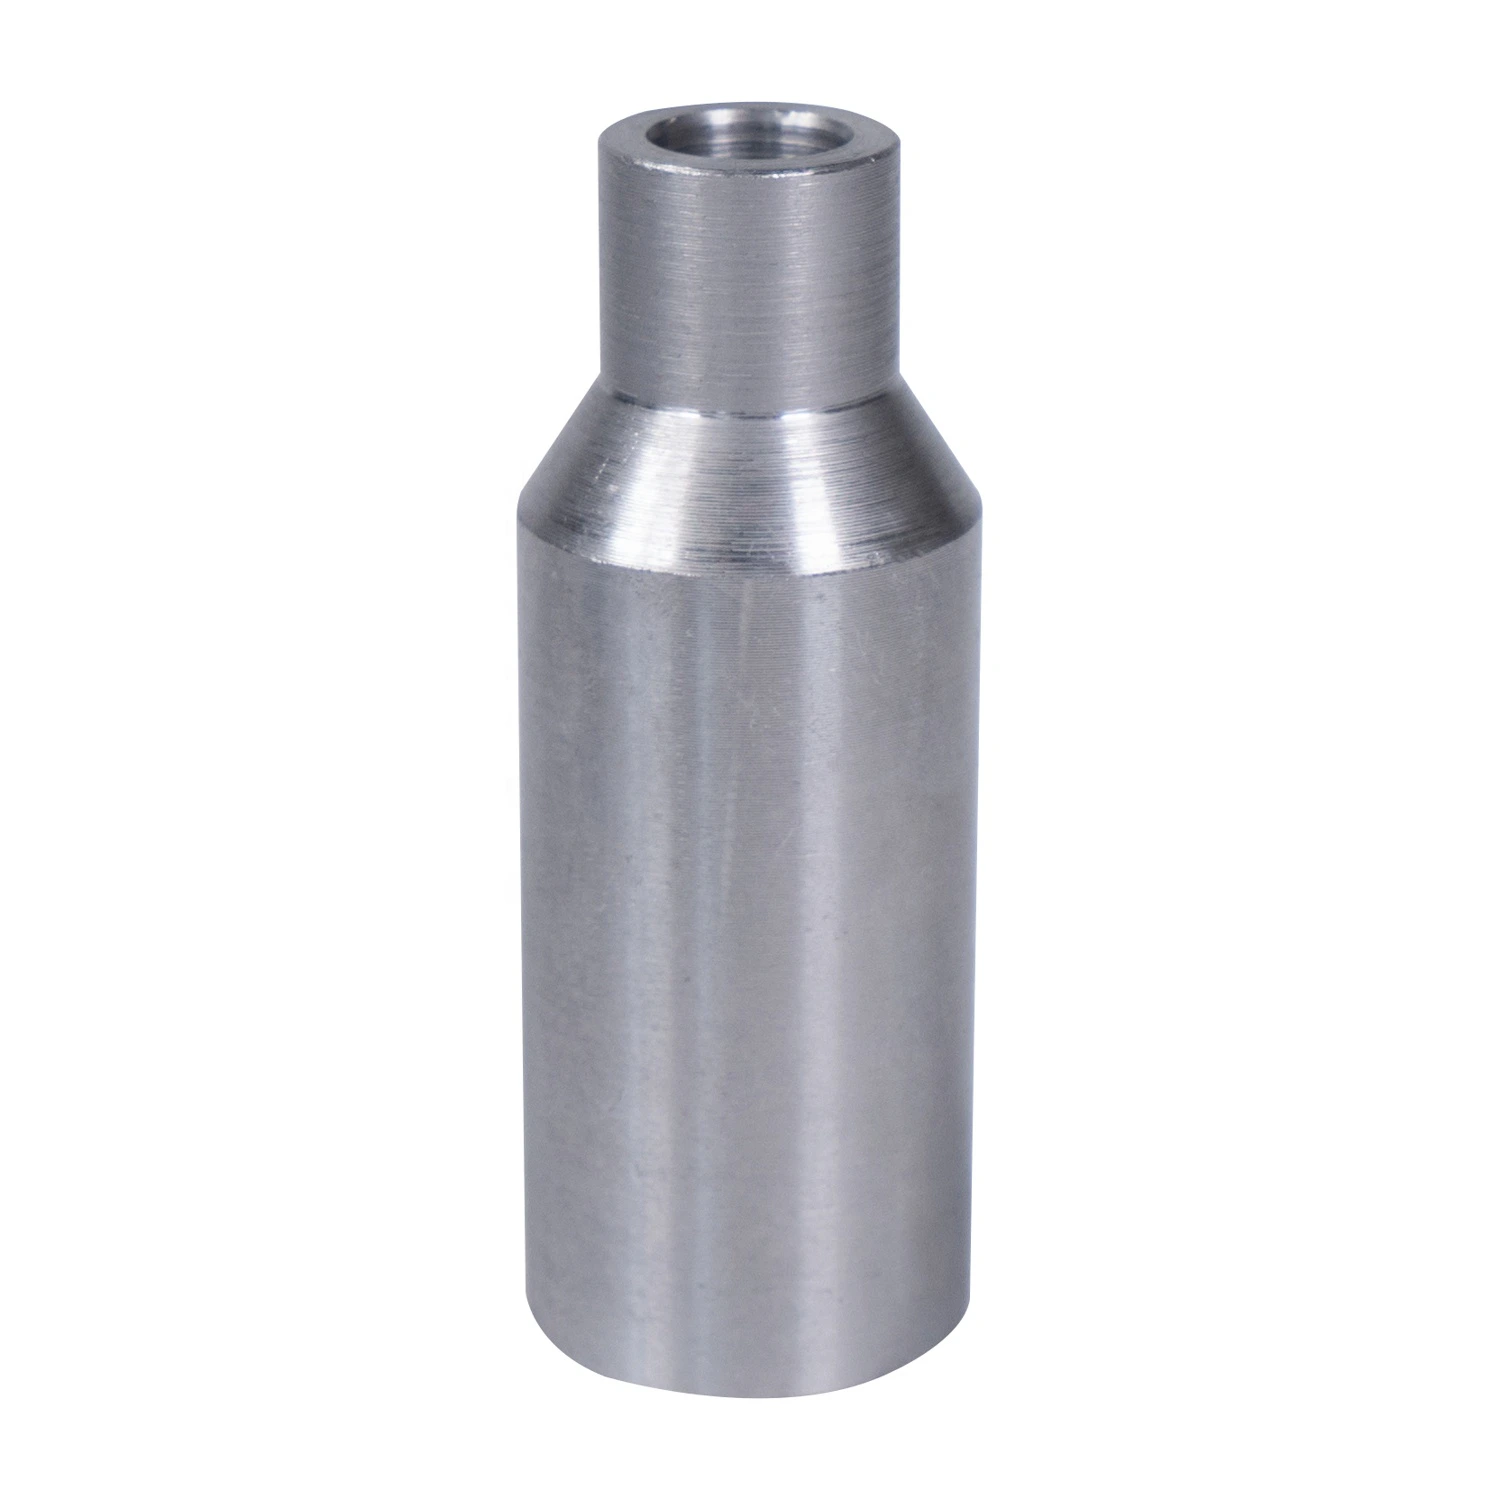
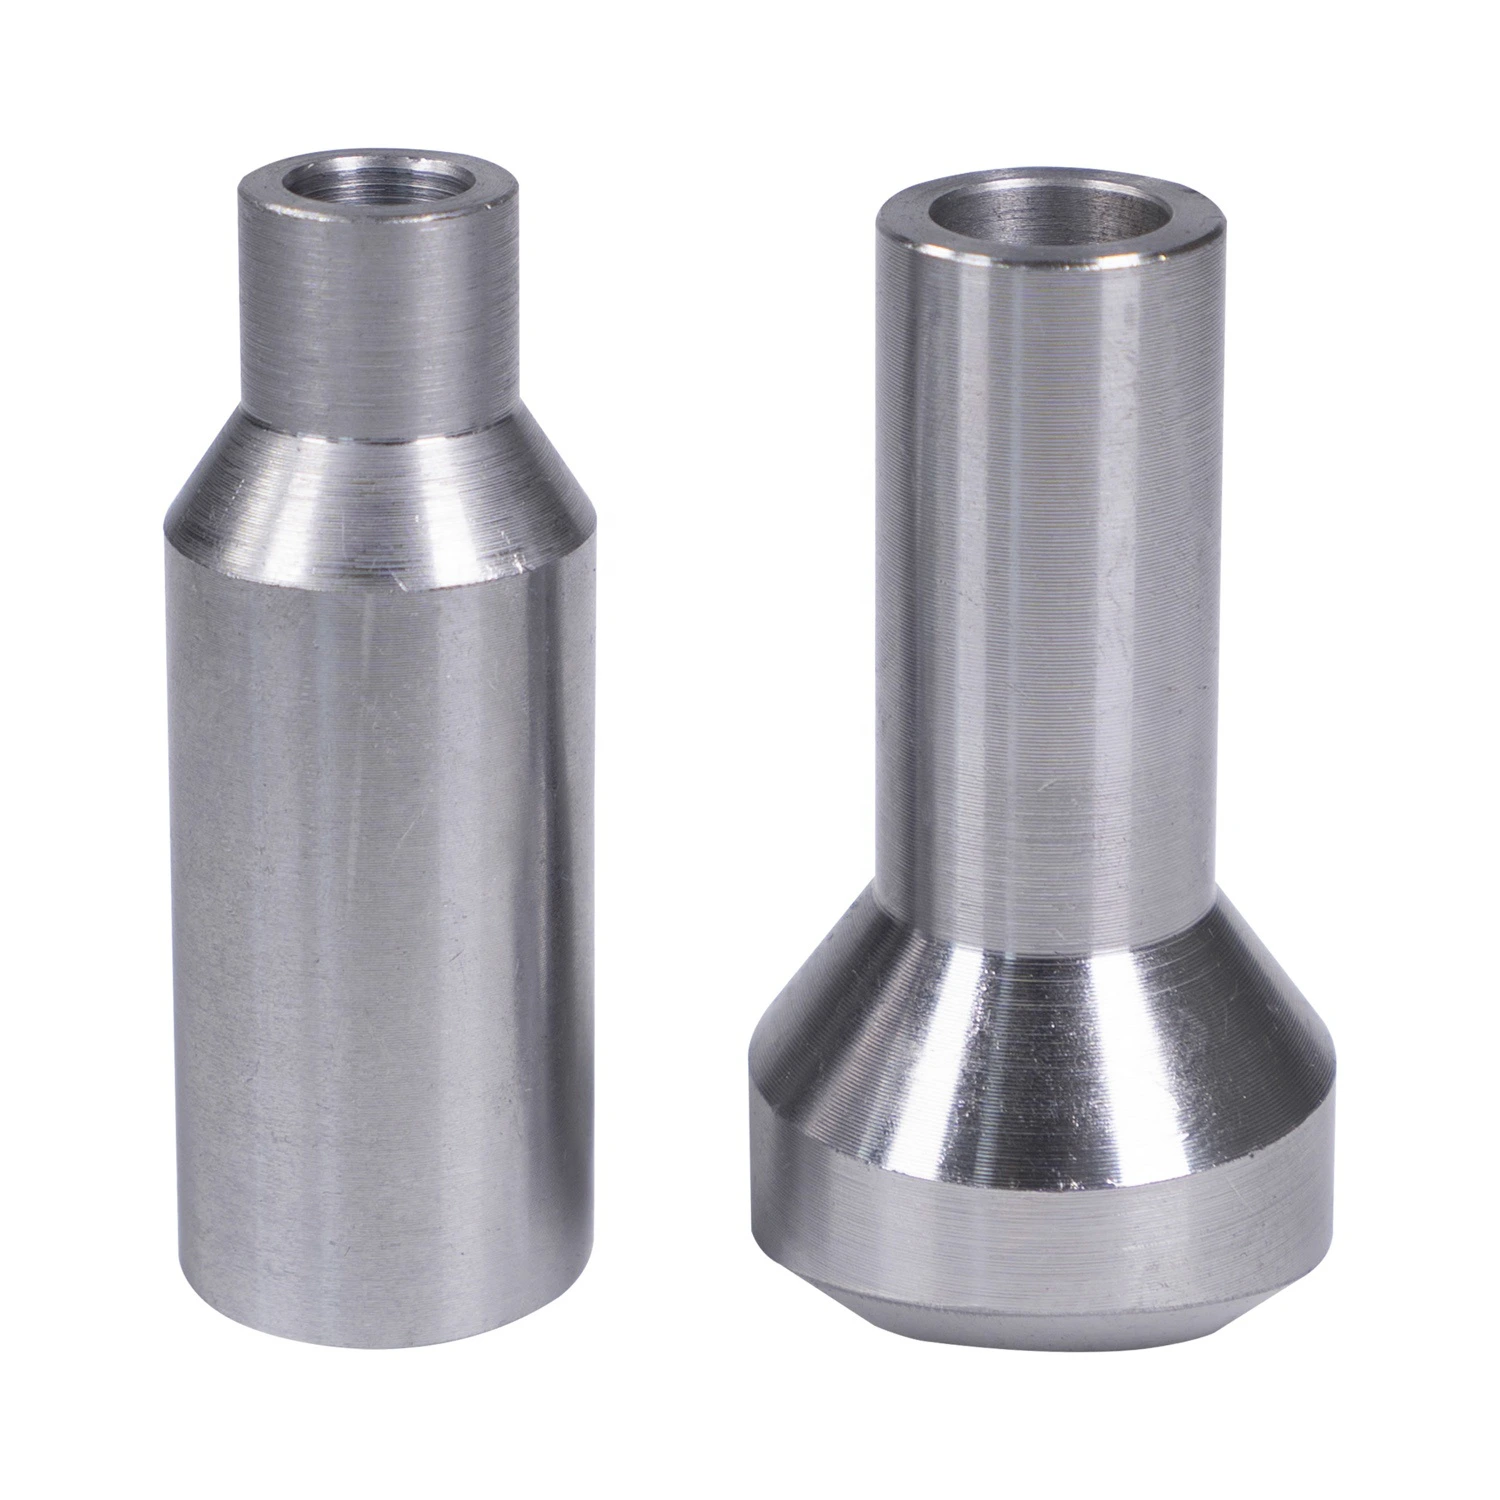
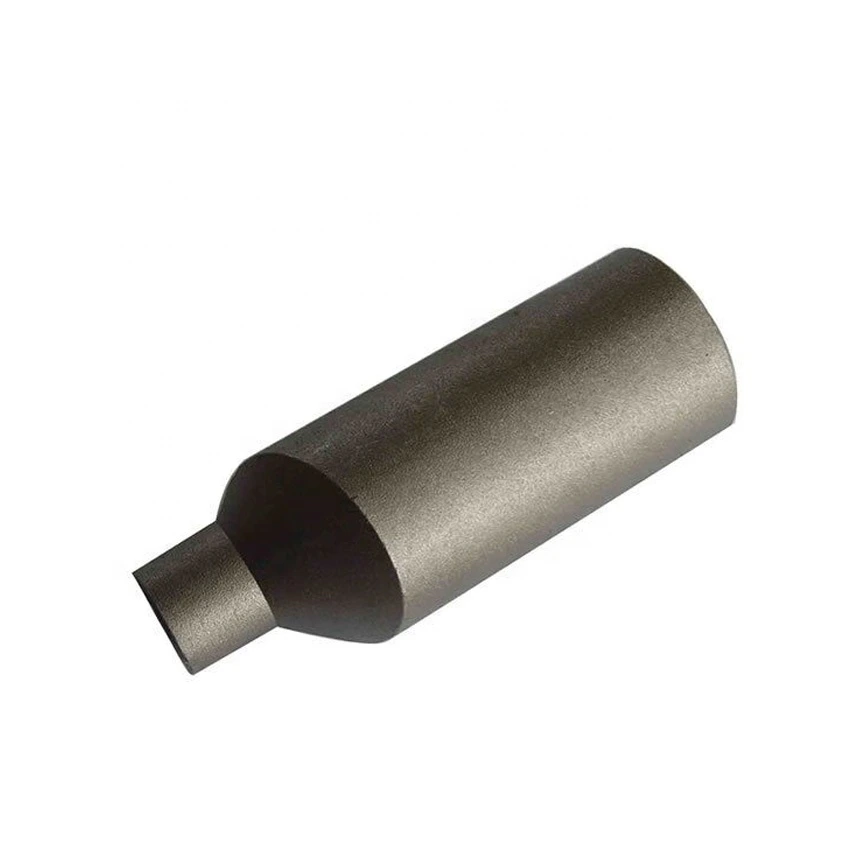
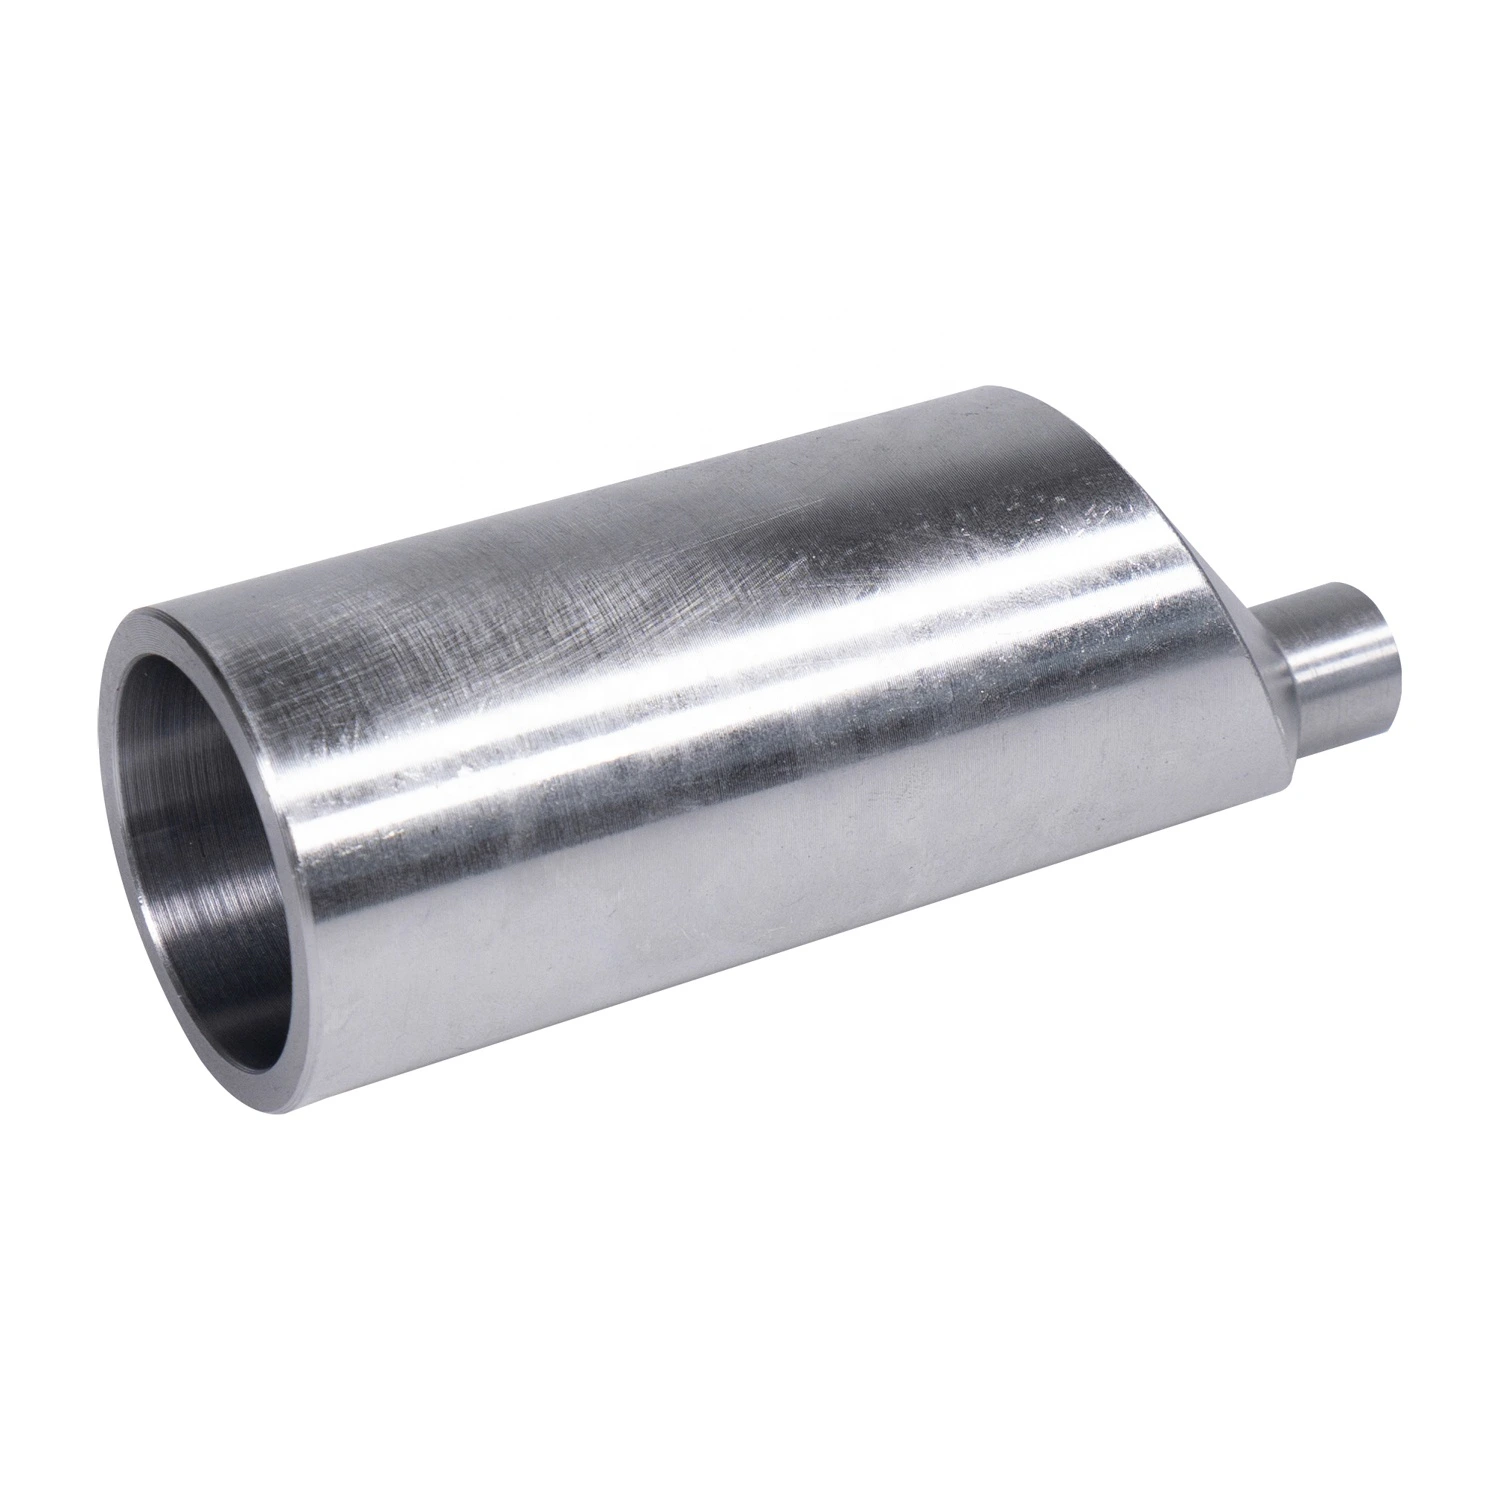
Konzentrischer Reduziernippel aus TP316L-Edelstahl
Für industrielle Beschaffung
Eine klare RFQ vorbereiten
Mit den folgenden Angaben kann RELIA das Bauteil verstehen und den nächsten Schritt mit Ihnen besprechen.
- Zeichnung, Muster oder Referenznorm
- Werkstoffgüte und bevorzugtes Verfahren
- Abmessungen, Toleranzen und Oberfläche
- Anwendung, Zielmenge und Bestimmungsort
Fertigungszeit, Verpackung und Versandbedingungen werden nach Abstimmung von Spezifikationen und Handelskonditionen projektbezogen bestätigt.
-
Gewährleistung1 JahrKundenspezifische UnterstützungOEM
-
VerfahrenPoliertVerbindungsartMuffenschweißen
-
FormRundKopfformcode90 Grad
-
Gesamtlänge2 ZollOberflächenbehandlungGlatt
-
DruckHochdruckMaßsystemZoll
-
Montagebohrungsdurchmesser0.25 ZollRohreigenschaftenFlexibel, korrosionsbeständig, chemikalienbeständig, UV-beständig, keine zusätzlichen Eigenschaften, für Erdverlegung geeignet
-
Rohrklasse3000#AnwendungLandwirtschaftliche Bewässerung, Kfz-Reparatur, Heizsysteme, Energiewirtschaft, Bauwesen, Schiffbau, Petrochemie
-
GewindeartenNPT
Dieser konzentrische Reduziernippel aus TP316L-Edelstahl wird für Anfragen der Ölindustrie mit einem A312-Werkstoffverweis angeboten. Die tatsächliche Variante ist 20NB aus Edelstahl. Bestätigen Sie ausgewählte Geometrie, Werkstoffnachweise und Endanordnung, bevor Sie das Bauteil einem Öl- oder Chemikalieneinsatz zuordnen.
Konzentrischen Übergang und beide Nennweiten festlegen
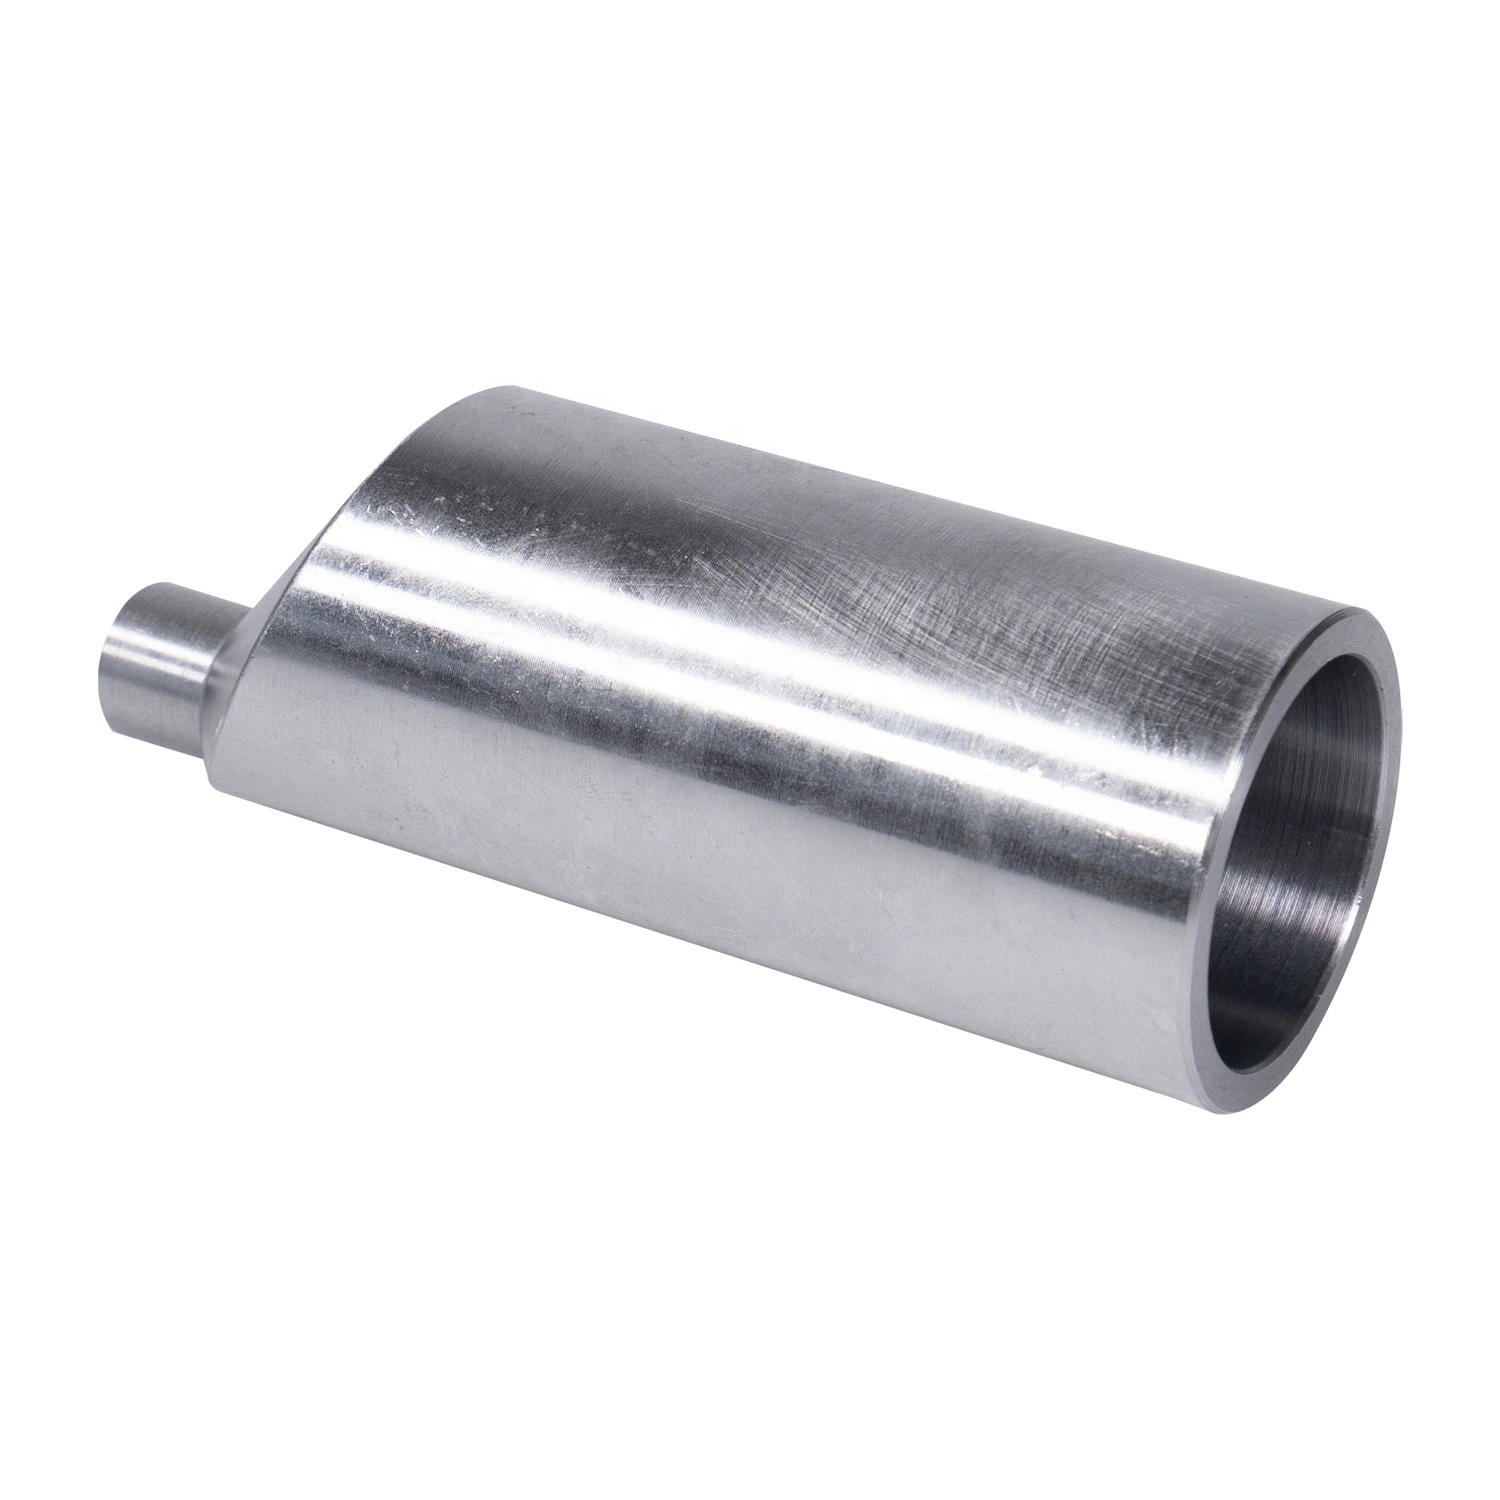
Stellen Sie eine Zeichnung mit beiden Endgrößen, Achsbeziehung, Übergang, Wanddicke und Toleranzen bereit. Klären Sie den konzentrischen Titel gegenüber dem 90-Grad-Tabellencode, statt anzunehmen, dass dieser den tatsächlichen Nippel definiert. „Rund“ belegt weder gleiche Enden noch eine vollständige Übergangsgeometrie.
Nennen Sie die Nennmaßkonvention hinter 20NB und ordnen Sie die angegebene Länge von 2 Zoll und Bohrung von 0.25 Zoll tatsächlichen Merkmalen zu. Bestätigen Sie Außenabmessungen, Einbaulage und Verfügbarkeit der Auswahl. Eine einzelne Nennangabe identifiziert nicht beide Seiten eines Reduziernippels.
TP316L-Lieferung und tatsächlichen Endenplan prüfen
Geben Sie die vollständige gewählte Werkstoffbezeichnung, den Zustand und das maßgebende Dokument mit Ausgabe an. Bestätigen Sie die mit A312 verbundenen Anforderungen und den Konformitätsumfang für das bestellte Bauteil, gestützt auf Rückverfolgbarkeit und Werkstoffzeugnisse. Der Titelverweis allein belegt nicht das vollständige Lieferpaket.
Beschaffen Sie tatsächliche Fertigungs- und Prüfaufzeichnungen; „Poliert“ beschreibt eine Oberfläche und ist kein Fertigungsnachweis. Überführen Sie Muffenschweißung und NPT in einen Endenplan mit Vorbereitung, gegebenenfalls vollständiger Gewindebezeichnung, Gegenbauteilen, Abdichtung und Prüfung. Vereinbaren Sie messbare Kriterien für „Poliert“ und „Glatt“ sowie Lieferschutz.
Ölzusammensetzung und Betriebsbereich qualifizieren
Identifizieren Sie tatsächliche Ölzusammensetzung, Druck und Temperatur, Zyklen, chemische Einflüsse und mechanische Lasten. Bestimmen Sie die Grundlage von Class 3000 für den ausgewählten Werkstoff, ohne die Klassenzahl als Betriebsdruck zu behandeln. Verlangen Sie relevante Belege für Korrosions-, Chemikalien- oder andere behauptete Beständigkeit und klären Sie einen etwaigen Erdeinsatz. Dokumentieren Sie Material- und Verbindungsabnahme anhand der geklärten Zeichnung, Schnittstellen, Oberfläche und Prüfanforderungen.
Technische Angaben für jede Produktanfrage
Anforderung vor der endgültigen Produktbestätigung vorbereiten.
Die Produktseite ist der Ausgangspunkt. Zeichnungen, Muster, Schnittstellen, Werkstoffe, Mengen und Abnahme werden vor Lagerzuordnung oder Sonderfertigung geprüft.
Dieses Produkt im Projektkontext besprechen.
Teilen Sie Zeichnung, Muster, Referenz, Zielmenge und Anwendung mit. Offene Punkte können in der Prüfung bleiben.