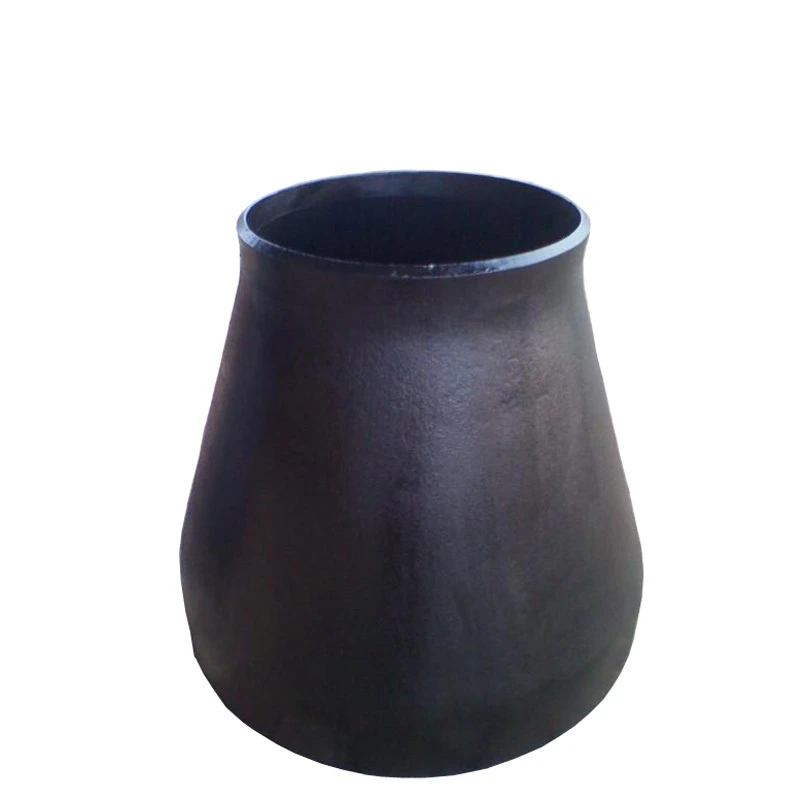
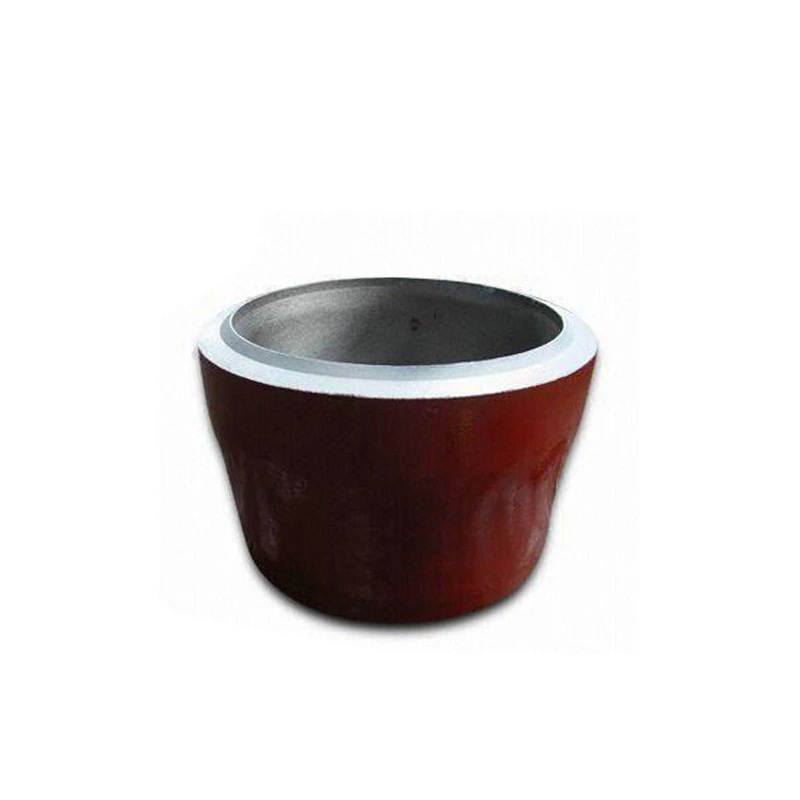
ANSI B16.9-Edelstahl-Reduzierung exzentrisch und konzentrisch für Stumpfschweißen
Für industrielle Beschaffung
Eine klare RFQ vorbereiten
Mit den folgenden Angaben kann RELIA das Bauteil verstehen und den nächsten Schritt mit Ihnen besprechen.
- Zeichnung, Muster oder Referenznorm
- Werkstoffgüte und bevorzugtes Verfahren
- Abmessungen, Toleranzen und Oberfläche
- Anwendung, Zielmenge und Bestimmungsort
Fertigungszeit, Verpackung und Versandbedingungen werden nach Abstimmung von Spezifikationen und Handelskonditionen projektbezogen bestätigt.
-
Garantie1 JahrKundenspezifische UnterstützungOEM, ODM, OBM
-
FertigungsverfahrenGeschmiedetVerbindungsartSchweißen
-
FormGleich großKopfformSechskant
-
OberflächenbehandlungLackierungMontagebohrungsdurchmesser0,2 Zoll
-
Rohrklasse150
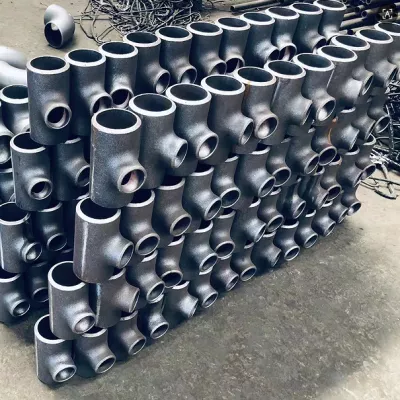
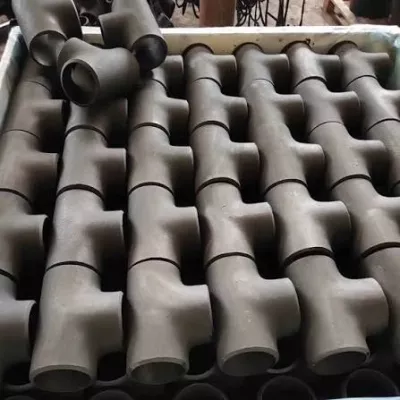
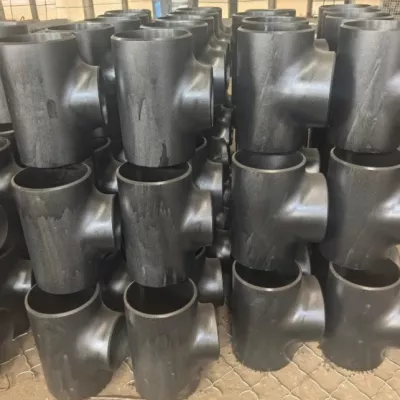
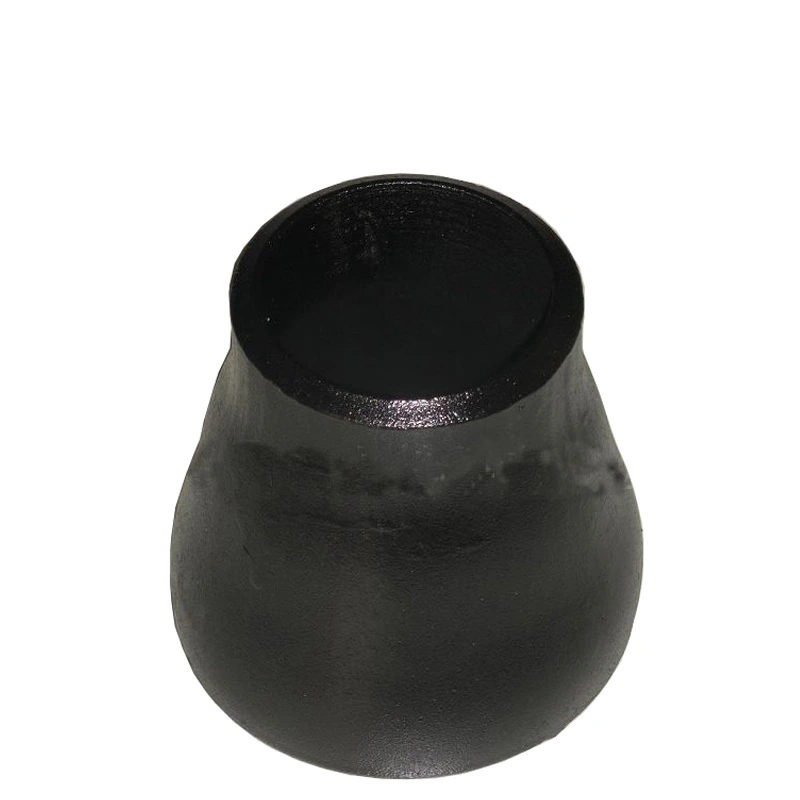
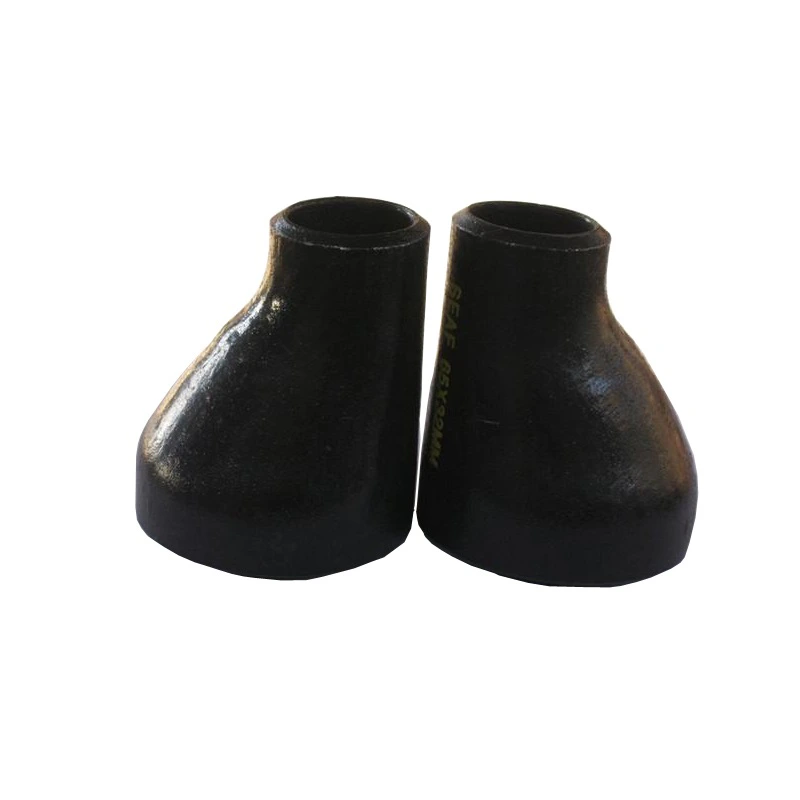
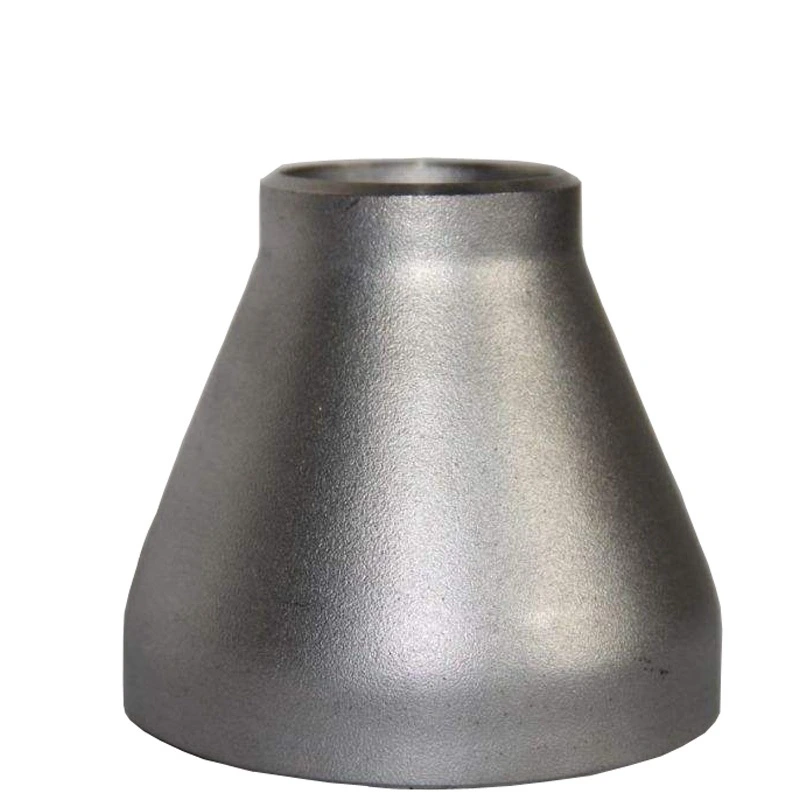
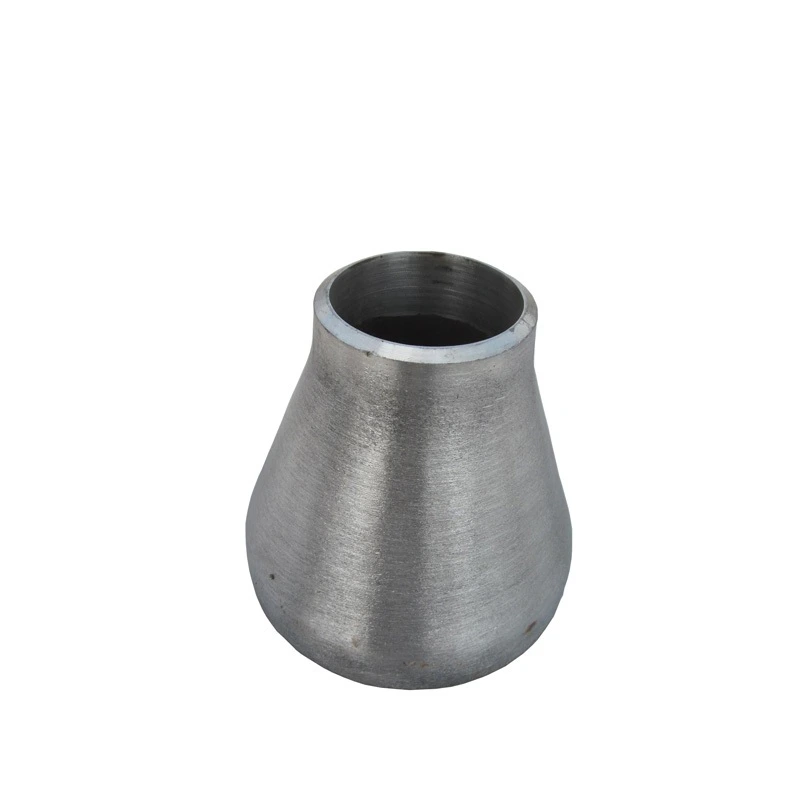
Diese Anfrage nach einer ANSI-B16.9-Edelstahl-Stumpfschweißreduzierung umfasst exzentrische und konzentrische Übergänge. Wählen Sie die erforderliche Mittellinienanordnung und bestätigen Sie dann tatsächliche ungleiche Endmaße, gewählten Werkstoff und Schweißvorbereitung für den jeweiligen Rohrübergang.
Ausrichtung mit einer vollständigen Groß-/Kleinzeichnung wählen
Eine exzentrische Anfrage benötigt definierten Versatz und Einbaurichtung; eine konzentrische Anfrage benötigt die vorgegebene Mittellinienbeziehung. Keine Anordnung kann allein aus Galeriebeispielen dem gewählten Bauteil zugeordnet werden. Fordern Sie große und kleine Nennweite, Außendurchmesser, Wanddicken beider Enden, Gesamtlänge und Maßtoleranzen an.
Die fünf Größenangaben 10, 12, 14, 50 und 30 mm liefern kein vollständiges Reduzierpaar. Bestätigen Sie tatsächliche Reduktion und Nennmaßzuordnung auf der akzeptierten Zeichnung. Der Montagebohrungsdurchmesser von 0,2 Zoll definiert weder Rohrbohrung noch eine Endgröße.
Werkstoffauswahl von Schweißendabnahme trennen
Edelstahl, Legierung und Kohlenstoffstahl sind getrennte Optionen. Legierung identifiziert keine Güte und eine konkrete Werkstoffspezifikation wird hier nicht festgelegt. Fordern Sie gewählte Spezifikation, Güte und ein chargenrückverfolgbares Zeugnis an. Bestätigen Sie das anwendbare B16.9-Dokument und die Ausgabe zur ANSI-Anfragebezeichnung.
Definieren Sie tatsächliche Endvorbereitung, Fase, passende Rohrmaße und Wanddicke beider Enden sowie Schweiß- und Prüfanforderungen. Geschmiedet benötigt gewählte Fertigungsunterlagen; ein nahtloser Weg wird dadurch nicht belegt. Fotografierte Teile und Markierungen qualifizieren weder gelieferte Güte, Wanddickenreihe noch Schweißendmaße.
Class 150 und Anforderungen an lackierte Flächen
Rohrklasse 150 allein bestimmt keinen numerischen Betriebsdruck. Bewerten Sie Werkstoff, Wand, Schweißverbindung, Medium, Temperatur und maßgebende Auslegungsanforderungen für den tatsächlichen Betrieb. Definieren Sie Lacksystem, Beschichtungsumfang, Exposition und Prüfkriterien, statt eine Korrosionsbewertung oder schweißfertige Oberfläche anzunehmen. Fügen Sie gewählte Ausrichtung, vollständiges Größenpaar, Gütezeugnis, Schweißzeichnung, Fertigungsabnahme und Betriebsbedingungen der Anfrage bei.
Technische Angaben für jede Produktanfrage
Anforderung vor der endgültigen Produktbestätigung vorbereiten.
Die Produktseite ist der Ausgangspunkt. Zeichnungen, Muster, Schnittstellen, Werkstoffe, Mengen und Abnahme werden vor Lagerzuordnung oder Sonderfertigung geprüft.
Dieses Produkt im Projektkontext besprechen.
Teilen Sie Zeichnung, Muster, Referenz, Zielmenge und Anwendung mit. Offene Punkte können in der Prüfung bleiben.