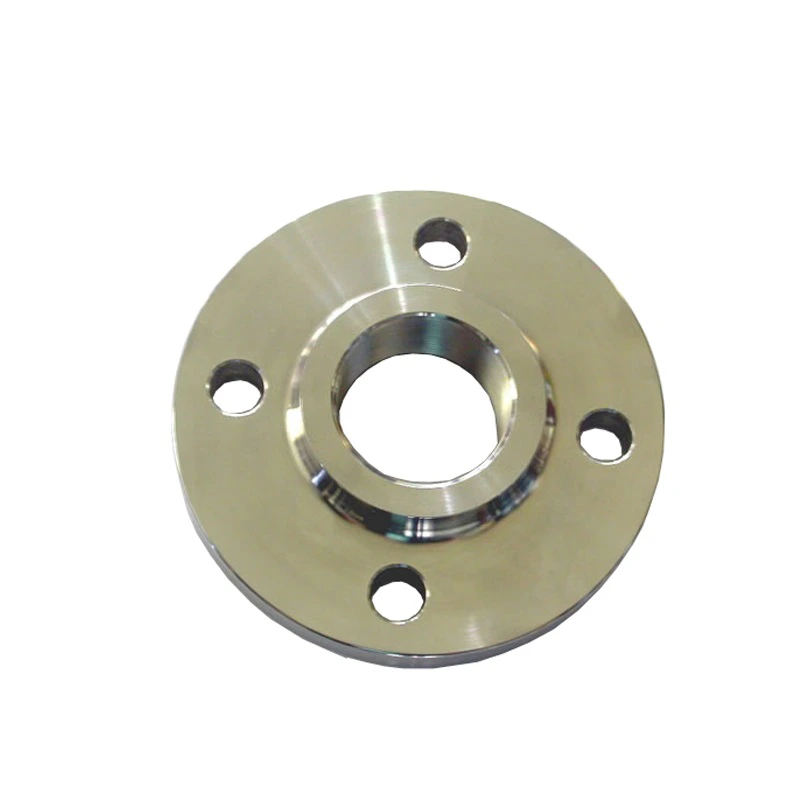
Edelstahl-Vorschweißflansch, Anfrage ANSI B16.5 Class 300 geschmiedet
Für industrielle Beschaffung
Eine klare RFQ vorbereiten
Mit den folgenden Angaben kann RELIA das Bauteil verstehen und den nächsten Schritt mit Ihnen besprechen.
- Zeichnung, Muster oder Referenznorm
- Werkstoffgüte und bevorzugtes Verfahren
- Abmessungen, Toleranzen und Oberfläche
- Anwendung, Zielmenge und Bestimmungsort
Fertigungszeit, Verpackung und Versandbedingungen werden nach Abstimmung von Spezifikationen und Handelskonditionen projektbezogen bestätigt.
-
Garantie1 JahrKundenspezifische UnterstützungOEM, ODM, OBM
-
FertigungsverfahrenGeschmiedetVerbindungsartSchweißen
-
FormGleich großKopfformSechskant
-
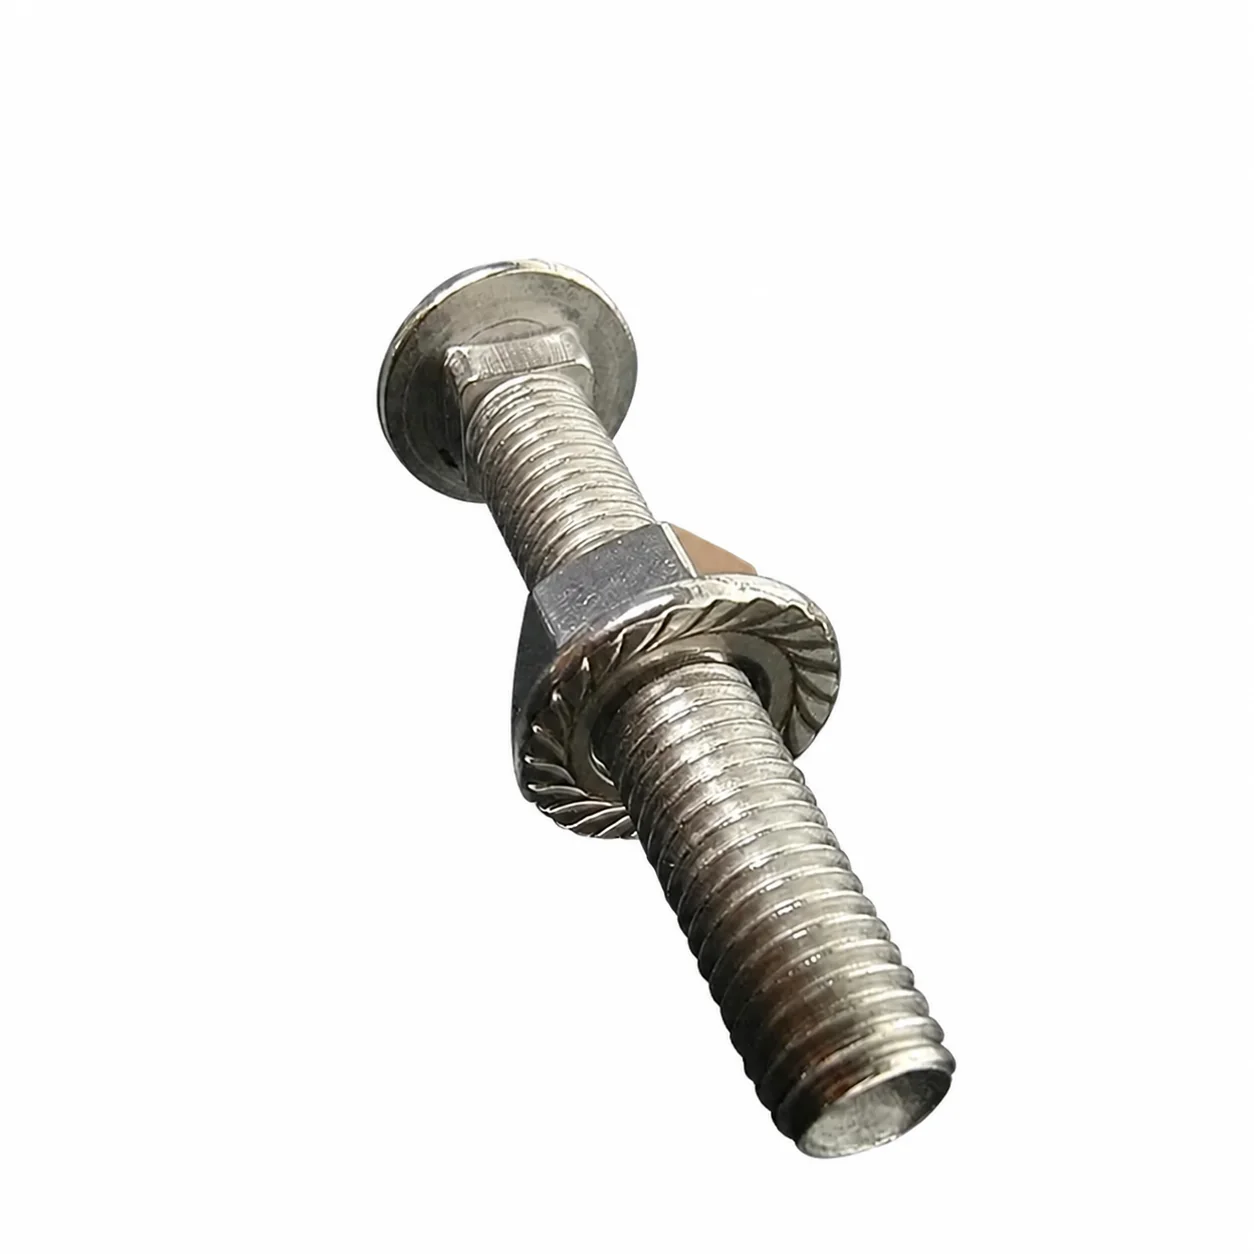
OberflächenbehandlungGlattMontagebohrungsdurchmesser0,26 Zoll
-
Rohrklasse300GrößeKundenspezifische Größe
-
ProduktnameRohrbogen
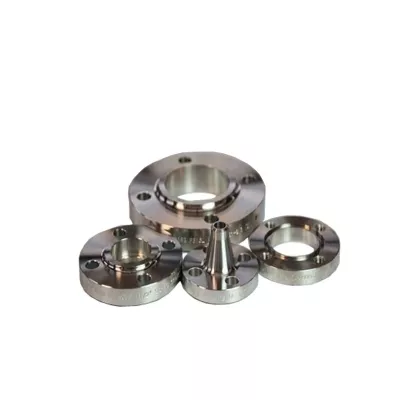
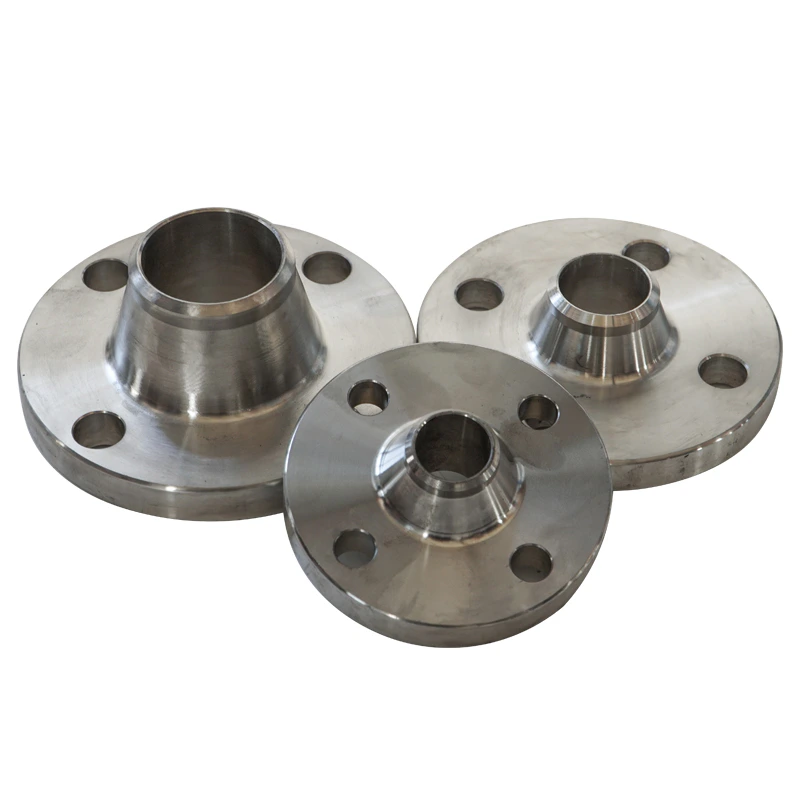
Dieses Rohrfitting wird für Anfragen nach einem Edelstahl-Vorschweißflansch mit Anforderungen an ANSI B16.5 Class 300 und Schmiedefertigung angeboten. Bestimmen Sie vor der Freigabe der Verbindung den tatsächlich gewählten Fittingtyp und die bemaßte Hals-/Bohrungskonfiguration. Fotos allein qualifizieren weder gelieferte Norm noch Werkstoff oder Klasse.
Hals und Bohrung auf das Rohr abstimmen
Geben Sie für einen Vorschweißflansch Nennweite, Rohraußendurchmesser und Wand, Bohrung, Halskonus und -höhe, Flanschdicke und Toleranzen an. Fügen Sie Lochkreisdurchmesser, Lochzahl und -durchmesser sowie die gewählte Dichtfläche hinzu. Das Gegenbauteil muss mit der vollständigen Zeichnung statt nur einer Größenbezeichnung übereinstimmen.
Die Optionen 10, 12, 14, 50 und 30 mm reichen nicht zur Definition dieser Schnittstelle aus. Der Montagebohrungsdurchmesser von 0,26 Zoll ist nicht die Rohrbohrung. Kundenspezifische Größe erfordert einen freigegebenen Maß- und Prüfplan einschließlich tatsächlichem Normgeltungsbereich.
Class-300-Dokumentation und gewählten Werkstoff prüfen
Fordern Sie die anwendbare B16.5-Ausgabe, Maß-/Kennzeichnungsunterlagen und Abnahmenachweise für die gewählte Konfiguration an. Class 300 ist kein eigenständiger numerischer Betriebsdruck. Edelstahl, Legierung und Kohlenstoffstahl sind getrennte Optionen: Bestätigen Sie tatsächliche Werkstoffspezifikation, genaue Güte, ein chargenrückverfolgbares Zeugnis und passende Identifikation.
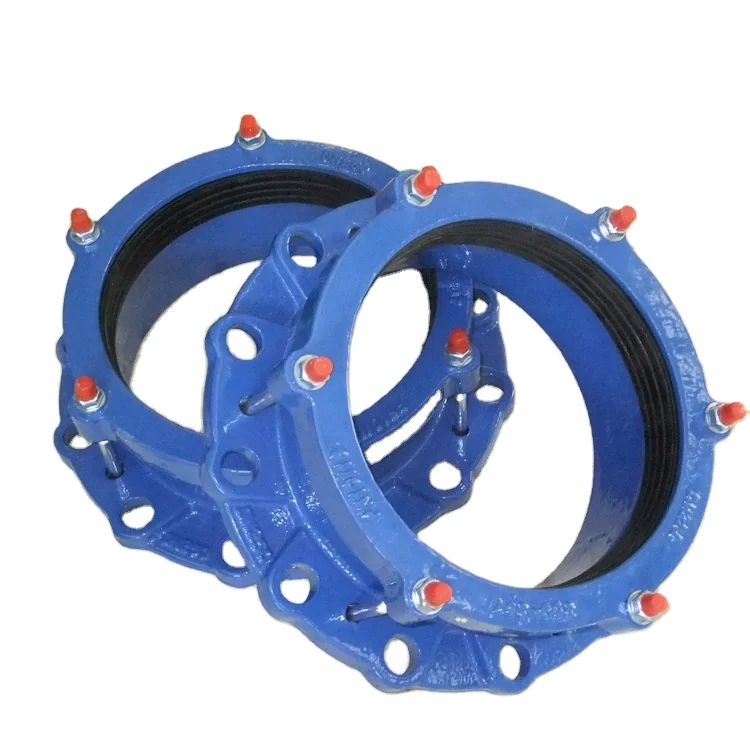
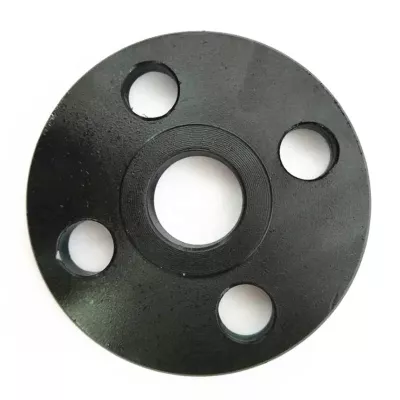
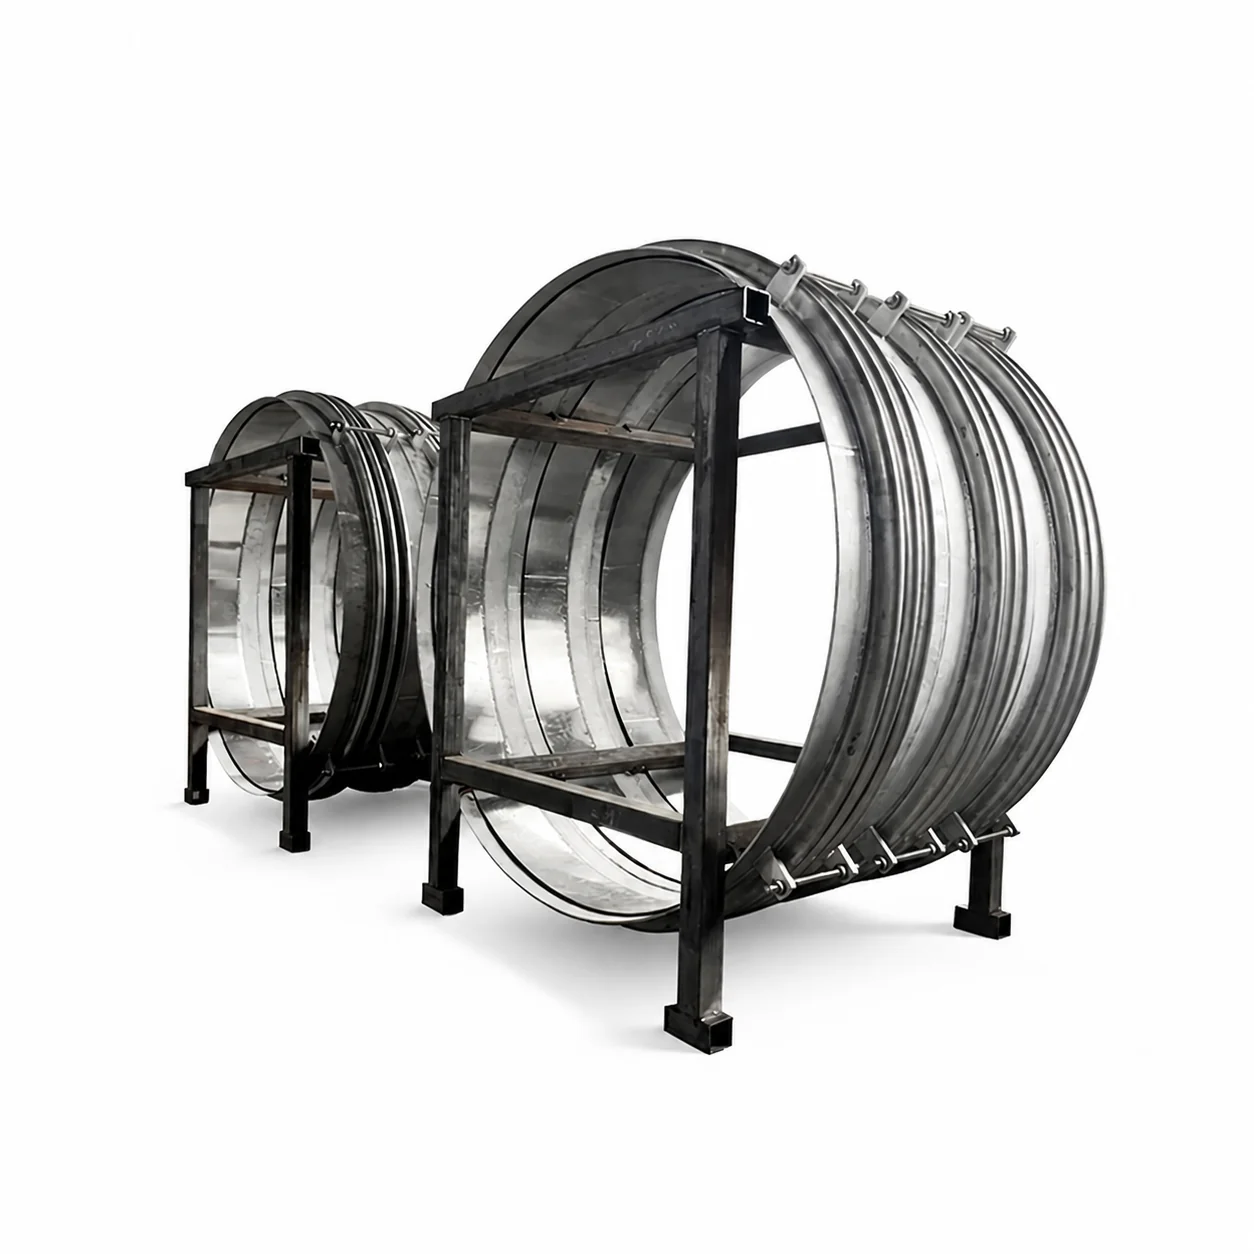
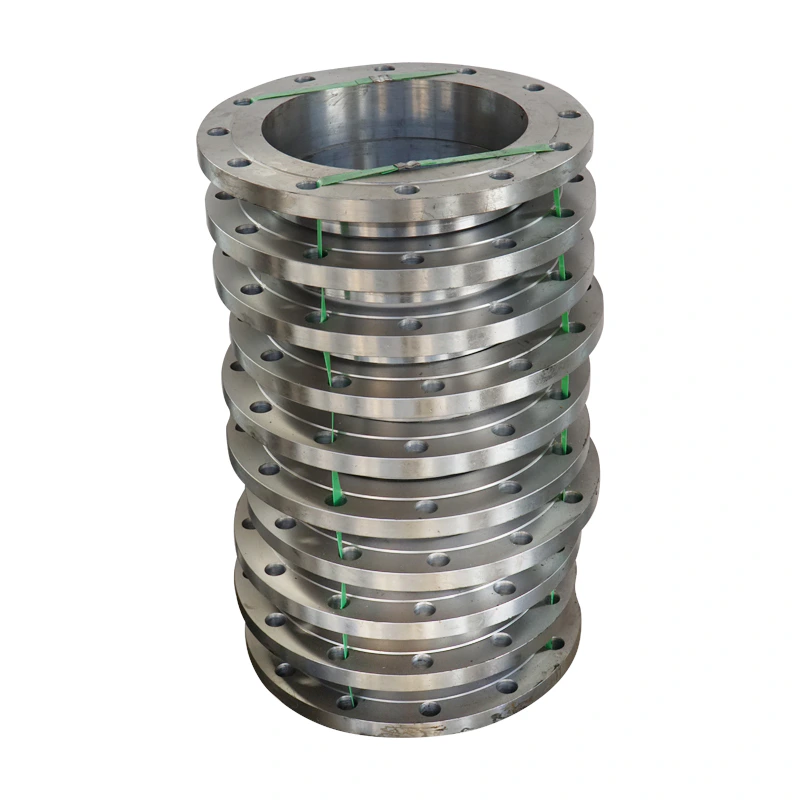
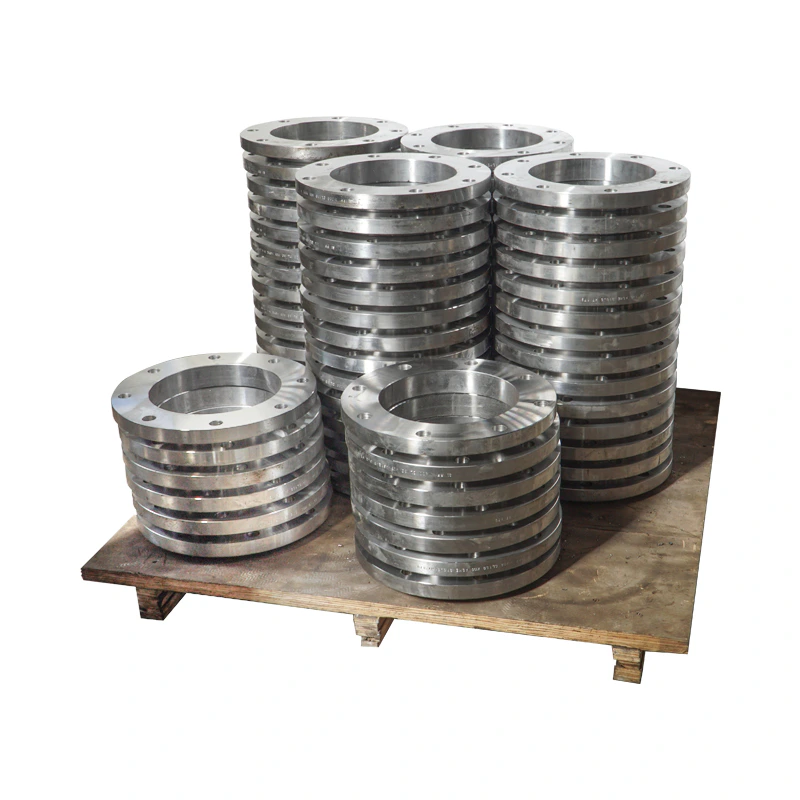
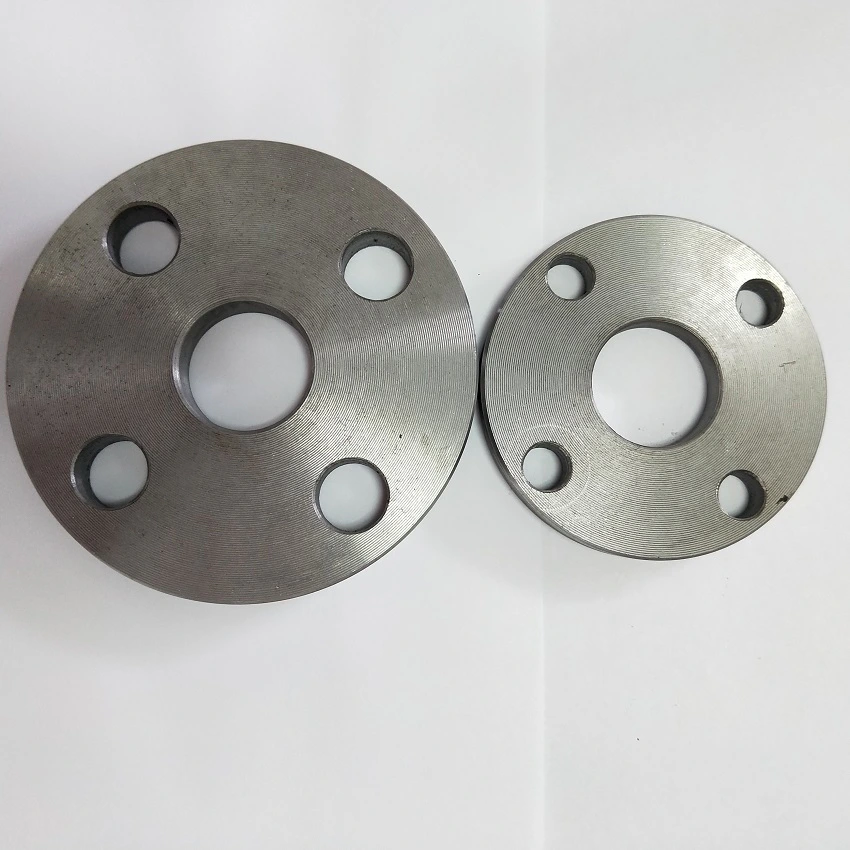
Geschmiedet erfordert tatsächliche Fertigungs- und Prüfunterlagen. Schweißen benötigt gewählte Endvorbereitung, Bohrungs-/Wandkompatibilität, Fügeverfahren und Prüfabnahme. Gestapelte gebohrte Ringe und Halsbauteile in der Galerie bestimmen nicht, welche Konstruktion oder Güte geliefert wird.
Dichtungs- und Betriebsspezifikation vervollständigen
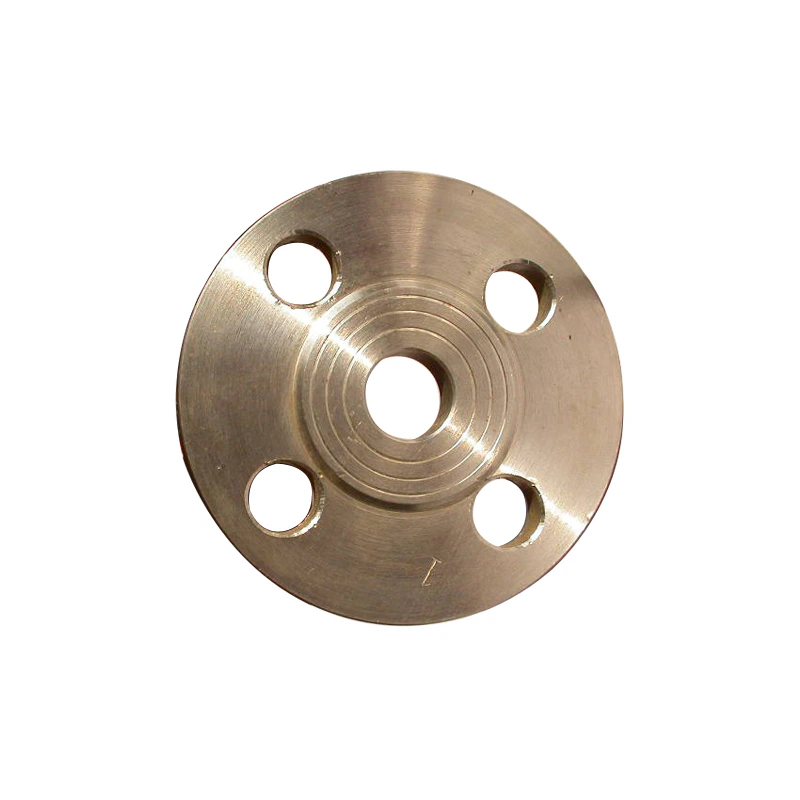
Glatt identifiziert weder ein Dichtflächenprofil noch die gemessene Oberflächenrauheit. Vereinbaren Sie Dichtfläche, kompatible Dichtung und Verschraubung mit dem Gegenflansch. Bewerten Sie den tatsächlichen Werkstoff und die vollständige Baugruppe anhand von Druck, Temperatur, Medium und maßgebenden Auslegungsbedingungen. Fügen Sie gewählten Fittingtyp, Hals-/Bohrungs- und Dichtflächenzeichnung, Zeugnis, Normausgabe, Schweißanforderungen und Betriebsbedingungen der Anfrage bei.
Technische Angaben für jede Produktanfrage
Anforderung vor der endgültigen Produktbestätigung vorbereiten.
Die Produktseite ist der Ausgangspunkt. Zeichnungen, Muster, Schnittstellen, Werkstoffe, Mengen und Abnahme werden vor Lagerzuordnung oder Sonderfertigung geprüft.
Dieses Produkt im Projektkontext besprechen.
Teilen Sie Zeichnung, Muster, Referenz, Zielmenge und Anwendung mit. Offene Punkte können in der Prüfung bleiben.