Stahlrohr für Fahrzeugfahrwerk und Motorteile
Für industrielle Beschaffung
Eine klare RFQ vorbereiten
Mit den folgenden Angaben kann RELIA das Bauteil verstehen und den nächsten Schritt mit Ihnen besprechen.
- Zeichnung, Muster oder Referenznorm
- Werkstoffgüte und bevorzugtes Verfahren
- Abmessungen, Toleranzen und Oberfläche
- Anwendung, Zielmenge und Bestimmungsort
Fertigungszeit, Verpackung und Versandbedingungen werden nach Abstimmung von Spezifikationen und Handelskonditionen projektbezogen bestätigt.
-
AbrechnungNach tatsächlichem GewichtGeölt oder ungeöltUngeölt
-
QuerschnittsformRundOberflächenbehandlungKaltgewalzt
-
Toleranz±1%Legiert oder unlegiertUnlegiert
-
AnwendungFluidrohr, Bohrrohr, Hydraulikrohr, Gasrohr, ÖlrohrZertifikatAPI , ISO 9001
-
Lieferzeit8–14 TageGüteNichtrostender Stahl
-
Außendurchmesser219–1066 mm (8,62–41,97 Zoll)SonderrohrAPI-Rohr, Sonstige, EMT-Installationsrohr, dickwandiges Rohr
-
NormASTMVerfahrenERW
Dieses Stahlrohrangebot richtet sich an Fahrzeugfahrwerk und Motorteile und verweist auf JIS G3445, STKM13A und nahtlose Ausführung. Die Tabelle nennt stattdessen Edelstahl und ERW. Bestätigen Sie tatsächlich gelieferten Werkstoff und Produktionsdokumentation, bevor Sie Rohrvormaterial für ein bestimmtes Fahrzeugbauteil auswählen oder dessen mechanische Leistungsfähigkeit akzeptieren.
STKM13A-Lieferung und JIS-Anforderungen klären
Fordern Sie Werkstoffspezifikation, Güte, Zustand, Rückverfolgbarkeit und Prüfunterlagen an, um die Angaben STKM13A und Edelstahl zu klären. Stellen Sie nahtlose oder ERW-Konstruktion durch tatsächliche Fertigungsnachweise fest. Kaltgewalzt klärt den ursprünglichen Fertigungsweg nicht, und das Bild kann weder Werkstoffeigenschaften noch Produktionsverfahren zertifizieren.
Benennen Sie die geltende JIS-G3445-Ausgabe, Produktgeltung und Projektabnahmeanforderungen im Abgleich mit dem allgemeinen ASTM-Tabelleneintrag. Beschaffen Sie tatsächliche Konformitätsdokumentation für die Lieferung. API- und ISO-9001-Angaben belegen weder Fahrwerks- oder Motorteilequalifikation noch numerische Festigkeit oder Ermüdungslebensdauer des herzustellenden Bauteils.
Maße anhand der gewählten Bauteilzeichnung festlegen
Die Optionen bieten einen Dickenbereich von 6–20 mm mit Längen von 6 m oder 12 m. Bestätigen Sie gewählte Wanddicke, Außendurchmesser, Bohrung, Länge, Geradheit, Rundheit und Endanforderungen. Der Durchmesserbereich 219–1066 mm und der Eintrag ±1 % benötigen tatsächliche Werte, Messgrundlage und akzeptierte, auf die Bauteilzeichnung bezogene Toleranzen.
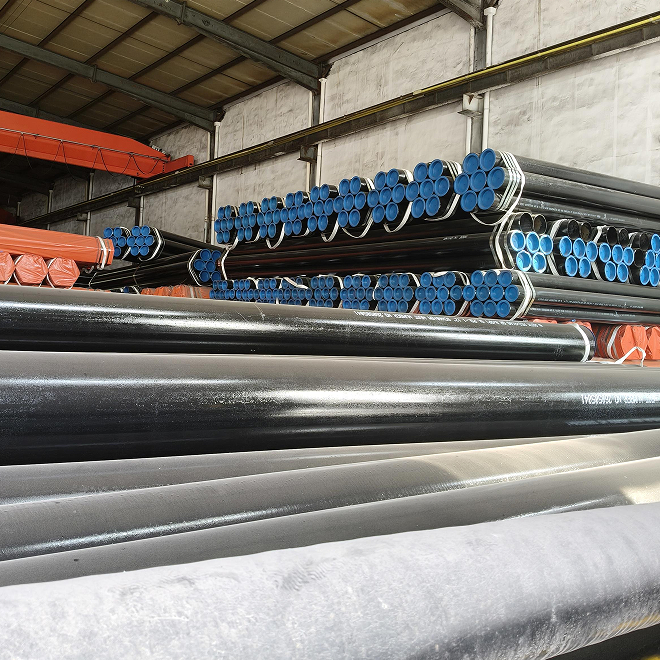
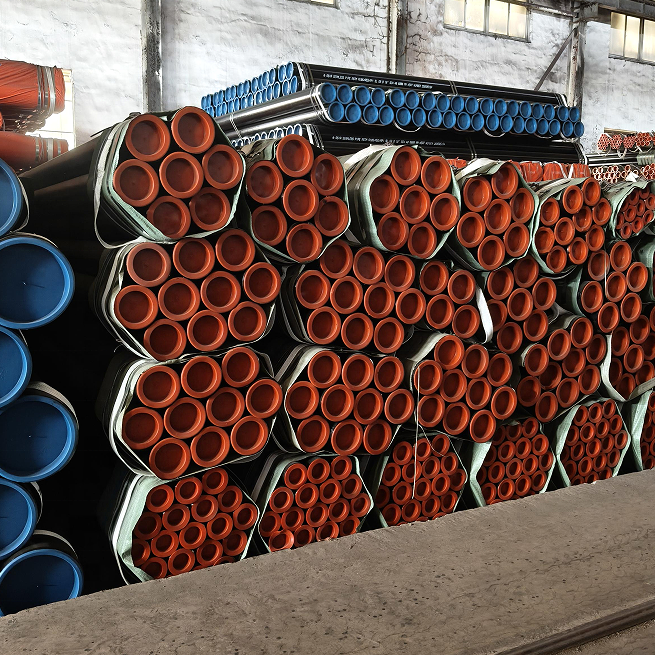
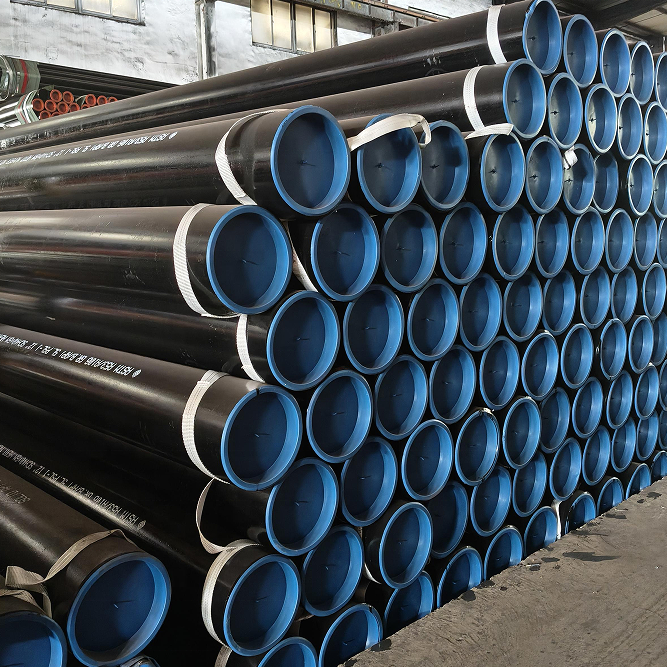
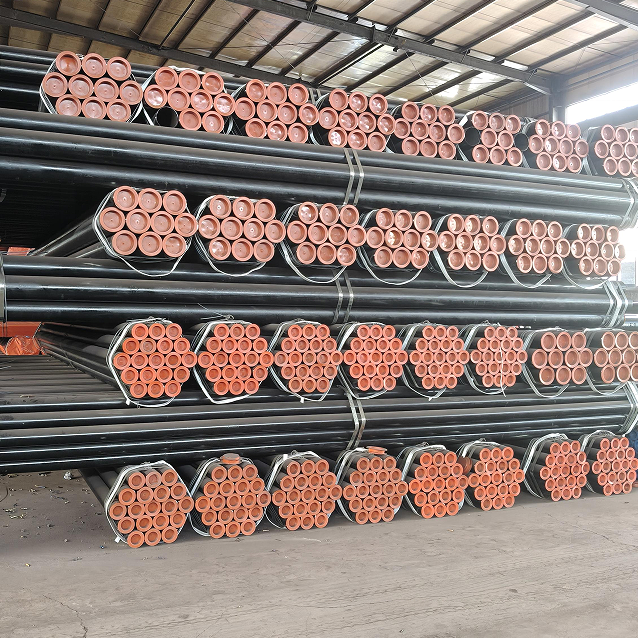
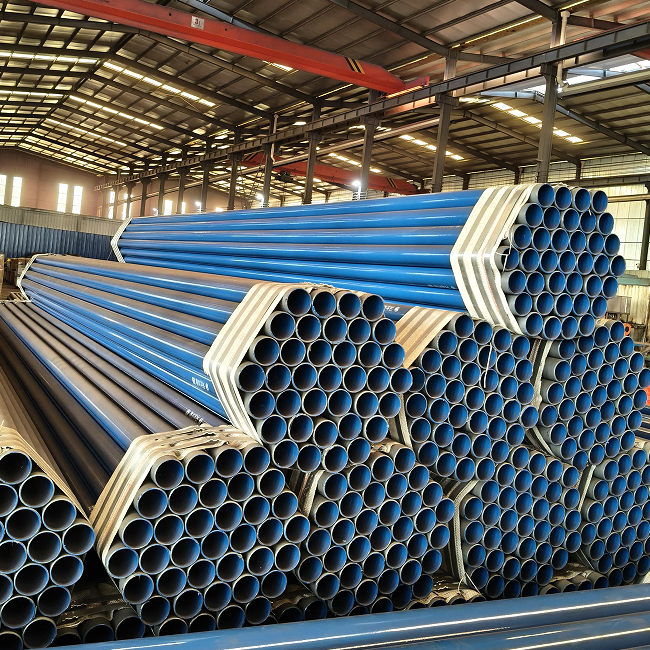
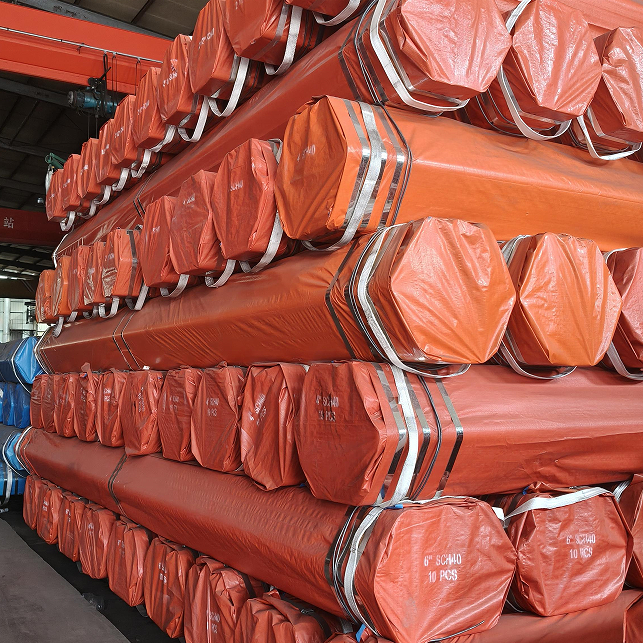
Definieren Sie Anschlussgeometrie, erforderliche Bearbeitungszugaben und Oberflächenabnahme für das gewählte Fahrwerks- oder Motorbauteil. Bestätigen Sie ungeölte Oberfläche und Konservierung, statt Sauberkeit oder Korrosionsleistung aus dem Aussehen anzunehmen. Das Originalbild unterstützt runde Rohrformen, belegt aber weder Maßgenauigkeit noch ein einbaufertiges Fahrzeugteil.
Lasten und mechanische Projektabnahme definieren
Geben Sie tatsächliche Bauteilfunktion, Lasten, Lastwechsel, Umgebung und Verbindungs- oder Bearbeitungsanforderungen an. Bewerten Sie bestätigten Werkstoff, Fertigungsweg, Maße und Oberfläche anhand dieses Einsatzes. Vereinbaren Sie Werkstoff-, Maß- und Oberflächenprüfungen, erforderliche mechanische Prüfungen und ausdrückliche Abnahmekriterien und bestätigen Sie anschließend Dokumentation, Kennzeichnung, Schutz und Lieferung vor der Freigabe.
Technische Angaben für jede Produktanfrage
Anforderung vor der endgültigen Produktbestätigung vorbereiten.
Die Produktseite ist der Ausgangspunkt. Zeichnungen, Muster, Schnittstellen, Werkstoffe, Mengen und Abnahme werden vor Lagerzuordnung oder Sonderfertigung geprüft.
Dieses Produkt im Projektkontext besprechen.
Teilen Sie Zeichnung, Muster, Referenz, Zielmenge und Anwendung mit. Offene Punkte können in der Prüfung bleiben.