Laterales Stumpfschweiß-T-Stück für Kessel und Kraftwerke
Für industrielle Beschaffung
Eine klare RFQ vorbereiten
Mit den folgenden Angaben kann RELIA das Bauteil verstehen und den nächsten Schritt mit Ihnen besprechen.
- Zeichnung, Muster oder Referenznorm
- Werkstoffgüte und bevorzugtes Verfahren
- Abmessungen, Toleranzen und Oberfläche
- Anwendung, Zielmenge und Bestimmungsort
Fertigungszeit, Verpackung und Versandbedingungen werden nach Abstimmung von Spezifikationen und Handelskonditionen projektbezogen bestätigt.
-
Gewährleistung1 JahrKundenspezifische UnterstützungOEM
-
VerfahrenGESCHMIEDETVerbindungsartSchweißen
-
FormGleich großKopfformcodeSechskant
-
GesamtlängeSondermaßHöheSondermaß
-
OberflächenbehandlungLackierungDruckHochdruck
-
MaßsystemMetrischMontagebohrungsdurchmesserSondermaß
-
RohrmerkmaleSonstigeRohrklasseSonstige
-
AnwendungSonstigeGewindeartenSondermaß
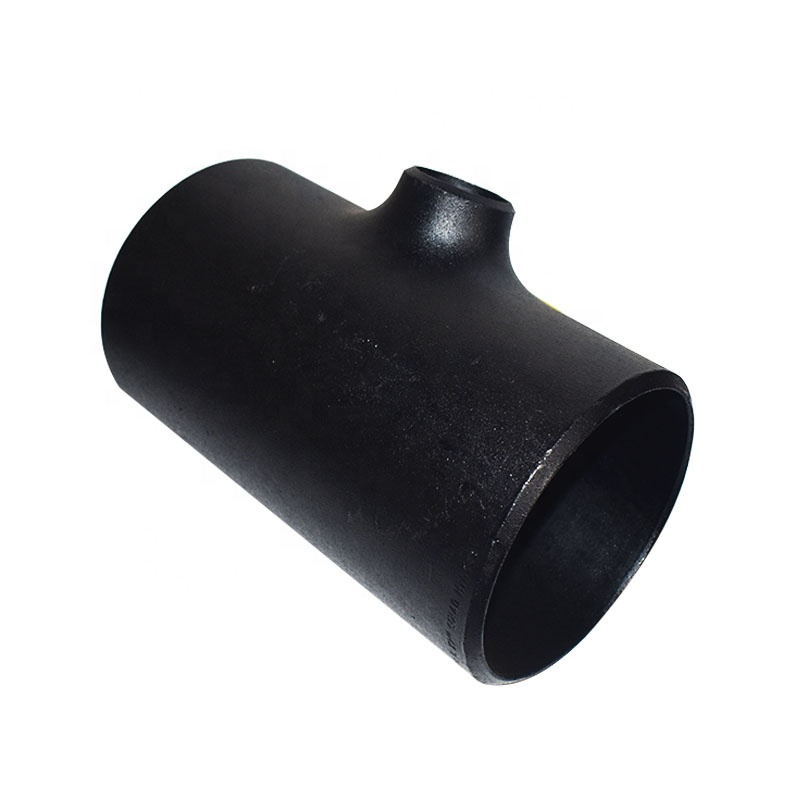
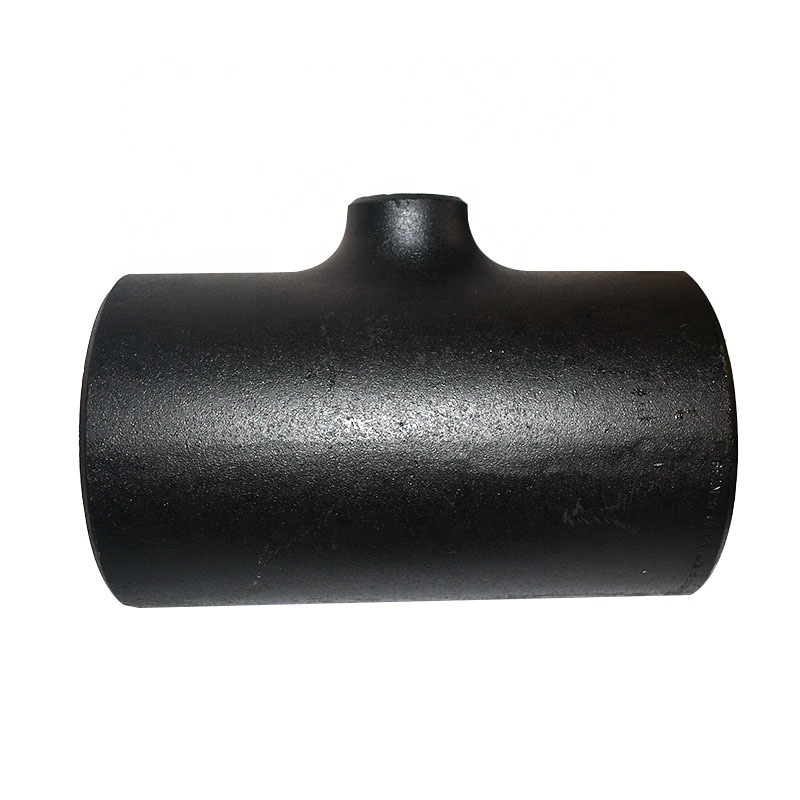
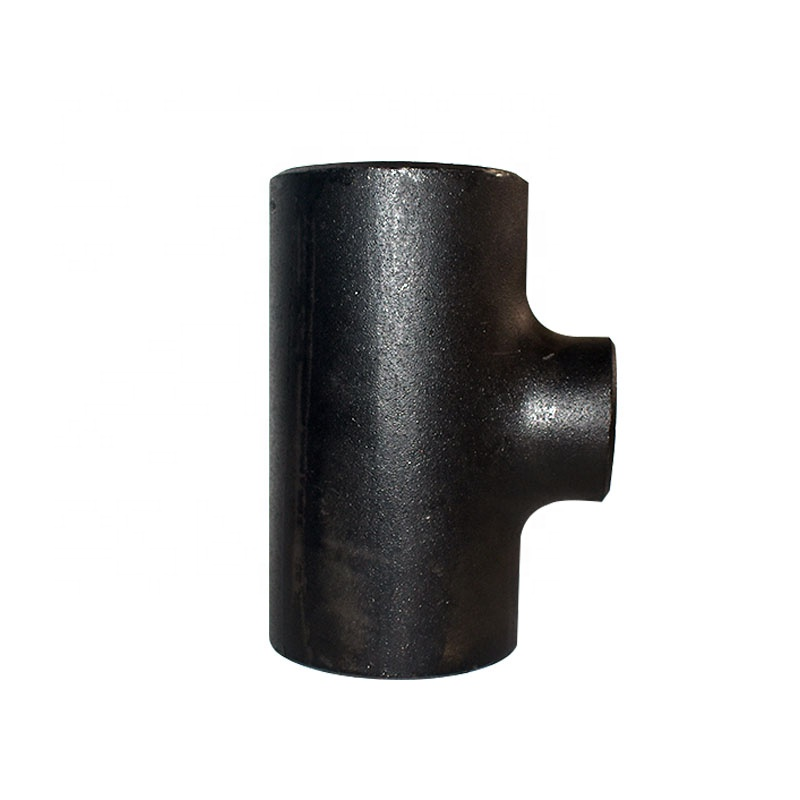
Dieses Angebot eines lateralen T-Stücks betrifft Kessel und Kraftwerke und nennt ASTM A234, WP11, WP22 und legierten Stahl. Die Varianten sind stattdessen als Reduzierstück mit Kohlenstoffstahl oder a234wpb bezeichnet. Tatsächliche Formstückfamilie, gelieferte Güte und Abzweigzeichnung bestätigen, bevor die Stumpfschweißverbindung für thermischen Einsatz bewertet wird.
Legierungsgüte und gewähltes Abzweigformstück klären
Tatsächliche Spezifikation, Güte, Zustand, Rückverfolgbarkeit und Werkstoffprüfnachweise einholen. Die Kohlenstoffstahloptionen bestätigen keine WP11- oder WP22-Legierungslieferung, und die Titelgüten sind keine austauschbaren Auswahlen. Einen bestellten Werkstoff und seine erforderlichen Konformitätsunterlagen bestimmen, statt Titelangaben als Gütezertifizierung zu behandeln.
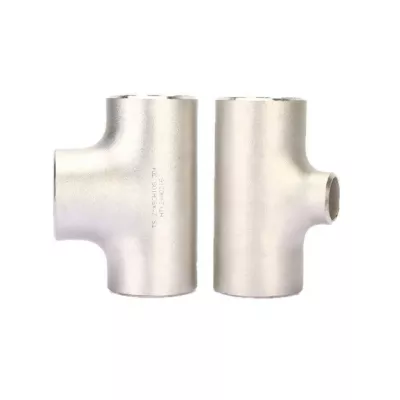
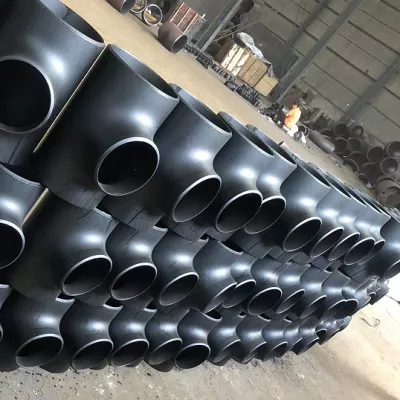
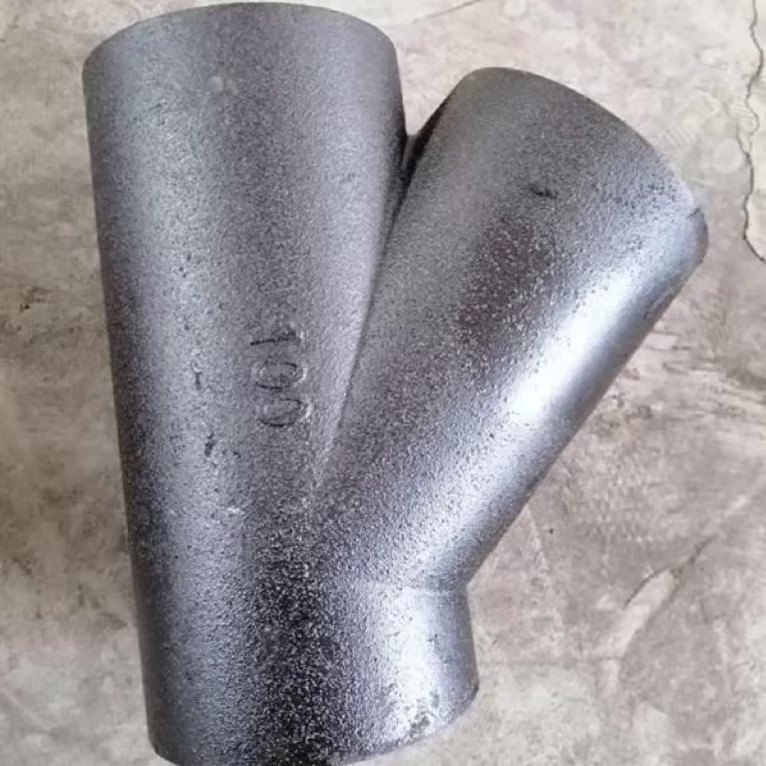
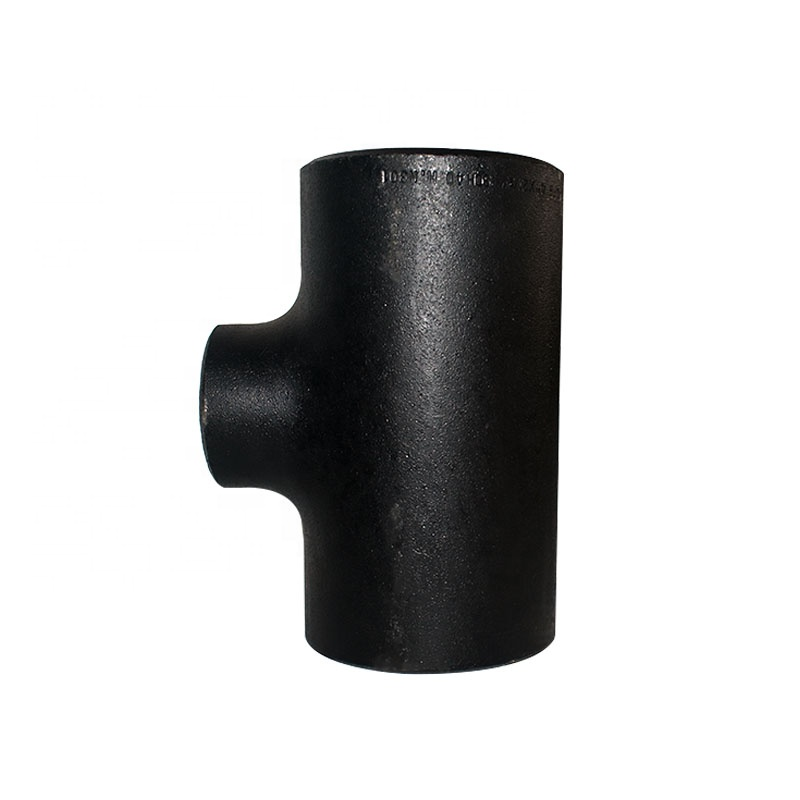
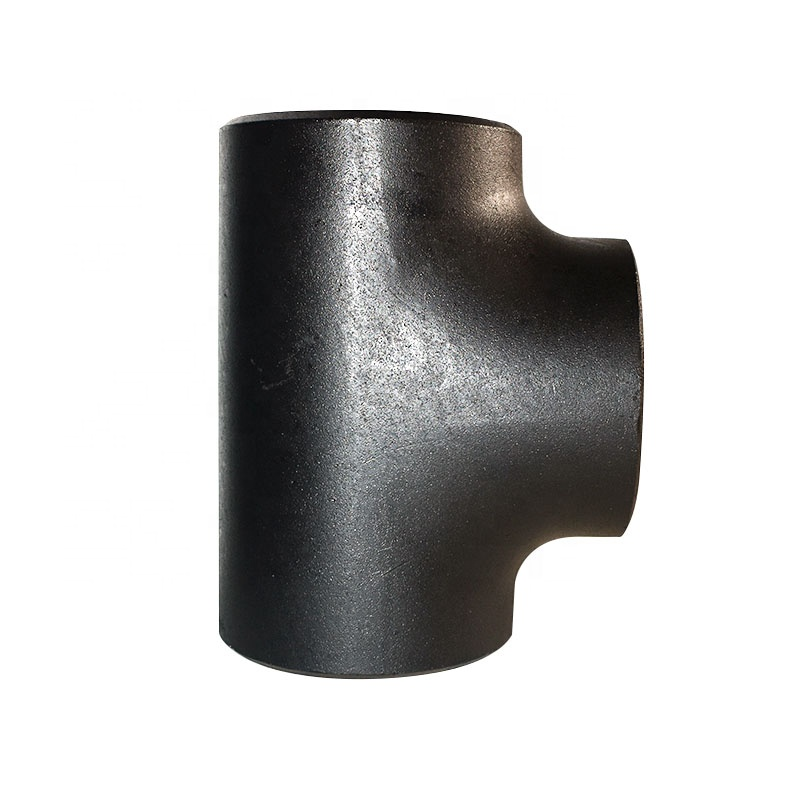
Das Originalbild zeigt ein Formstück mit drei Öffnungen und schrägem Abzweig. Es unterstützt eine Anfrage für ein laterales T-Stück, kann aber weder Winkel messen noch Werkstoff bestimmen. Die als Reduzierstück bezeichneten Optionen der Lieferzeichnung zuordnen. Nach Bestätigung von tatsächlichem Werkstoff und Formstück ASTM-A234-Ausgabe, Produktumfang und Projektanforderungen bestimmen.
Stumpfschweißgeometrie und Anforderungen an thermische Verbindungen festlegen
Die Auswahl von einem halben bis 110 Zoll ist ein Größenbereich, keine gewählten Hauptrohr- und Abzweigmaße. Tatsächliche Durchmesser, Bohrung, Wanddicke, Abzweigwinkel und Maße von Mitte bis Ende definieren. Laterale Geometrie mit dem Tabelleneintrag gleich groß abgleichen. Stumpfschweißenden, Schweißverbindung, Fasen und Gegenrohranforderungen bestätigen.
Bestellte Längen- und Höhenwerte festlegen, wo die Tabelle Sondermaß nennt. Tatsächliche Produktion und Oberfläche mit GESCHMIEDET und Lackierung abgleichen. Sechskantkopf, Montagebohrungs- und Gewindefelder belegen weder Flansch noch Gewindeende. Relevante Verbindungsmerkmale und Maßabnahme ausdrücklich auf der Abzweigzeichnung angeben.
Kesselbedingungen und rückverfolgbare Werkstoffabnahme vereinbaren
Medium, Verunreinigungen, Druck, Temperatur, Zyklen, Gradienten, Lasten und Verbindungsdetails angeben. Hochdruck und Sonstige als Klasse liefern keine numerische zulässige Grenze. Dokumentierten Werkstoffzustand und Geometrie für den tatsächlichen Einsatz bewerten. Vor Freigabe des Abzweigs für die Installation Werkstoff-, Maß-, Winkel-, Enden-, Oberflächen- und erforderliche Projektprüfungen mit Kriterien und rückverfolgbaren Berichten vereinbaren.
Technische Angaben für jede Produktanfrage
Anforderung vor der endgültigen Produktbestätigung vorbereiten.
Die Produktseite ist der Ausgangspunkt. Zeichnungen, Muster, Schnittstellen, Werkstoffe, Mengen und Abnahme werden vor Lagerzuordnung oder Sonderfertigung geprüft.
Dieses Produkt im Projektkontext besprechen.
Teilen Sie Zeichnung, Muster, Referenz, Zielmenge und Anwendung mit. Offene Punkte können in der Prüfung bleiben.