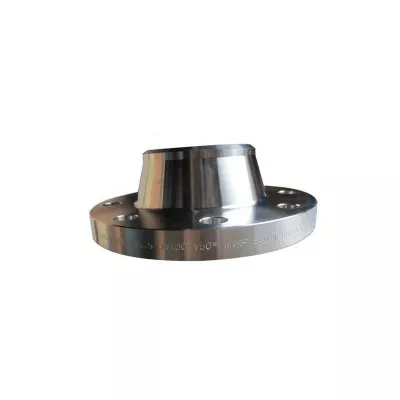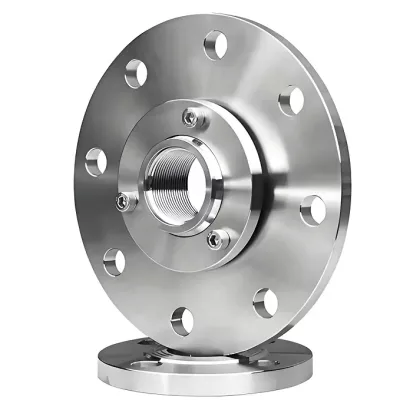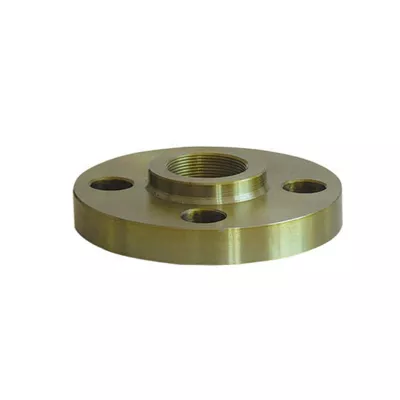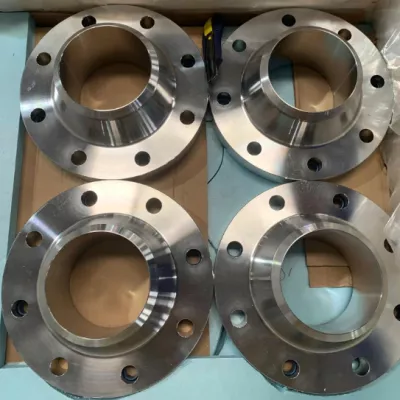
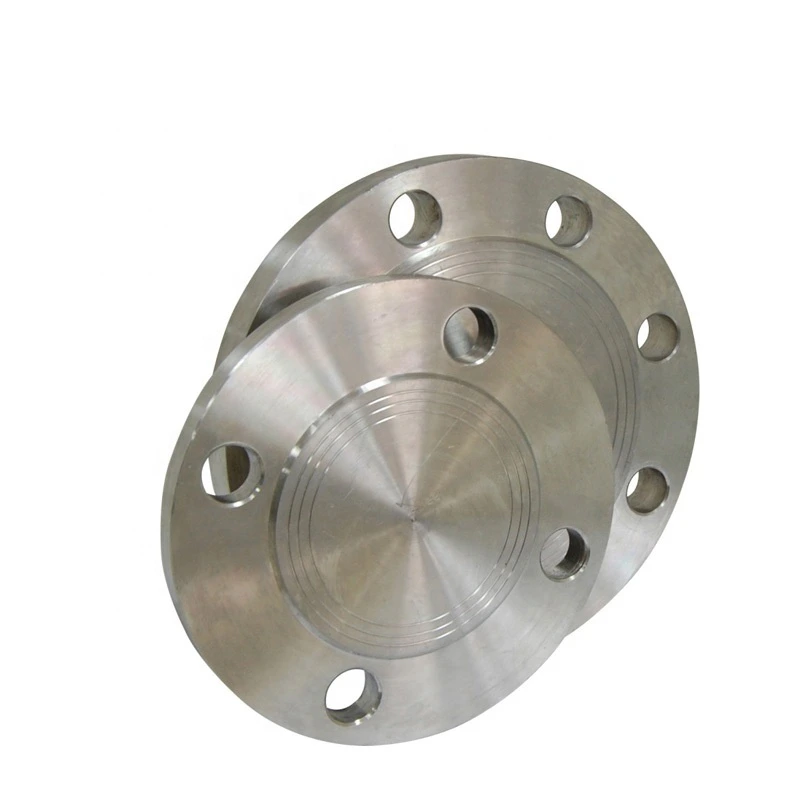
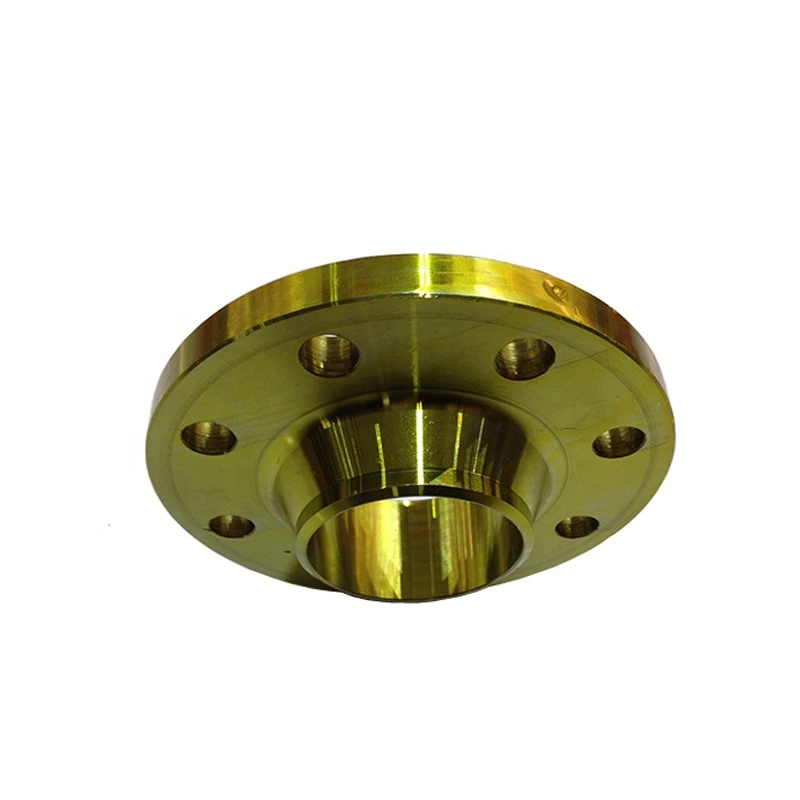
ASME B16.5 Vorschweißflansch für Öl und Gas
Für industrielle Beschaffung
Eine klare RFQ vorbereiten
Mit den folgenden Angaben kann RELIA das Bauteil verstehen und den nächsten Schritt mit Ihnen besprechen.
- Zeichnung, Muster oder Referenznorm
- Werkstoffgüte und bevorzugtes Verfahren
- Abmessungen, Toleranzen und Oberfläche
- Anwendung, Zielmenge und Bestimmungsort
Fertigungszeit, Verpackung und Versandbedingungen werden nach Abstimmung von Spezifikationen und Handelskonditionen projektbezogen bestätigt.
-
OberflächenbehandlungPoliertAnwendungIndustrieausrüstung
-
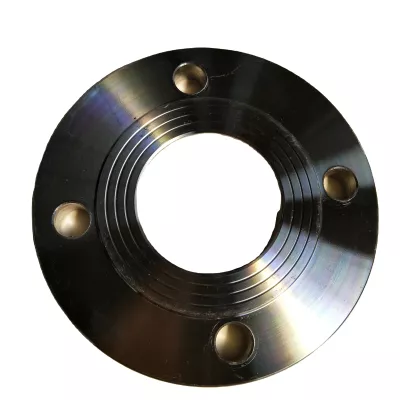
Schraubenlochdurchmesser1/2"Anzahl der Schraubenlöcher4
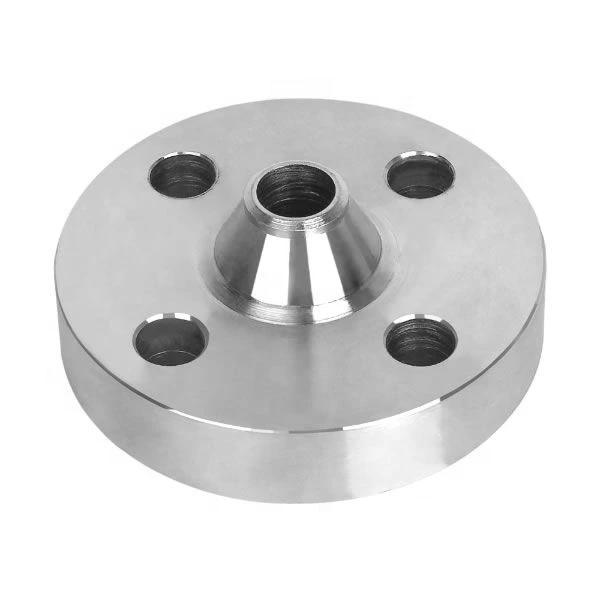
Dieser ASME B16.5 Vorschweißflansch wird für Öl- und Gasrohrleitungen mit Angaben zu Schmieden und Polieren vorgestellt. Vier Werkstoffkategorien und neun Flanschtypen erscheinen in der tatsächlichen Auswahl. Definieren Sie konkrete Vorschweißlieferung und maßgebende Anforderungen, bevor Klasse, Bohrung oder Verbindungsspezifikation zugewiesen werden.
B16.5-Geltungsbereich für den gewählten Flansch prüfen
Wählen Sie einzelne Nennweite, Maßsystem und Werkstoffsorte. Die Bereichsbezeichnung 1/2–120 Zoll bestätigt weder Verfügbarkeit jeder Größe noch, dass jede Auswahl in den Geltungsbereich der zitierten Norm fällt. Fordern Sie geltende B16.5-Ausgabe, Bauteilumfang und akzeptierte Druckklassengrundlage an.
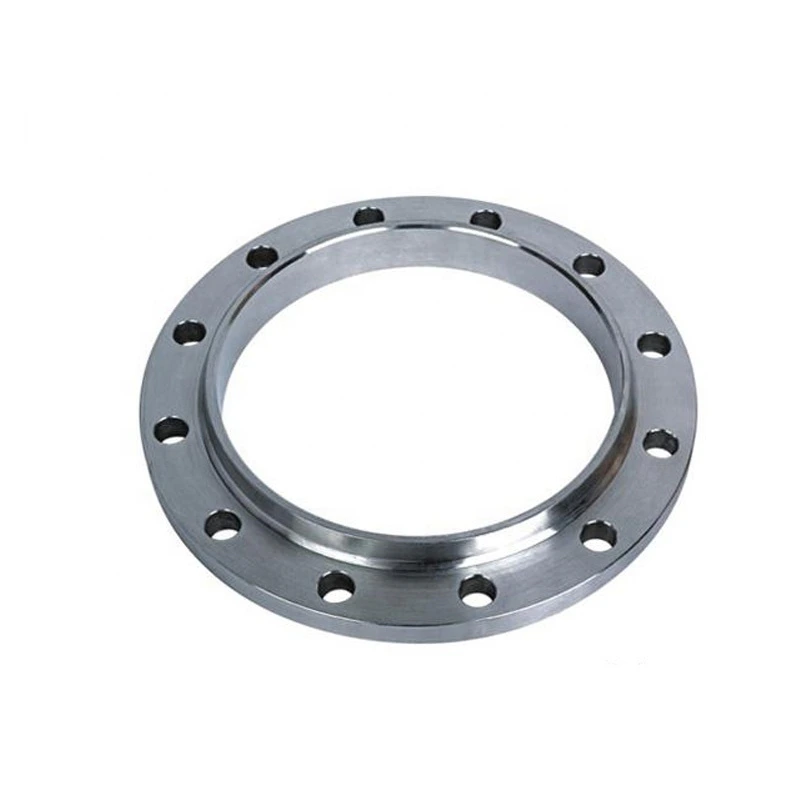
Fordern Sie Halsprofil, Bohrung, Endvorbereitung und Wanddicke des Gegenrohrs sowie Dichtfläche, Dichtungssitz, Flanschdicke und Außenmaße an. Vereinbaren Sie Toleranzen auf der Lieferzeichnung. Alternative Flanschtypen benötigen eigene Funktionsgeometrie; der Vorschweißtitel kann nicht jede erfasste Konstruktion definieren.
Halsverbindung und Schraubenlochbild koordinieren
Die Tabelle nennt vier Schraubenlöcher mit 1/2 Zoll Durchmesser. Bestätigen Sie diese Werte anhand gewählter Größe und Zeichnung und ergänzen Sie Lochkreis, Gegenflansch, Verschraubungs- und Dichtungsanforderungen. Prüfen Sie Ausrichtung, Schweißzugang und Montageraum, ohne dieselbe Bohrungsanordnung auf alle Varianten zu übertragen.
Fordern Sie vollständige Werkstoffspezifikation, Zustand, Schmelzenrückverfolgbarkeit und Zeugnisse für die gewählte Option legierter Stahl, Aluminium, Kohlenstoffstahl oder Edelstahl an. Prüfen Sie tatsächliche Schmiede-, Produktions- und Schweißendprüfunterlagen. Definieren Sie polierte Flächen, messbare Oberflächenabnahme und Schutz bei Handhabung und Lieferung.
Betriebsbereich für Öl und Gas festlegen
Geben Sie Medienzusammensetzung, Verunreinigungen, Druck, Temperatur, Lastwechsel, Korrosion und äußere Lasten an. Die Hochdruckangabe liefert keine numerische Klasse und keine Sauergasfreigabe. Holen Sie die Abnahme für gewählten Werkstoff, Flansch und Verbindung ein und vereinbaren Sie dann Schweißen, Abstützung, Inspektion, Prüfungen, Kennzeichnung sowie Werkstoff-, Fertigungs-, Maß- und Oberflächendokumentation im Angebot.
Technische Angaben für jede Produktanfrage
Anforderung vor der endgültigen Produktbestätigung vorbereiten.
Die Produktseite ist der Ausgangspunkt. Zeichnungen, Muster, Schnittstellen, Werkstoffe, Mengen und Abnahme werden vor Lagerzuordnung oder Sonderfertigung geprüft.
Dieses Produkt im Projektkontext besprechen.
Teilen Sie Zeichnung, Muster, Referenz, Zielmenge und Anwendung mit. Offene Punkte können in der Prüfung bleiben.