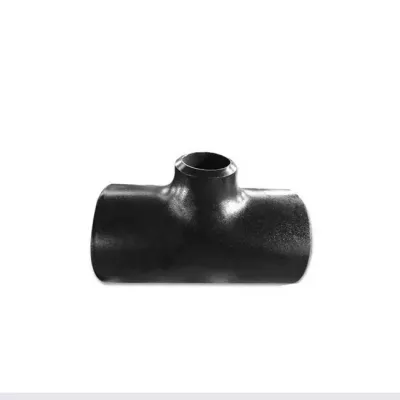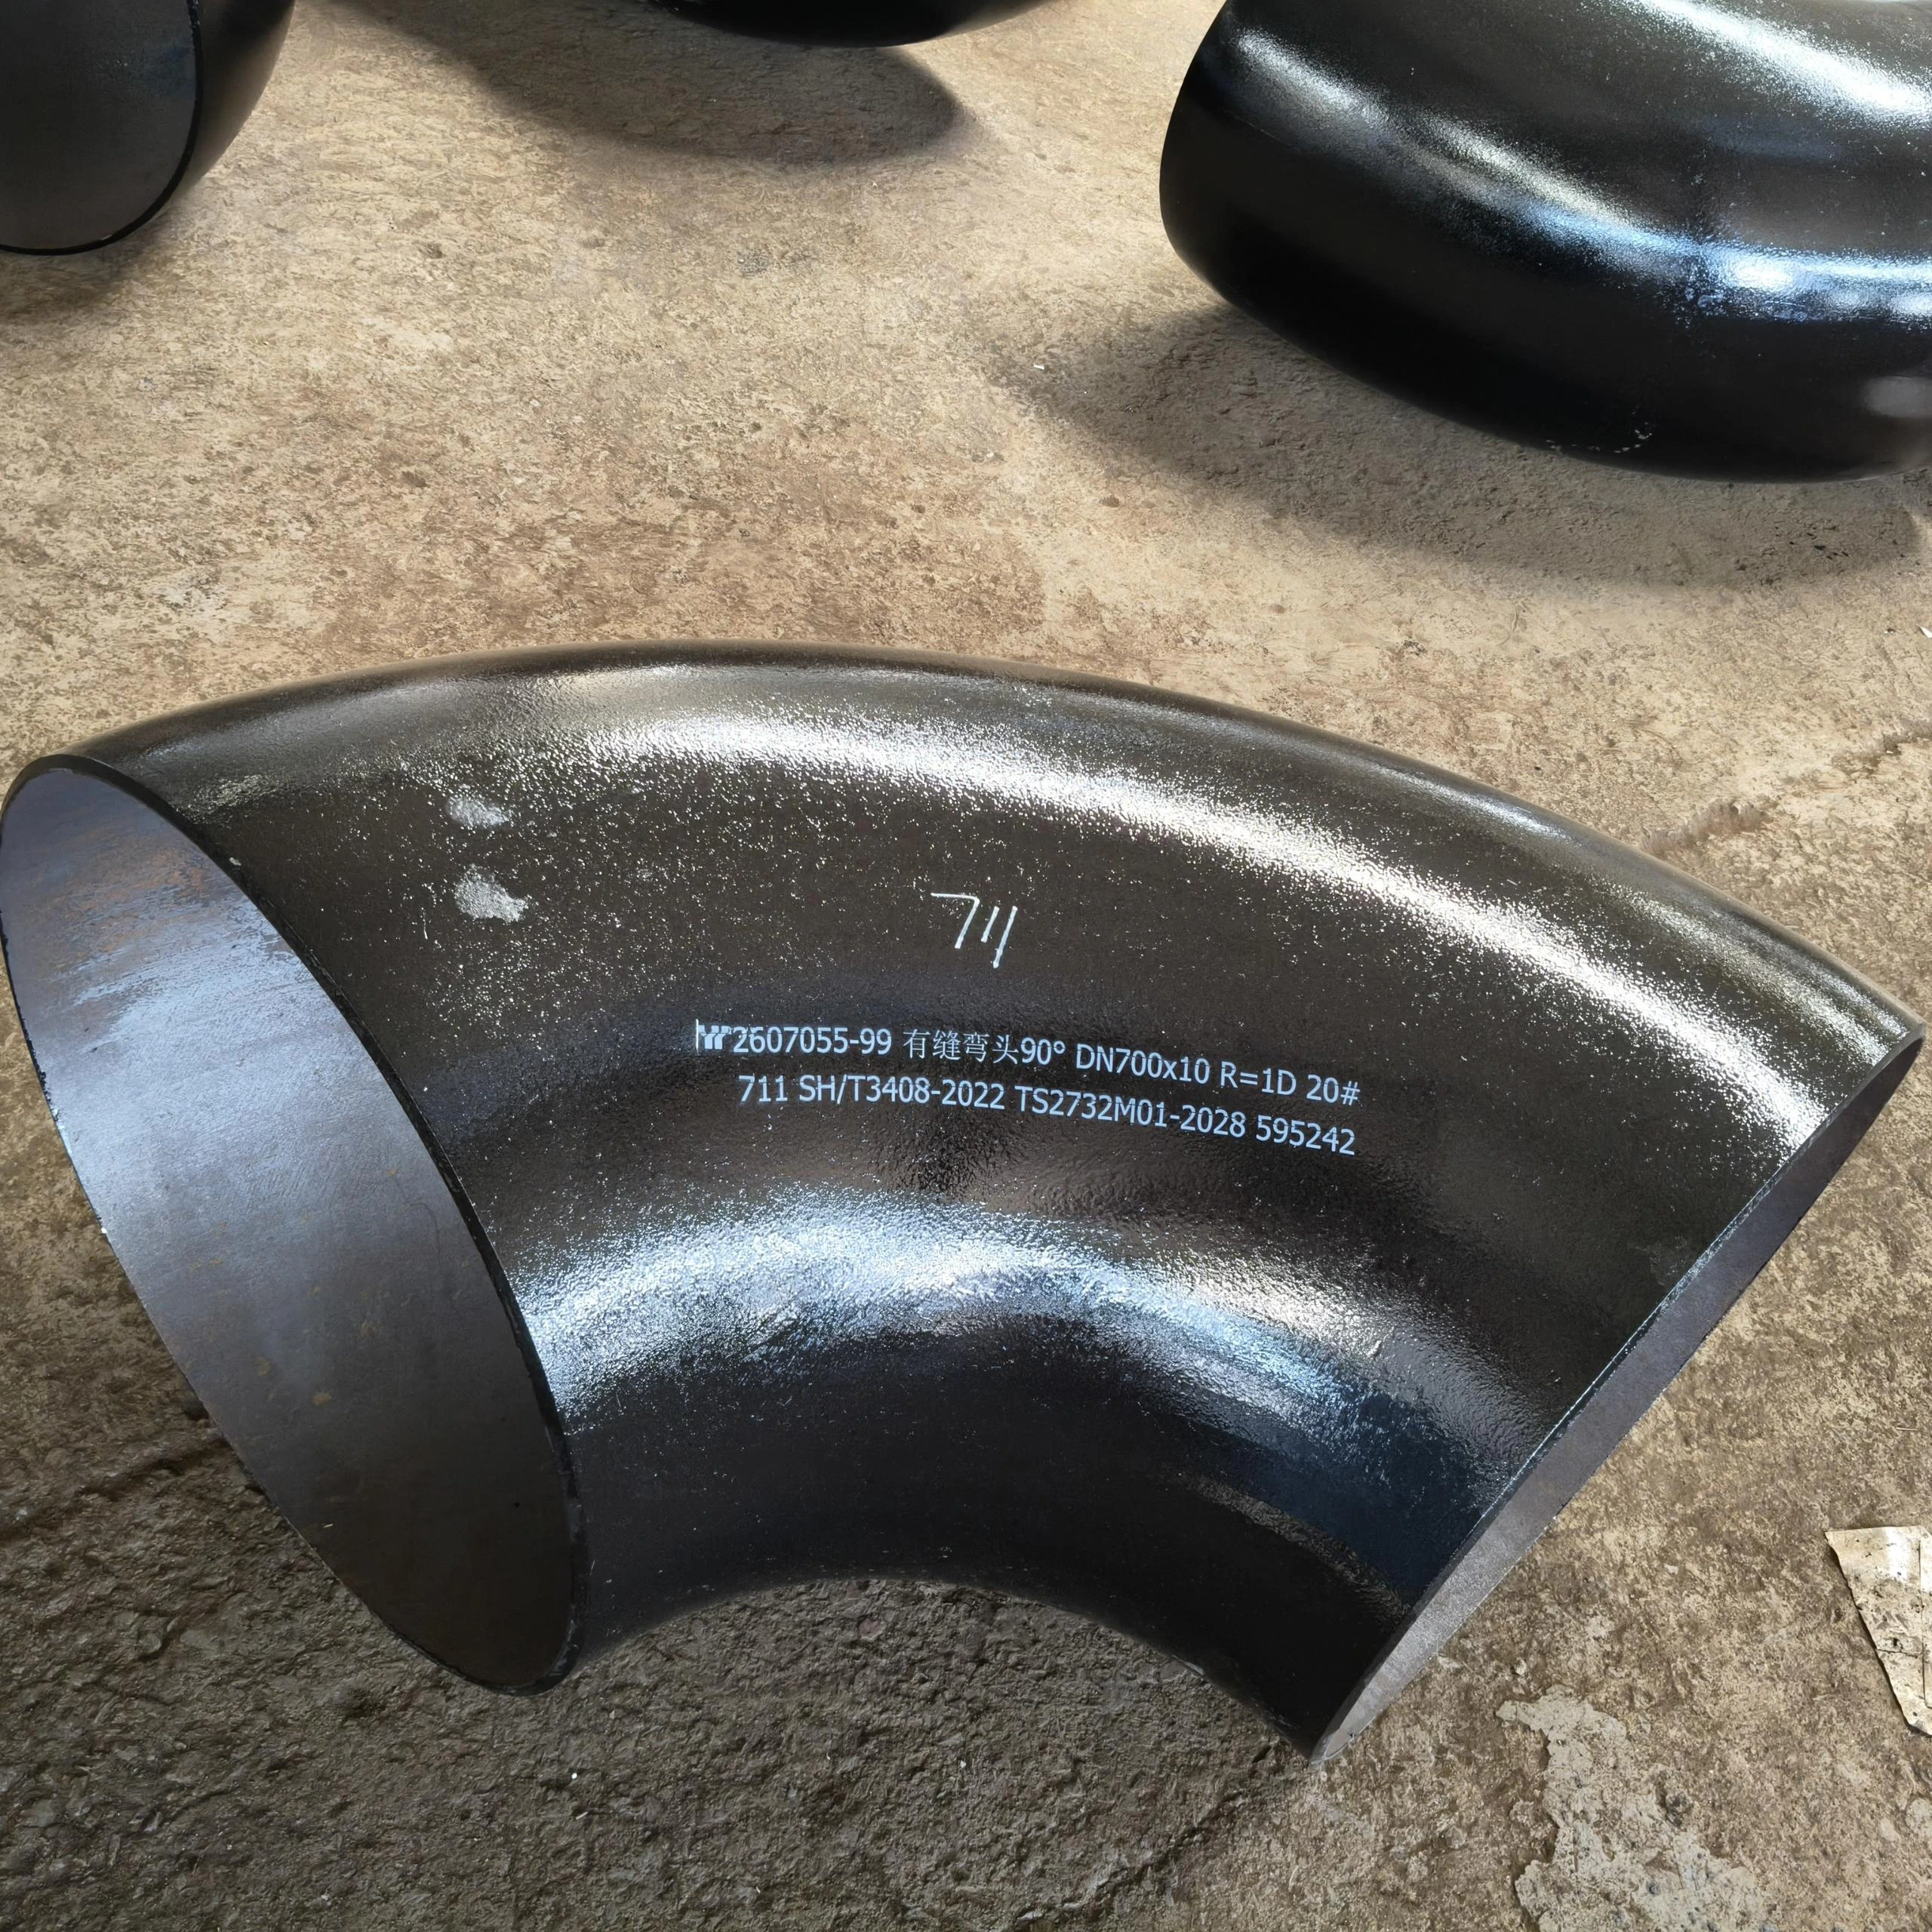
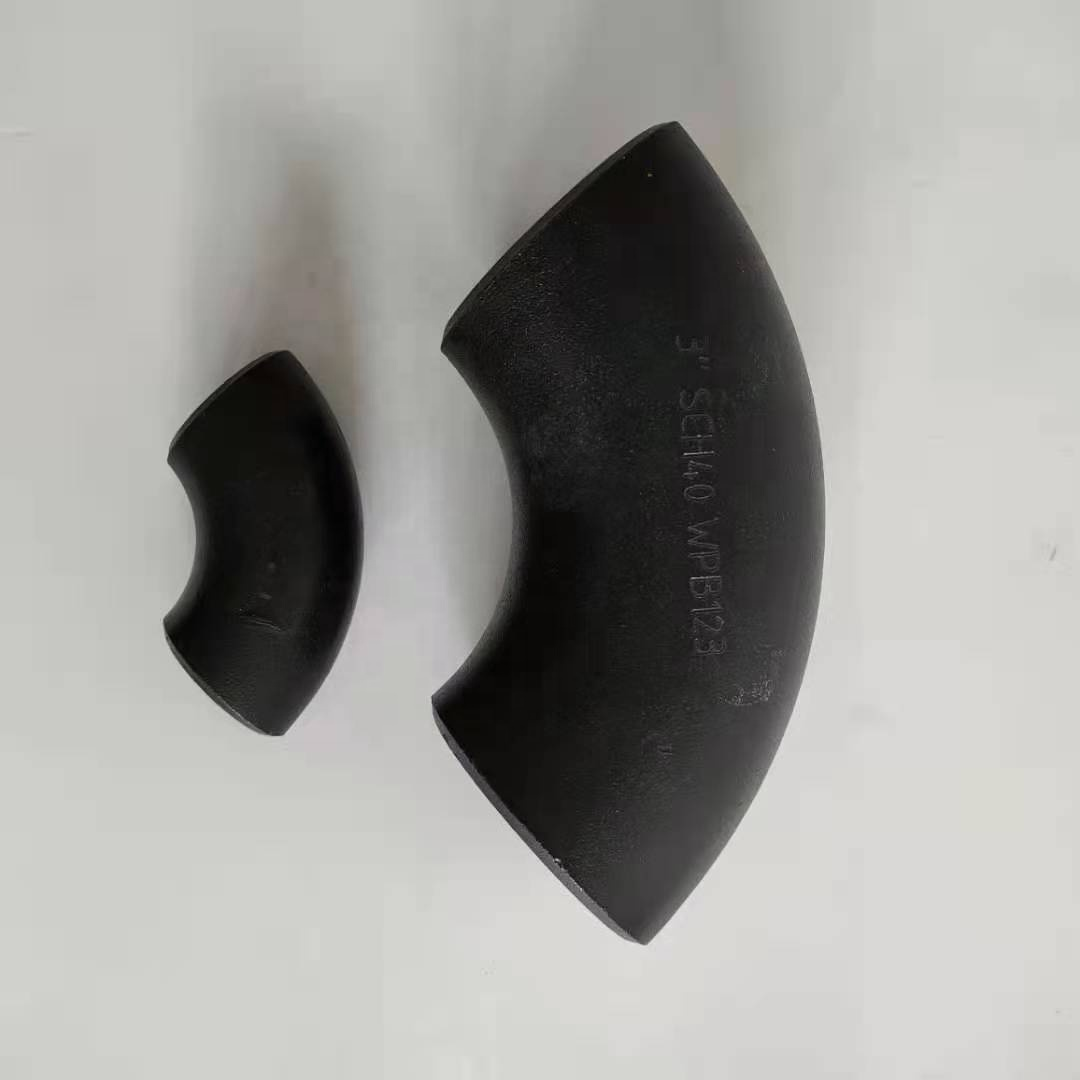
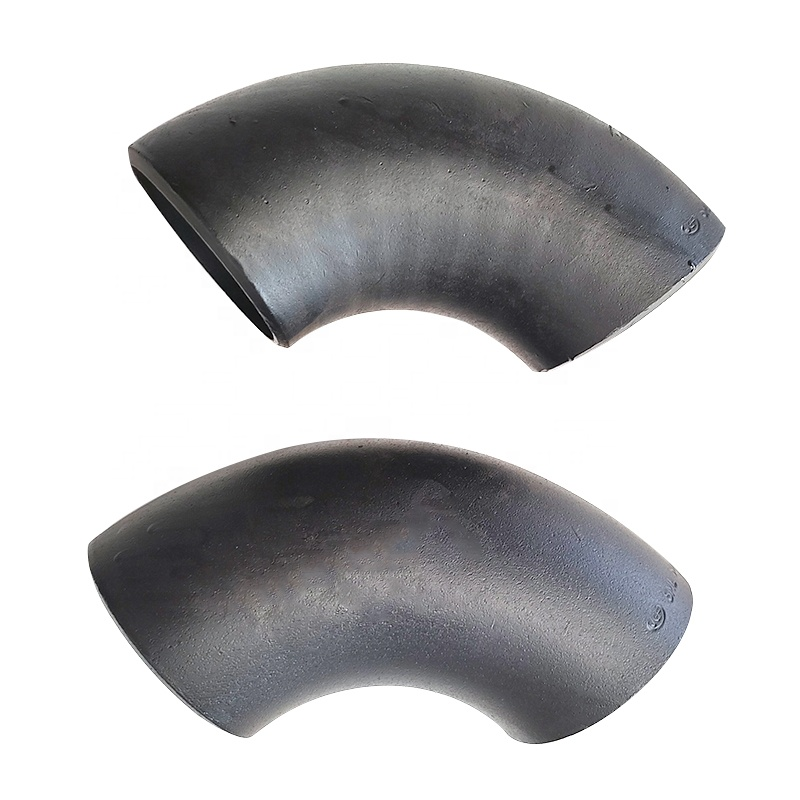
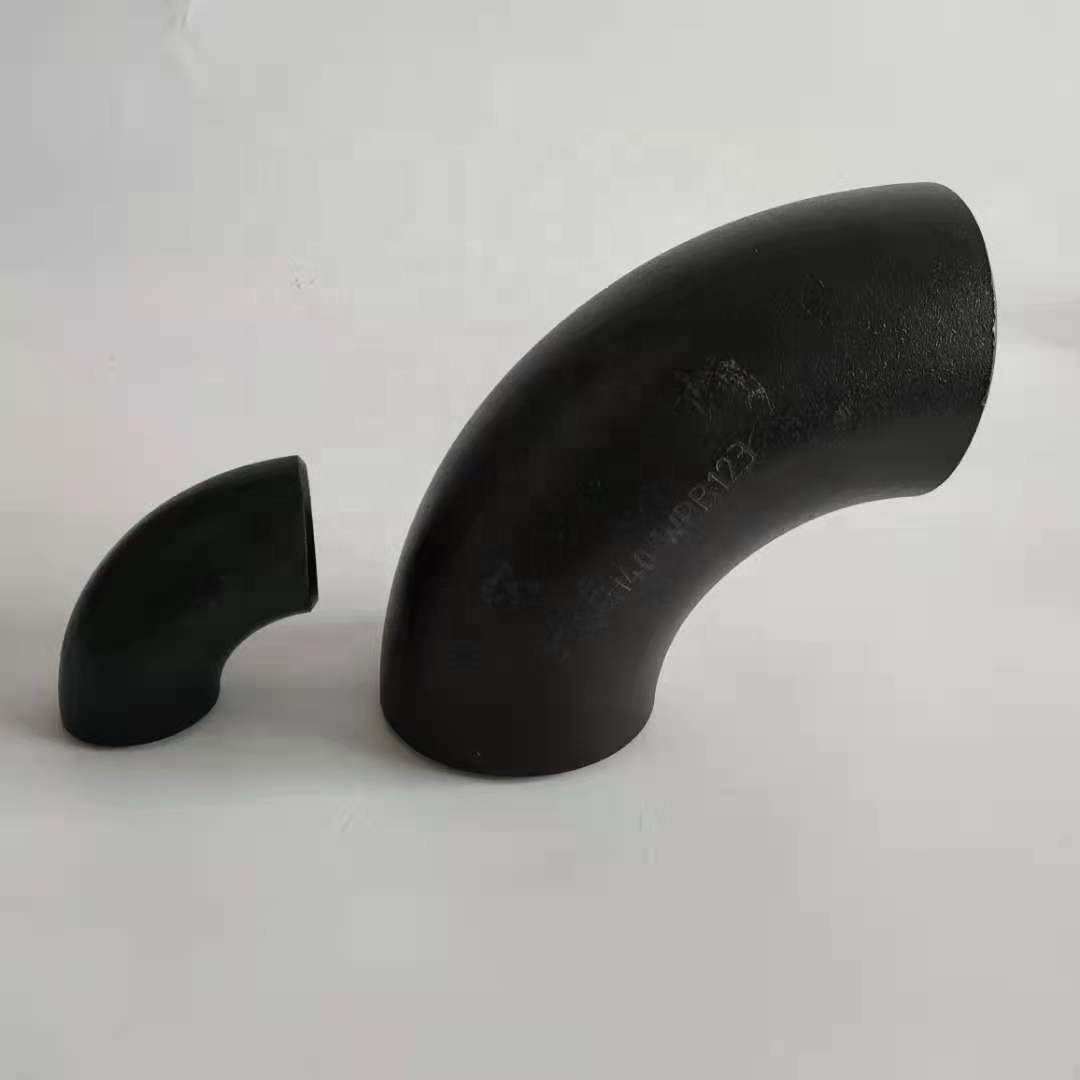
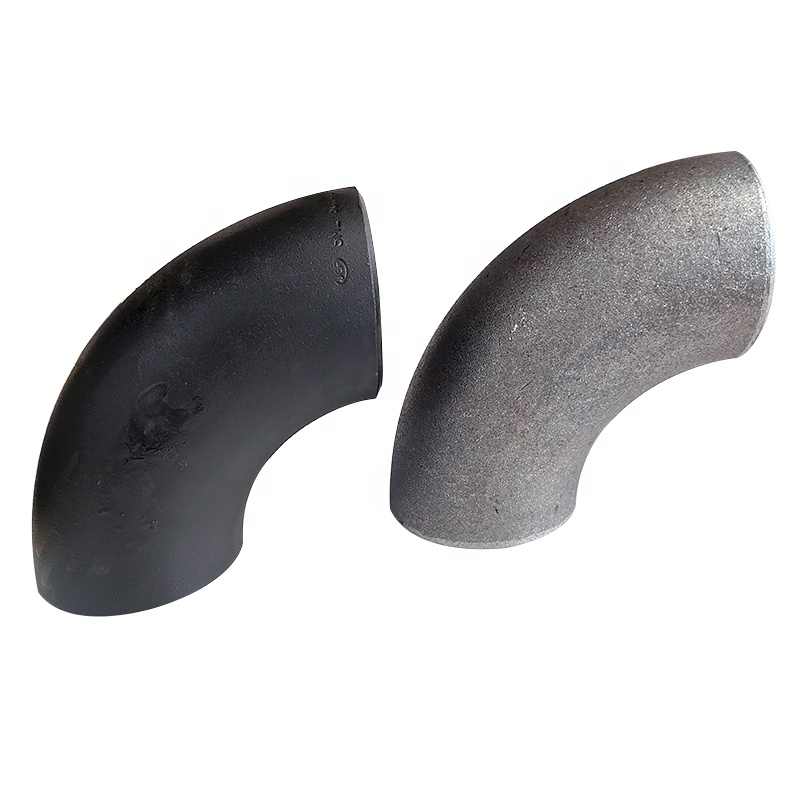
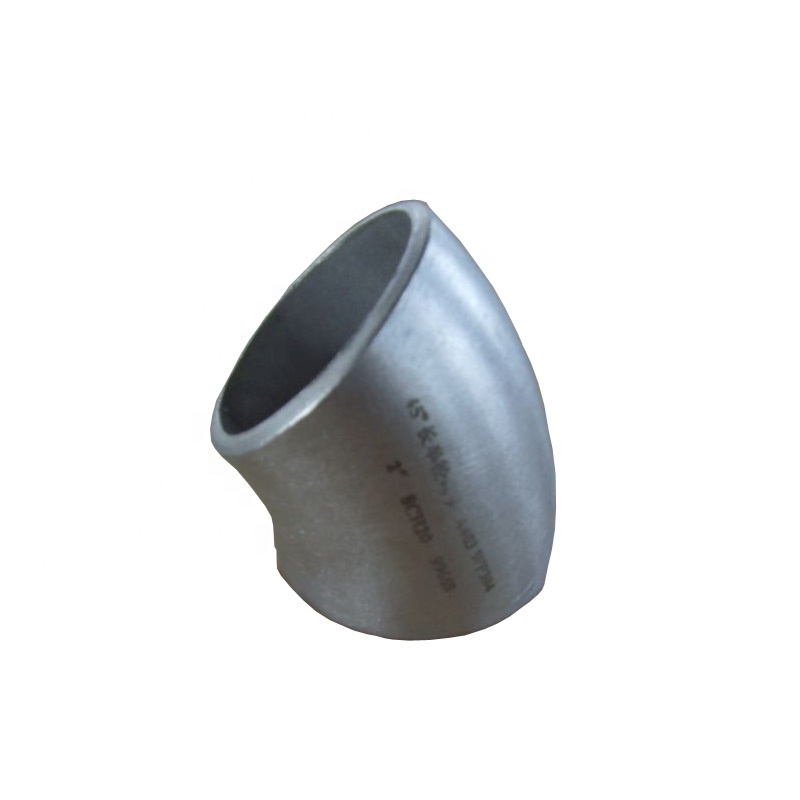
SCH80-Kohlenstoffstahl-Stumpfschweißbogen 60 Grad
Für industrielle Beschaffung
Eine klare RFQ vorbereiten
Mit den folgenden Angaben kann RELIA das Bauteil verstehen und den nächsten Schritt mit Ihnen besprechen.
- Zeichnung, Muster oder Referenznorm
- Werkstoffgüte und bevorzugtes Verfahren
- Abmessungen, Toleranzen und Oberfläche
- Anwendung, Zielmenge und Bestimmungsort
Fertigungszeit, Verpackung und Versandbedingungen werden nach Abstimmung von Spezifikationen und Handelskonditionen projektbezogen bestätigt.
-
Gewährleistung3 JahreKundenspezifische UnterstützungOEM
-
VerfahrenGeschmiedetVerbindungsartSchweißen
-
FormGebogenKopfformcodeSechskant
-
Gesamtlänge1/2" - 12"Höhe1/2" - 12"
-
OberflächenbehandlungGlattDruckNiederdruck
-
MaßsystemZollMontagebohrungsdurchmesser1/2" - 12"
-
RohreigenschaftenKorrosionsbeständigRohrklasseNicht eingestuft
-
AnwendungBauwesenGewindeartenNPT
Dieser SCH80-Kohlenstoffstahlbogen ist mit 60-Grad-Stumpfschweißausführung für Bauanfragen aufgeführt. Der Titel nennt außerdem nahtlose Fertigung und A234, die Tabelle dagegen Schmieden und NPT. Ordnen Sie diese Details dem tatsächlich bestellten Bauteil zu, bevor Sie die Lieferung spezifizieren.
60-Grad-Bogen und Schedule-Maße definieren
Spezifizieren Sie Nennmaß, Bogenradius, Wanddicke, Gesamtmaße und Toleranzen in einer Zeichnung. Prüfen Sie den 60-Grad-Winkel und das Maßdokument für SCH80 bei der gewählten Größe. Die Schedule-Angabe allein liefert weder numerische Wanddicke noch Radius.
Die verfügbare Option reicht von 1/2 bis 12 Zoll und erscheint auch unter Länge, Höhe und Montagebohrung. Identifizieren Sie die tatsächliche Feldbedeutung und exakten Bestellmaße. Bestätigen Sie Verfügbarkeit und Einbaufreiraum, statt den Bereich als vollständige Zeichnung zu behandeln.
A234-Werkstoff- und Produktionsanforderungen vervollständigen
Fordern Sie vollständige Werkstoffbezeichnung, gewählte Güte und Zustand, maßgebende Ausgabe, Rückverfolgbarkeit und Zeugnisse an. A234 belegt weder WPB noch eine andere vollständige Güte. Klären Sie die Beziehung von nahtlosem Titel und Schmiedeangabe zu tatsächlichem Herstellungsweg und Prüfaufzeichnungen.
Erstellen Sie einen Endenplan, der Stumpfschweißvorbereitung von etwaigen NPT-Schnittstellen unterscheidet. Nennen Sie Gegenbauteile, gegebenenfalls Gewindebezeichnung, Abdichtung und Prüfanforderungen. Die beiden Angaben belegen keine austauschbaren Verbindungen. Definieren Sie messbare glatte Oberfläche und Transportschutz.
Gewählte bauliche Betriebsbedingungen bewerten
Geben Sie Medium, numerischen Druck und Temperatur, Zyklen, Korrosionseinflüsse und mechanische Lasten an. Qualitativer Niederdruck mit nicht eingestufter Klasse reicht nicht für die Freigabe dieses Baueinsatzes. Beschaffen Sie relevante Korrosionsbelege und vereinbaren Sie Material-/Verbindungsabnahme mit Geometrie-, Fertigungs-, Schnittstellen-, Oberflächen- und Prüfdokumenten im Angebot.
Technische Angaben für jede Produktanfrage
Anforderung vor der endgültigen Produktbestätigung vorbereiten.
Die Produktseite ist der Ausgangspunkt. Zeichnungen, Muster, Schnittstellen, Werkstoffe, Mengen und Abnahme werden vor Lagerzuordnung oder Sonderfertigung geprüft.
Dieses Produkt im Projektkontext besprechen.
Teilen Sie Zeichnung, Muster, Referenz, Zielmenge und Anwendung mit. Offene Punkte können in der Prüfung bleiben.