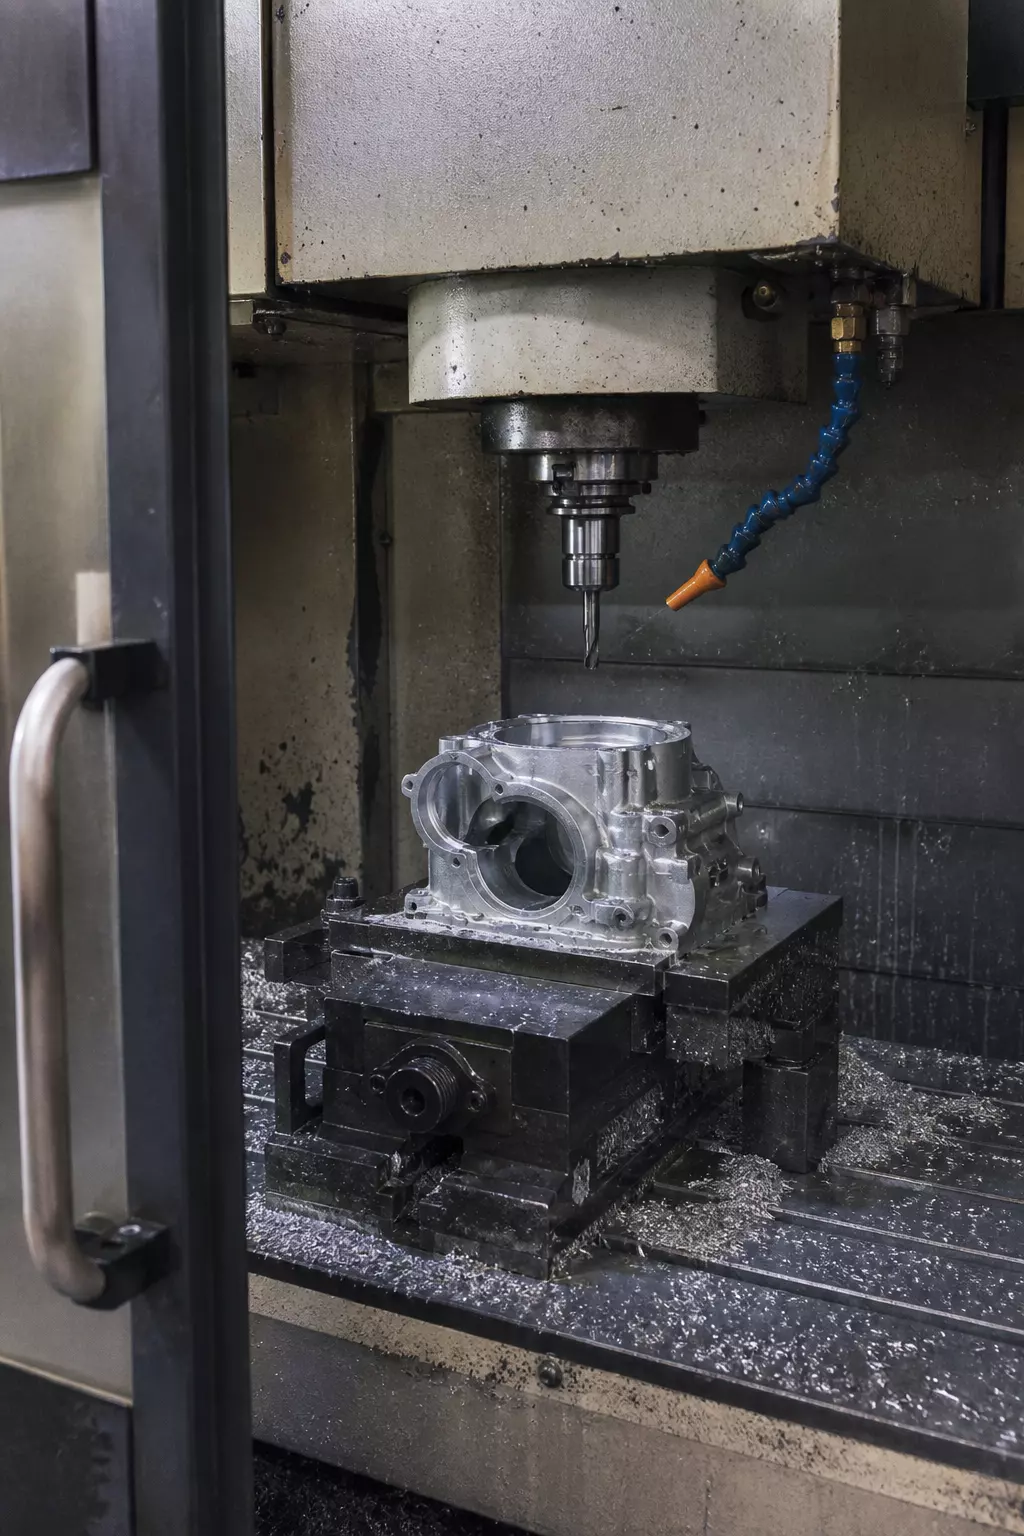
面向设备 OEM 的安装面精加工铸造壳体
RELIA 按统一规范管理铸造与安装面精加工,确保壳体进入装配时,所需配合接口均处于受控状态。
咨询铸造加机加工壳体时,我们可以先参考我们的 铸造齿轮箱壳体示例 以及 带 CNC 加工的铸件。这些是独立的产品展示示例,并不能证明您的壳体能够按同一条获批工艺路线完成铸造和机加工。
我们可以将交付壳体作为一个完整项目讨论,让铸造几何形状和精加工安装面对应同一图纸版本。这有助于您的设备团队避免接收定位孔或定位面无法按要求完成精加工的毛坯铸件。
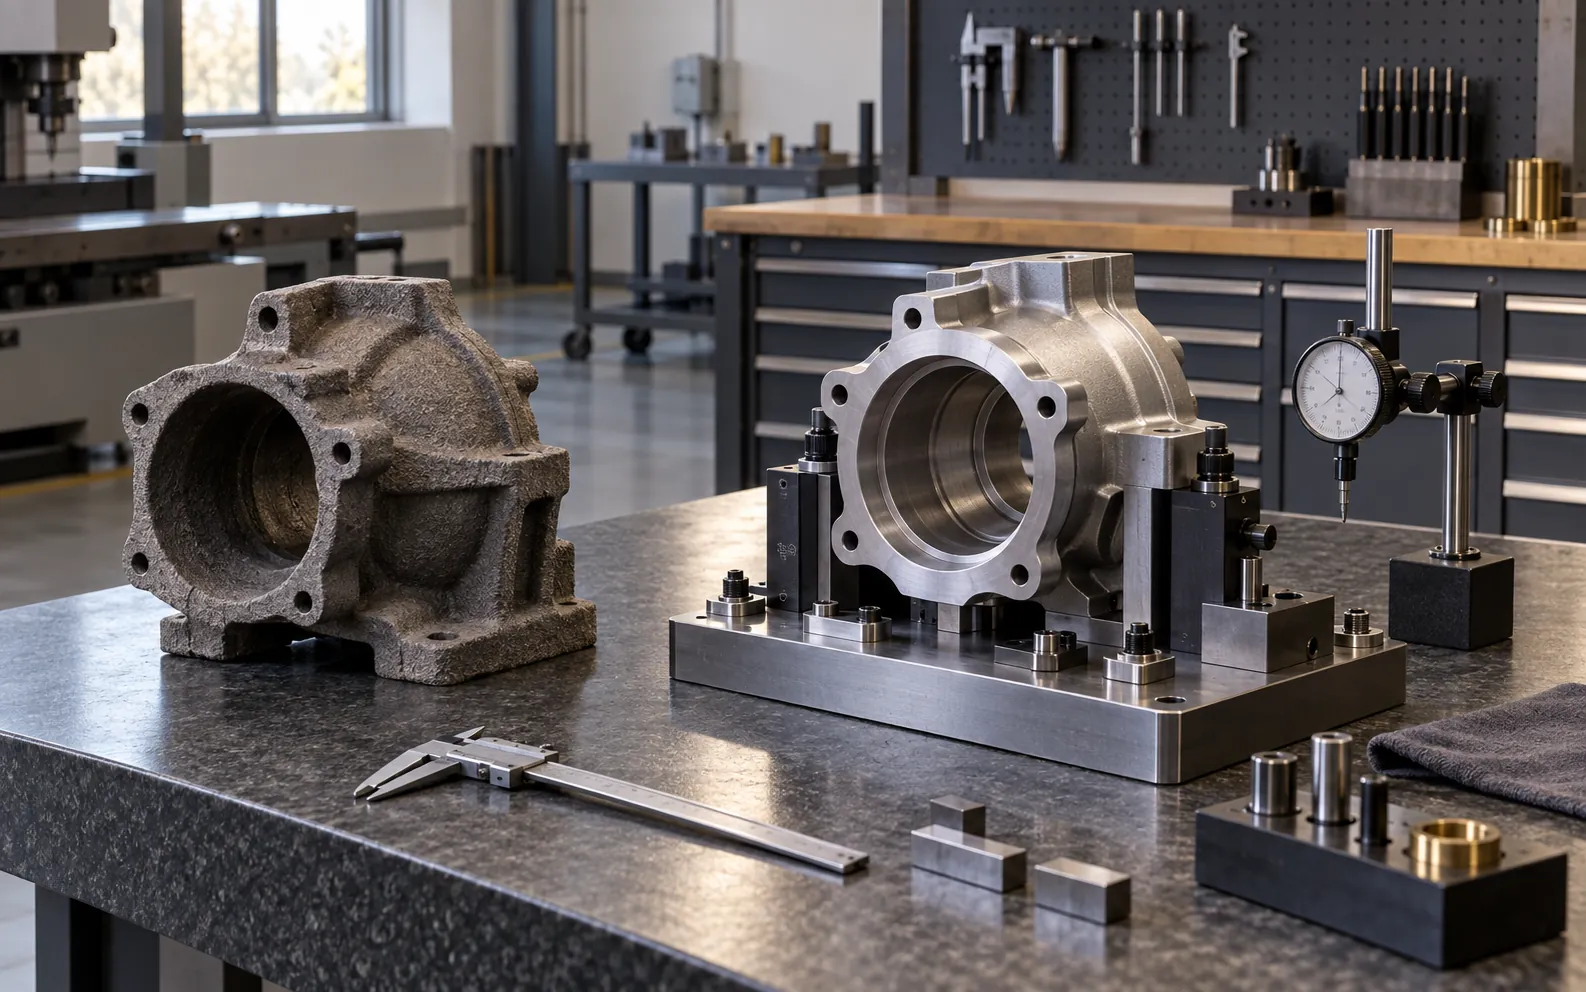
以完整成品零件为决策依据
我们可以贯穿这些阶段审核成品图纸,使铸态形状、加工余量和验收表面满足同一设备要求。报价将确认您的壳体所采用的铸造、精加工和检验路线。
铸造方法取决于几何形状
壁厚、型腔、材料和生产数量决定哪些工艺路线值得评估。目录中某个压铸壳体采用的工艺,并不一定适合另一种形状。应先明确壳体成品要求,再由生产方案注明实际采用的工艺。查看 铸件示例 可了解初始几何形状;但哪些部分需要铸造、随后进行机加工,仍由您的壳体成品图纸决定。
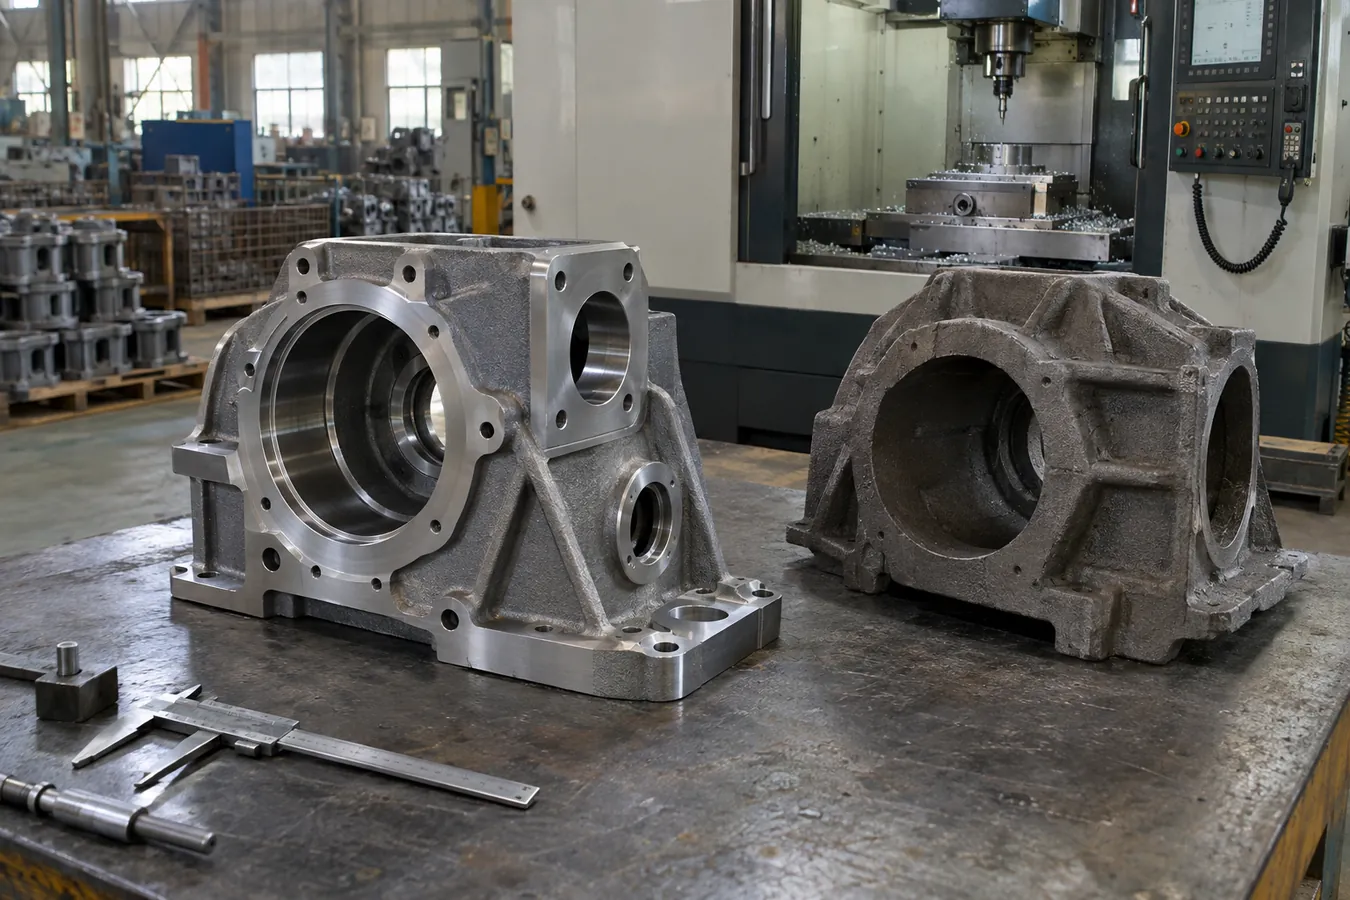
加工余量必须提前规划
区分保留铸态的表面与必须机加工的孔和安装面。这样,工艺路线评审就有了明确选择:按获批壳体图纸版本预留足够的铸件加工余量,并完成两类关键配合接口的精加工;或在制作样品前修改铸造方案。
完整零件报价应明确这一共同依据,以及成品尺寸的责任方。
基准将壳体与整机联系起来
明确哪些表面用于壳体定位,哪些孔需要与运动部件对齐。如果仅将安装面视为孤立尺寸,即使装配完成,整机仍可能存在对中偏差。
材料与缺陷验收需要明确依据
注明材料牌号、工作载荷以及规定的检测或验收标准。产品标题中的“高质量”等表述,无法明确气孔、表面状态或强度要求。项目方案应针对与您的壳体相关的风险作出说明。
壳体从铸造到最终机加工全程受控
对于您的壳体,铸件加工余量和成品配合接口始终依据同一份图纸和同一条验收路线管理。
应由一份壳体成品图纸统一控制铸件加工余量、机加工基准、材料、验收特征和交付状态。外协工序及报告在生产前商定。
RELIA 在自有工厂运营一条砂型铸造生产线、两台光谱仪及 CNC 加工设备。常规砂型铸件重量范围为 0.5–500 kg,铸钢件为 1–500 kg,更大型特殊项目根据图纸评估。
真实订单 RL-CS-2301:一家欧洲工业设备制造商在完成化学成分、尺寸、超声检测和力学性能检查后,批准了一款约 80 kg 的铸钢支架。2023 年,五件样品在 35 天内完成,随后进入每批 500–2,000 件的生产;通过改进浇注系统减少气孔。
放行前,请核对成品零件图纸、材料和检验记录,确保其与您批准的具体壳体一致。 查看公司简介 或 索取现行 ISO 证书副本。
样品可暴露装配问题
条件允许时,将拟采用的壳体与其预定安装件、轴承或端盖进行装配。记录发现的问题,并在重复生产前更新图纸。零件测量与装配后正常运行,可能分别回答不同的批准问题。
用一份完整零件报价明确供货范围
发送壳体成品图纸
请发送交付零件图纸、装配参考资料、材料和数量、标明的机加工面及验收要求。如果您正在更换供应商,请一并提供现有铸件。与我们分享这些详细信息,以便讨论一个完整零件候选方案。