Carcasas fundidas con superficies de montaje acabadas para fabricantes OEM de equipos
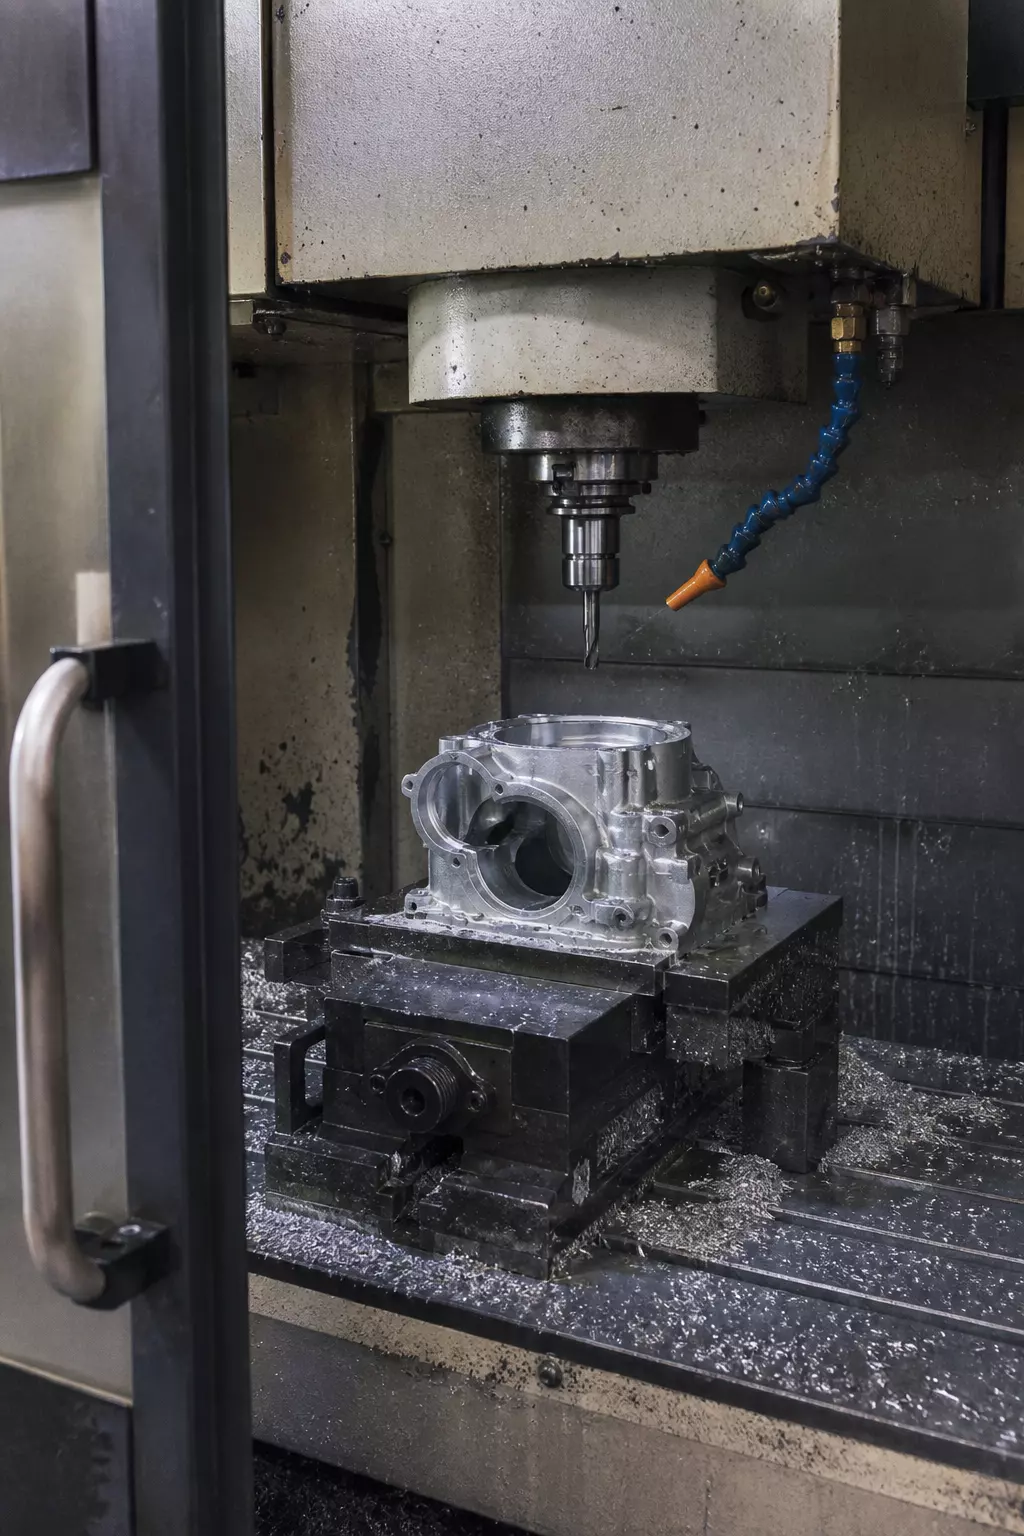
RELIA gestiona la fundición y las superficies de montaje acabadas bajo una misma especificación, para que la carcasa llegue al montaje con las interfaces necesarias controladas.
Para una consulta sobre una carcasa fundida y mecanizada, podemos empezar por nuestros ejemplos de carcasas de cajas de engranajes fundidas y piezas fundidas con mecanizado CNC. Son ejemplos de fichas independientes. No demuestran que su carcasa pueda fundirse y mecanizarse mediante una única ruta aprobada.
Podemos tratar la carcasa que se entregará como un único proyecto, vinculando la geometría de fundición y las superficies de montaje acabadas a la misma versión del plano. Esto ayuda a su equipo de ingeniería a evitar aceptar una pieza bruta cuyos taladros o superficies de posicionamiento no puedan acabarse según lo requerido.
La pieza terminada determina la decisión
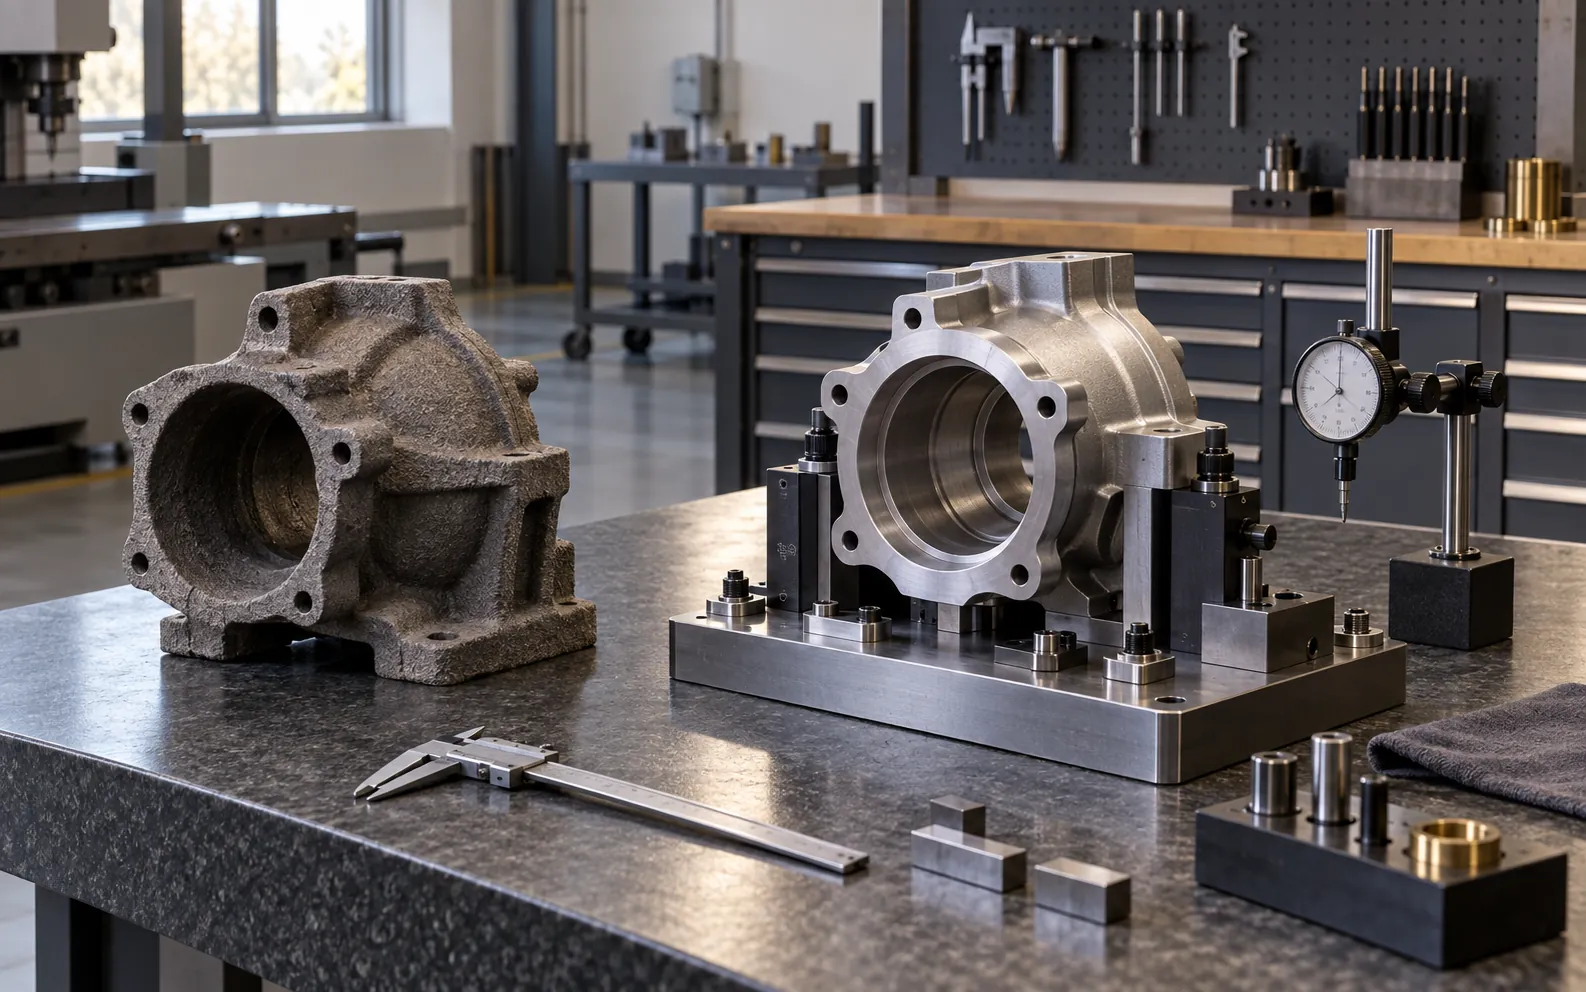
Podemos revisar el plano de la pieza terminada en todas esas etapas para que la forma bruta de fundición, el sobrematerial de mecanizado y las superficies aceptadas respondan al mismo requisito del equipo. La oferta confirma la ruta de fundición, acabado e inspección utilizada para su carcasa.
El método de fundición depende de la geometría
Los espesores de pared, las cavidades, el material y la cantidad de producción influyen en la ruta que conviene evaluar. Una ficha de catálogo de una carcasa fundida a presión no hace que ese proceso sea adecuado para otra forma. Defina la carcasa terminada y deje que la propuesta de producción especifique el proceso real. Revise los ejemplos de piezas fundidas como ejemplos de geometrías iniciales; el plano de su carcasa terminada sigue determinando qué debe fundirse y después mecanizarse.
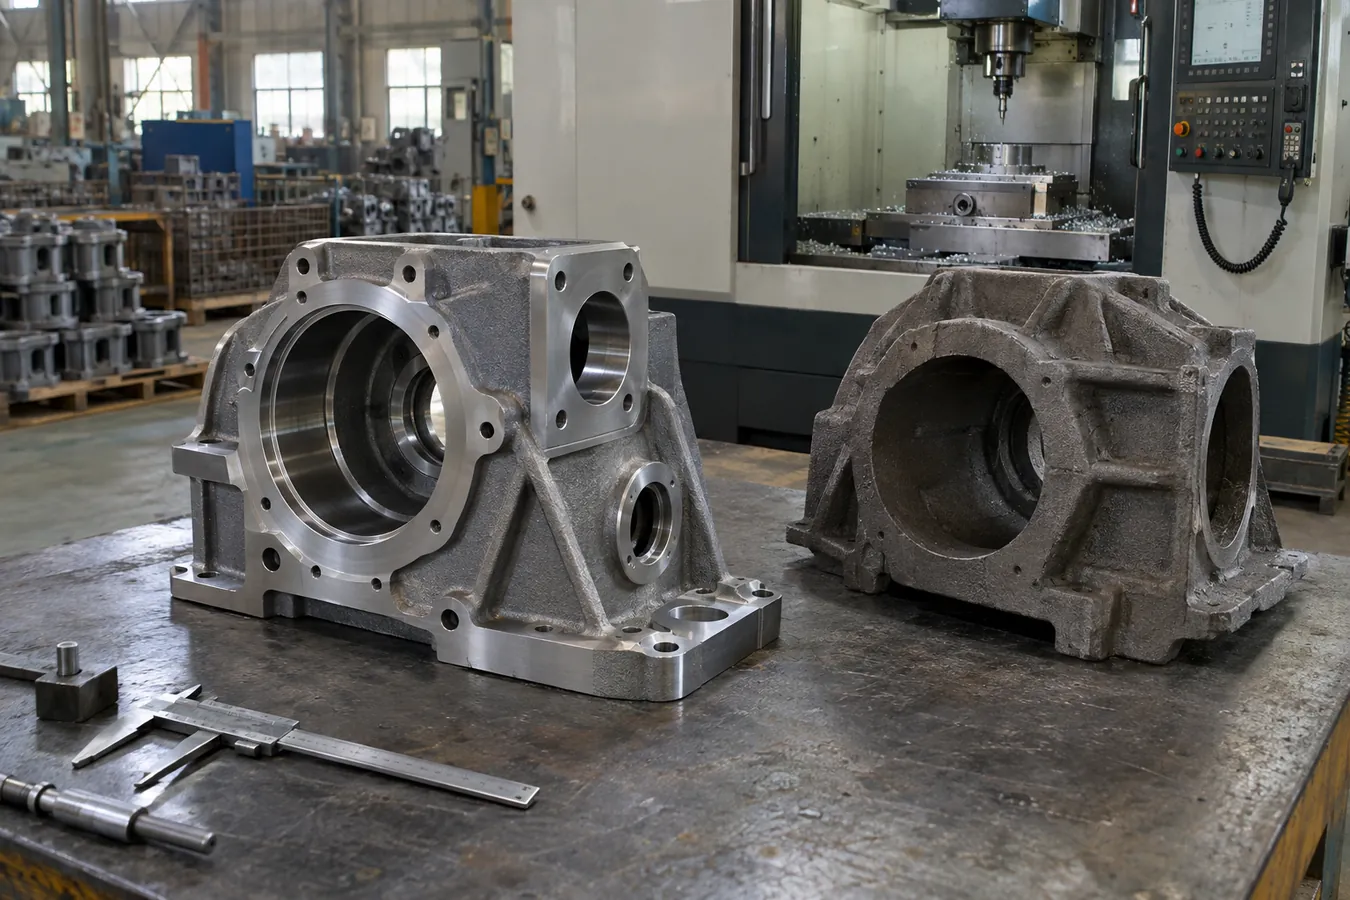
El sobrematerial de mecanizado debe planificarse desde el principio
Distinga las superficies que quedan en bruto de los taladros y superficies de montaje que deben mecanizarse. La revisión de la ruta plantea entonces una elección concreta: prever suficiente sobrematerial en la fundición y acabar ambas interfaces críticas conforme a la revisión aprobada de la carcasa, o modificar el concepto de fundición antes de fabricar una muestra.
Una oferta de la pieza completa debe identificar esa referencia común y quién es responsable de las dimensiones finales.
Las referencias vinculan la carcasa con la máquina
Especifique qué superficies posicionan la carcasa y qué taladros se alinean con las piezas móviles. Si las superficies de montaje se tratan como dimensiones aisladas, la máquina montada puede seguir desalineada.
La aceptación del material y los defectos necesita una base
Indique el grado del material, las cargas funcionales y los criterios de examen o aceptación especificados. Expresiones como «alta calidad» en un título de producto no resuelven la porosidad, el estado superficial ni la resistencia. La propuesta del proyecto debe abordar los riesgos pertinentes para su carcasa.
La carcasa permanece controlada desde la fundición hasta el mecanizado final
Para su carcasa, el sobrematerial de fundición y las interfaces acabadas se mantienen bajo un mismo plano y una misma ruta de aceptación.
Un único plano de la carcasa terminada debe controlar el sobrematerial de fundición, las referencias mecanizadas, el material, las características de aceptación y el estado de entrega. Los procesos externos y los informes se acuerdan antes de la producción.
RELIA opera una línea de fundición en arena, dos espectrómetros y mecanizado CNC en su propia fábrica. Las piezas habituales de fundición en arena abarcan 0.5–500 kg y las de acero fundido 1–500 kg; los proyectos especiales de mayor tamaño se evalúan a partir del plano.
Pedido real RL-CS-2301: un fabricante europeo de equipos industriales aprobó un soporte de acero fundido de aproximadamente 80 kg tras verificar la composición química, las dimensiones, los ensayos ultrasónicos y las propiedades mecánicas. En 2023, se completaron cinco muestras en 35 días antes de lotes de 500–2,000 piezas; se mejoró el sistema de colada para reducir la porosidad.
Antes de la liberación, coteje el plano de la pieza terminada, el material y los registros de inspección con la carcasa exacta que aprobó. Consulte el perfil de empresa o solicite copias de los certificados ISO vigentes.
Inspeccione el estado de entrega
Nuestra guía de registros de inspección describe las evidencias que debe solicitar. Vincule la base real de inspección a la versión aprobada del plano, en lugar de confiar en una fotografía de la pieza bruta.
Una muestra puede revelar problemas de montaje
Si es viable, instale la carcasa propuesta con sus soportes, rodamientos o tapa previstos. Registre los problemas detectados y actualice el plano antes de repetir la producción. Una pieza medida y una pieza montada que funciona pueden responder a distintas cuestiones de aprobación.
Una oferta de la pieza completa define el alcance del suministro
Envíe el plano de la carcasa terminada
Envíe el plano de la pieza que se entregará, las referencias de montaje, el material y la cantidad, las superficies mecanizadas señaladas y los requisitos de aceptación. Incluya la pieza fundida existente si está cambiando de proveedor. Comparta estos detalles con nosotros para que podamos tratar una opción de pieza completa.