Gomito a 90 gradi in acciaio al carbonio per impianti chimici
Per l’approvvigionamento industriale
Prepara una RFQ più chiara
Includi i dati seguenti per aiutare RELIA a comprendere il componente e definire il passo successivo.
- Disegno, campione o norma di riferimento
- Grado materiale e processo preferito
- Dimensioni, tolleranze e finitura superficiale
- Applicazione, quantità obiettivo e destinazione
Tempi di produzione, imballaggio e condizioni di spedizione vengono confermati per ogni progetto dopo l’accordo su specifiche e condizioni commerciali.
-
Garanzia3 anniSupporto personalizzatoOEM
-
ProcessoAltroCollegamentoSaldatura
-
FormaCurvaCodice forma estremitàEsagono
-
Lunghezza totale1/2" - 12"Altezza1/2" - 12"
-
Trattamento superficialeLiscioPressioneBassa pressione
-
Sistema di misuraPolliciDiametro foro di montaggio1/2" - 12"
-
Caratteristiche del tuboResistente alla corrosioneClasse del tuboNon classificato
-
ApplicazioneIngegneria delle costruzioniTipi di filettaturaNPT
Questa scheda di gomito in acciaio al carbonio riguarda impianti chimici, con riferimenti a Q235A, formatura per spinta a caldo e raggio lungo. La tabella indica processo altro, saldatura e NPT. Confermare grado effettivamente fornito, percorso di formatura e collegamento delle estremità prima di scegliere il raccordo per una posizione nella tubazione di processo chimico.
Verificare il grado specificato e le prove di produzione per spinta a caldo
Richiedere specifica del materiale, grado Q235A, stato, tracciabilità e documentazione di controllo per l’ordine. La dicitura generica acciaio al carbonio non certifica il grado del titolo. Ottenere registri effettivi di produzione per dimostrare il processo di spinta a caldo; processo altro non fornisce una definizione produttiva né prove dello stato finale fornito.
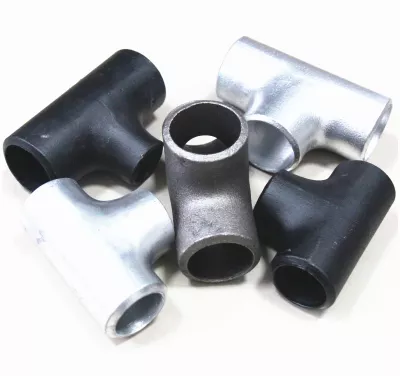
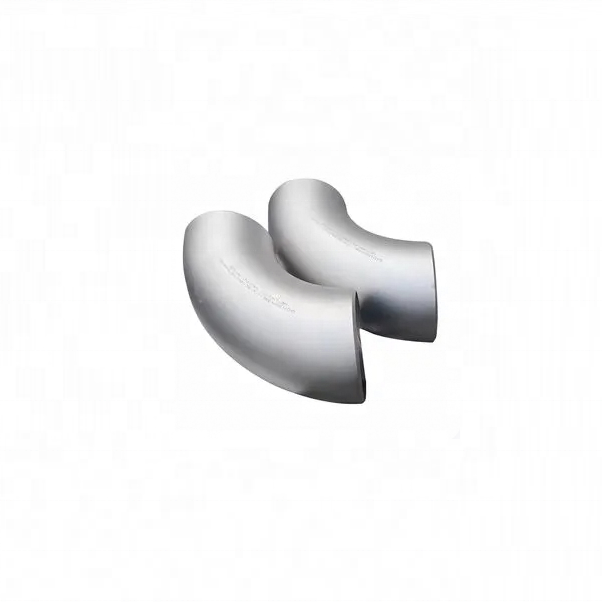
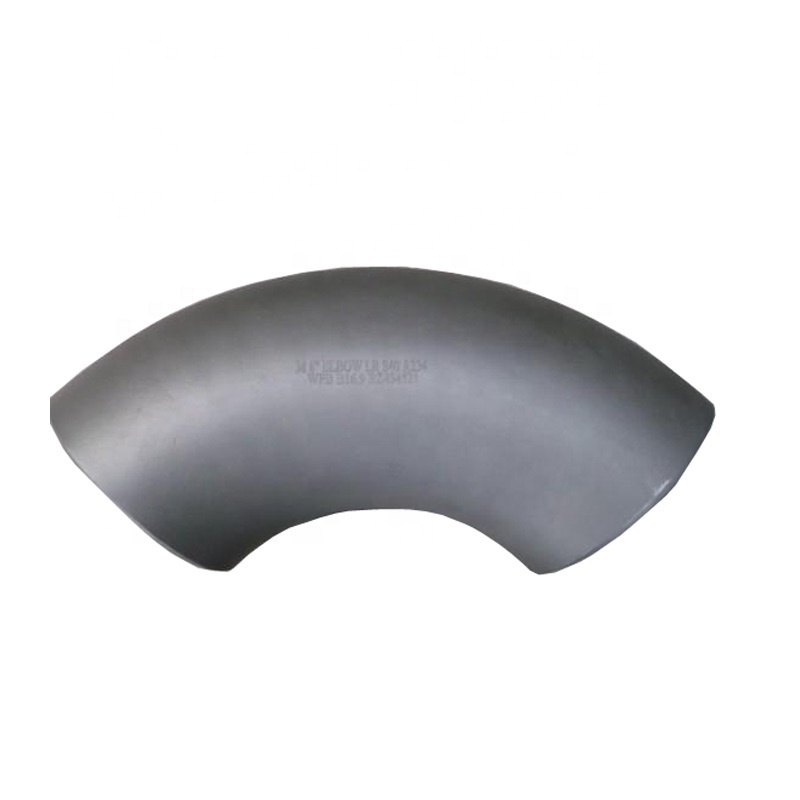
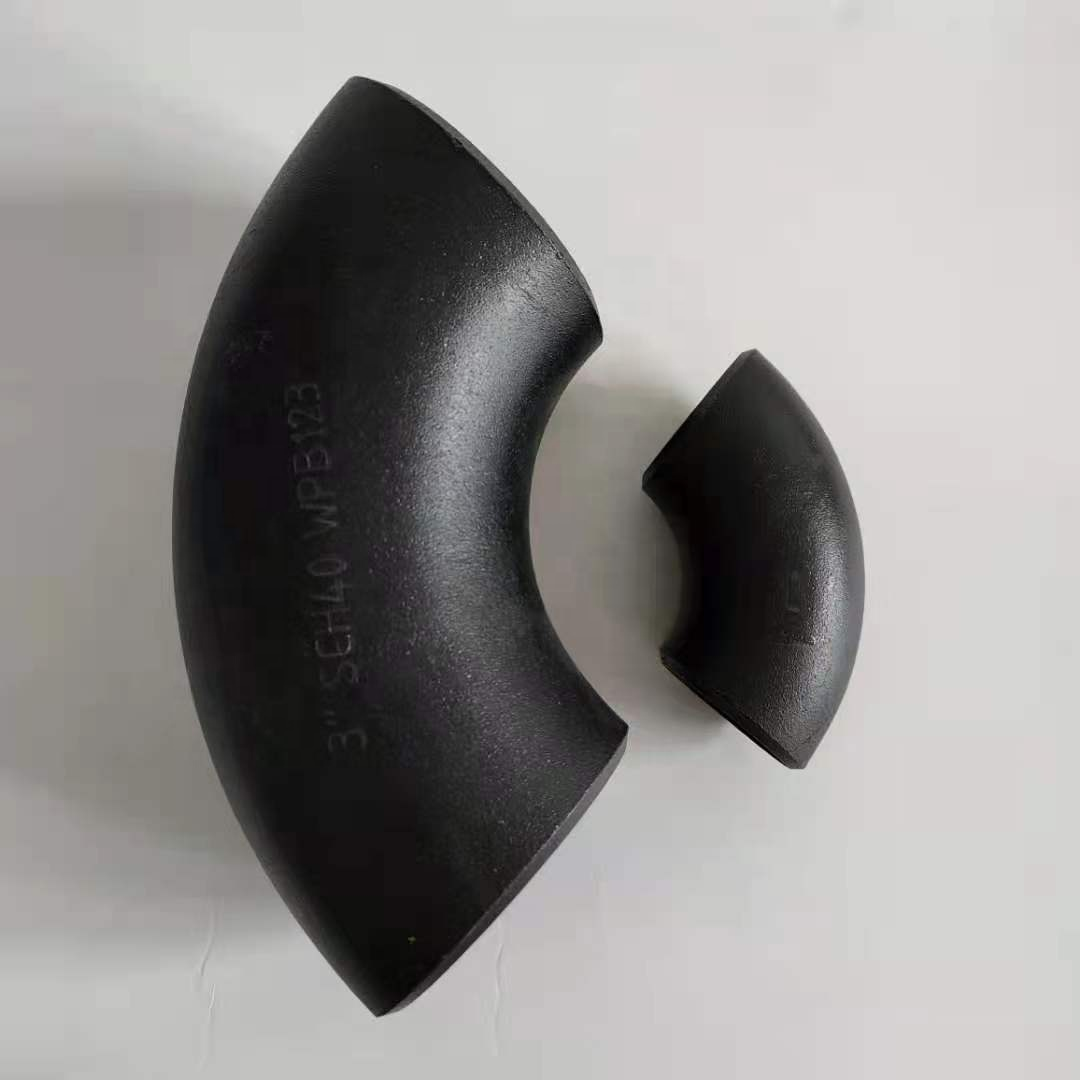
La fotografia originale mostra due raccordi curvi dall’aspetto metallico. Non verifica composizione chimica, metodo di formatura o angolo misurato. Individuare specifiche applicabili a materiale e raccordo, edizioni e documenti di conformità. L’accettazione effettiva di materiale e processo deve essere legata all’ordine fornito e ai requisiti di progetto.
Chiarire le estremità e definire il disegno d’installazione a raggio lungo
Specificare estremità saldate o filettate con il relativo disegno delle estremità. Le voci saldatura e NPT non stabiliscono un collegamento effettivo unico. Confermare smussi o filettature scelte, tubi accoppiati e criteri di controllo. Scegliere dimensione nominale, diametro esterno, foro interno, spessore, angolo, raggio e distanze tra centro ed estremità per la posizione nella linea chimica.
L’opzione da mezzo pollice a 12 pollici è un intervallo. Confermare lunghezza e altezza reali invece di adottare valori di intervallo ripetuti come misure. I campi esagono e fori di montaggio non dimostrano una flangia né una disposizione completa delle caratteristiche. Verificare finitura liscia reale, pulizia richiesta e protezione; l’aspetto non prova geometria a raggio lungo o compatibilità alla corrosione.
Concordare servizio chimico e accettazione misurabile del raccordo
Fornire composizione del fluido, contaminanti, pressione, temperatura, cicli, carichi, ambiente e dettagli delle giunzioni. Le voci bassa pressione e non classificato non stabiliscono un limite ammissibile numerico. Valutare materiale e geometria documentati rispetto al servizio effettivo. Prima di accettare il raccordo concordare controlli di materiale, dimensioni, angolo, raggio, estremità, superficie e prove richieste dal progetto, con criteri e rapporti tracciabili.
Informazioni tecniche per ogni richiesta prodotto
Prepara i requisiti prima della conferma finale del prodotto.
La pagina prodotto è un punto di partenza. Disegni, campioni, interfacce, materiali, quantità e accettazione vengono verificati prima di confermare stock o produzione.
Valuta questo prodotto nel contesto del tuo progetto.
Condividi disegno, campione, riferimento, quantità e applicazione. I punti non definiti possono restare aperti.