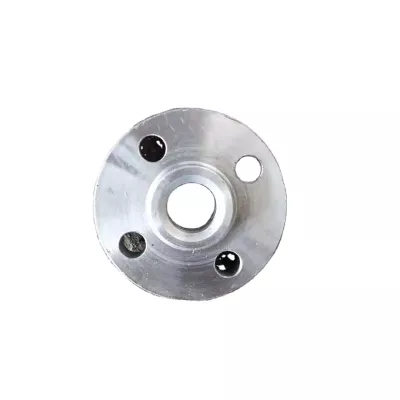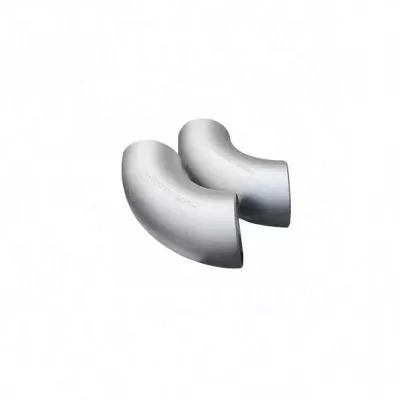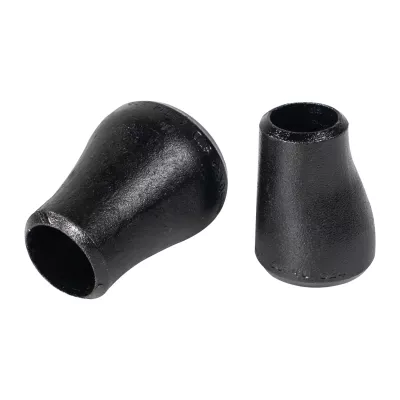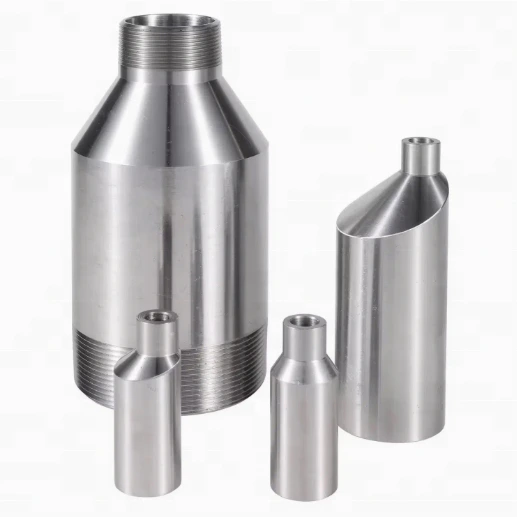
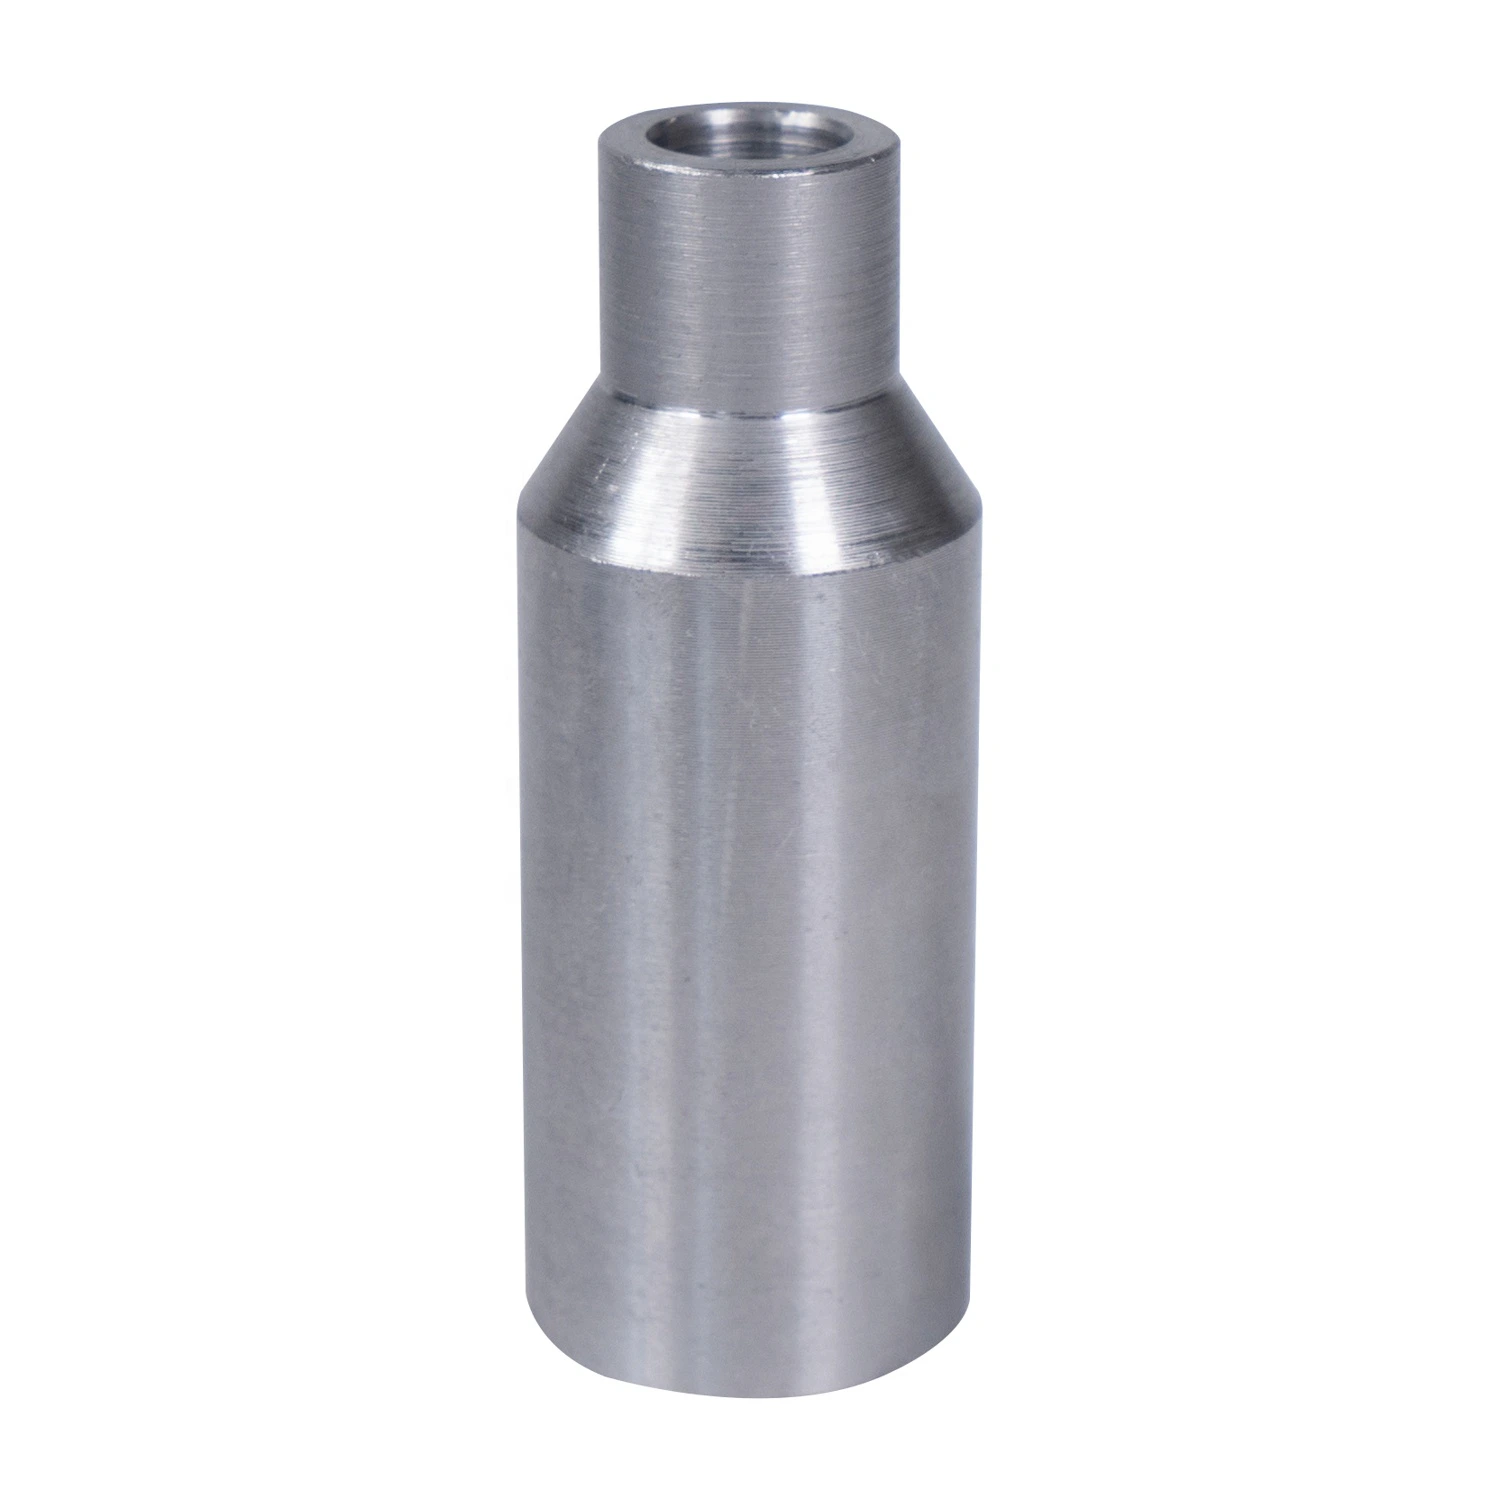
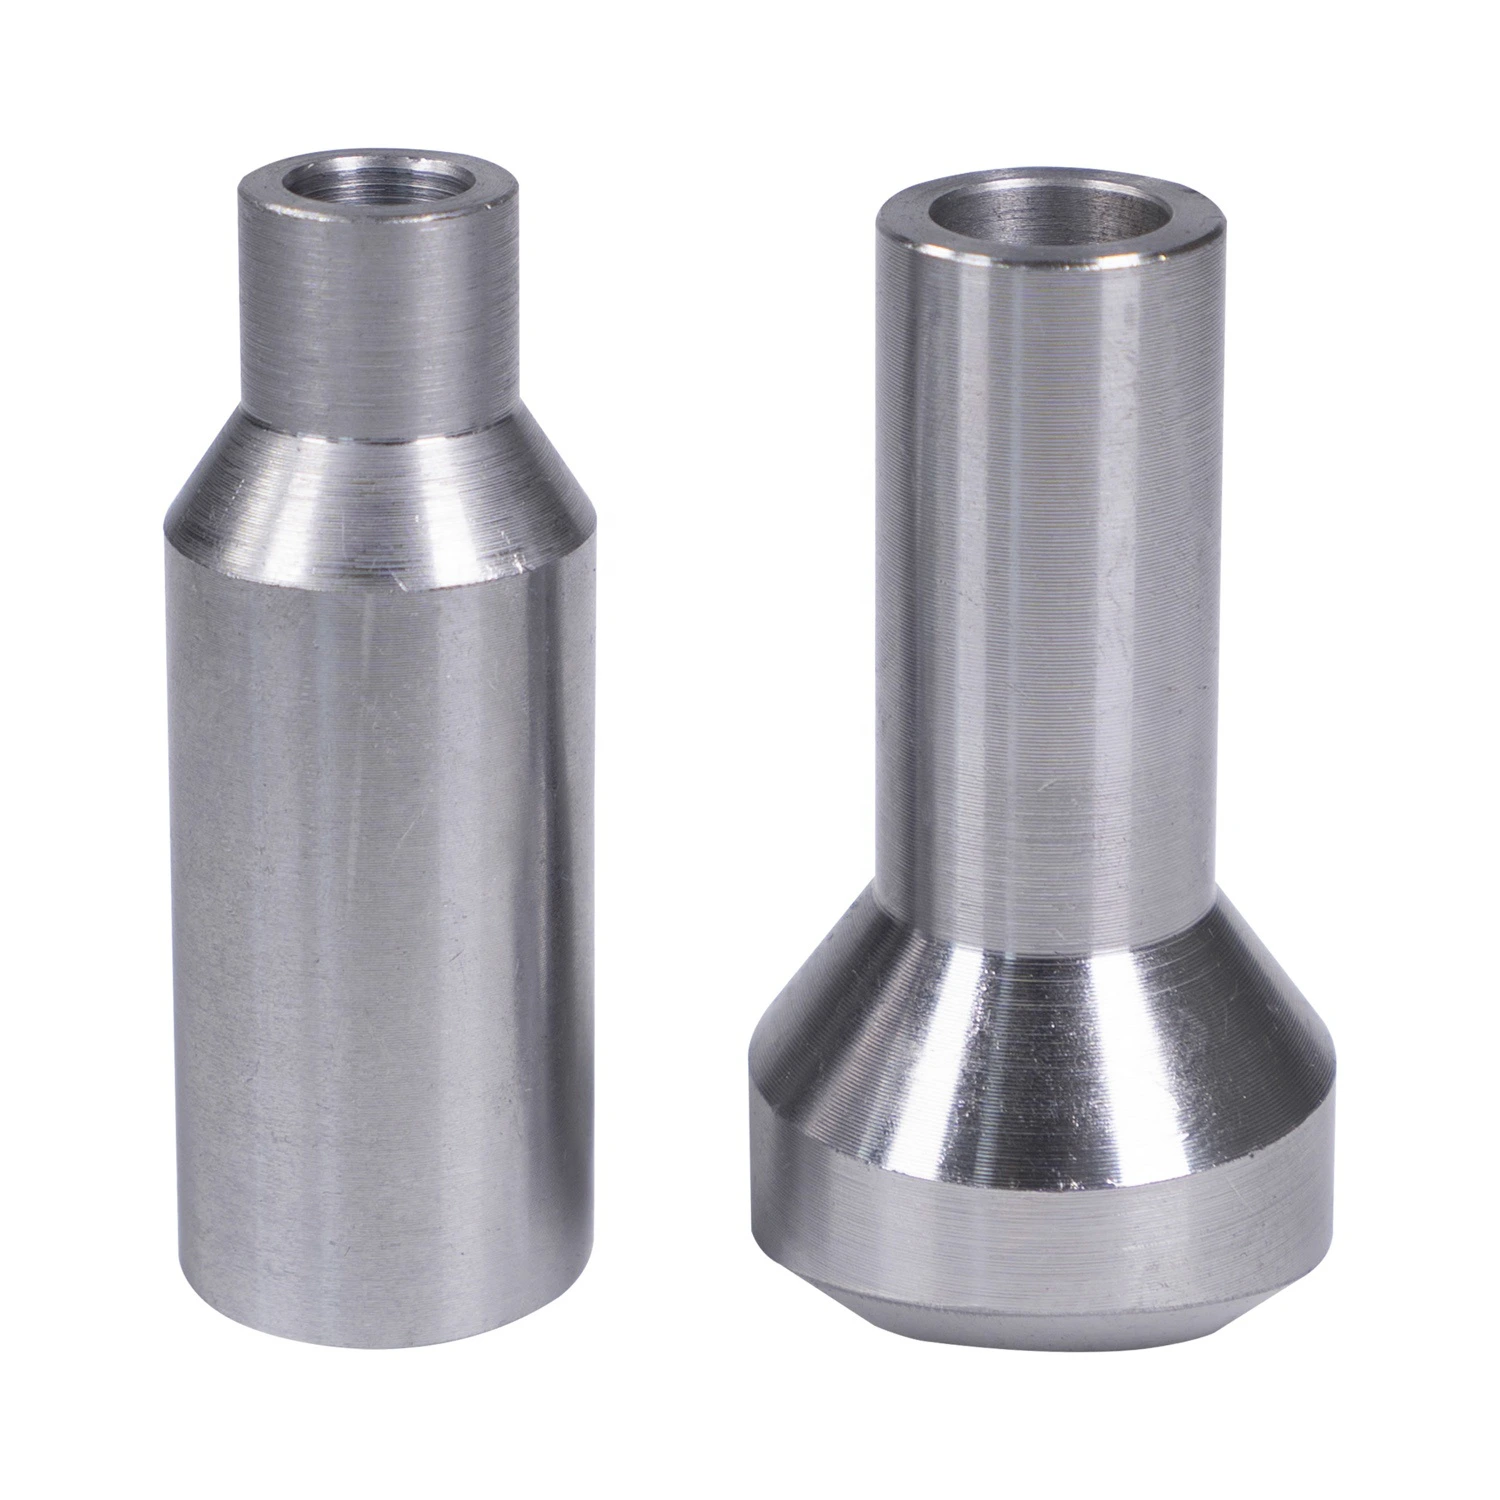
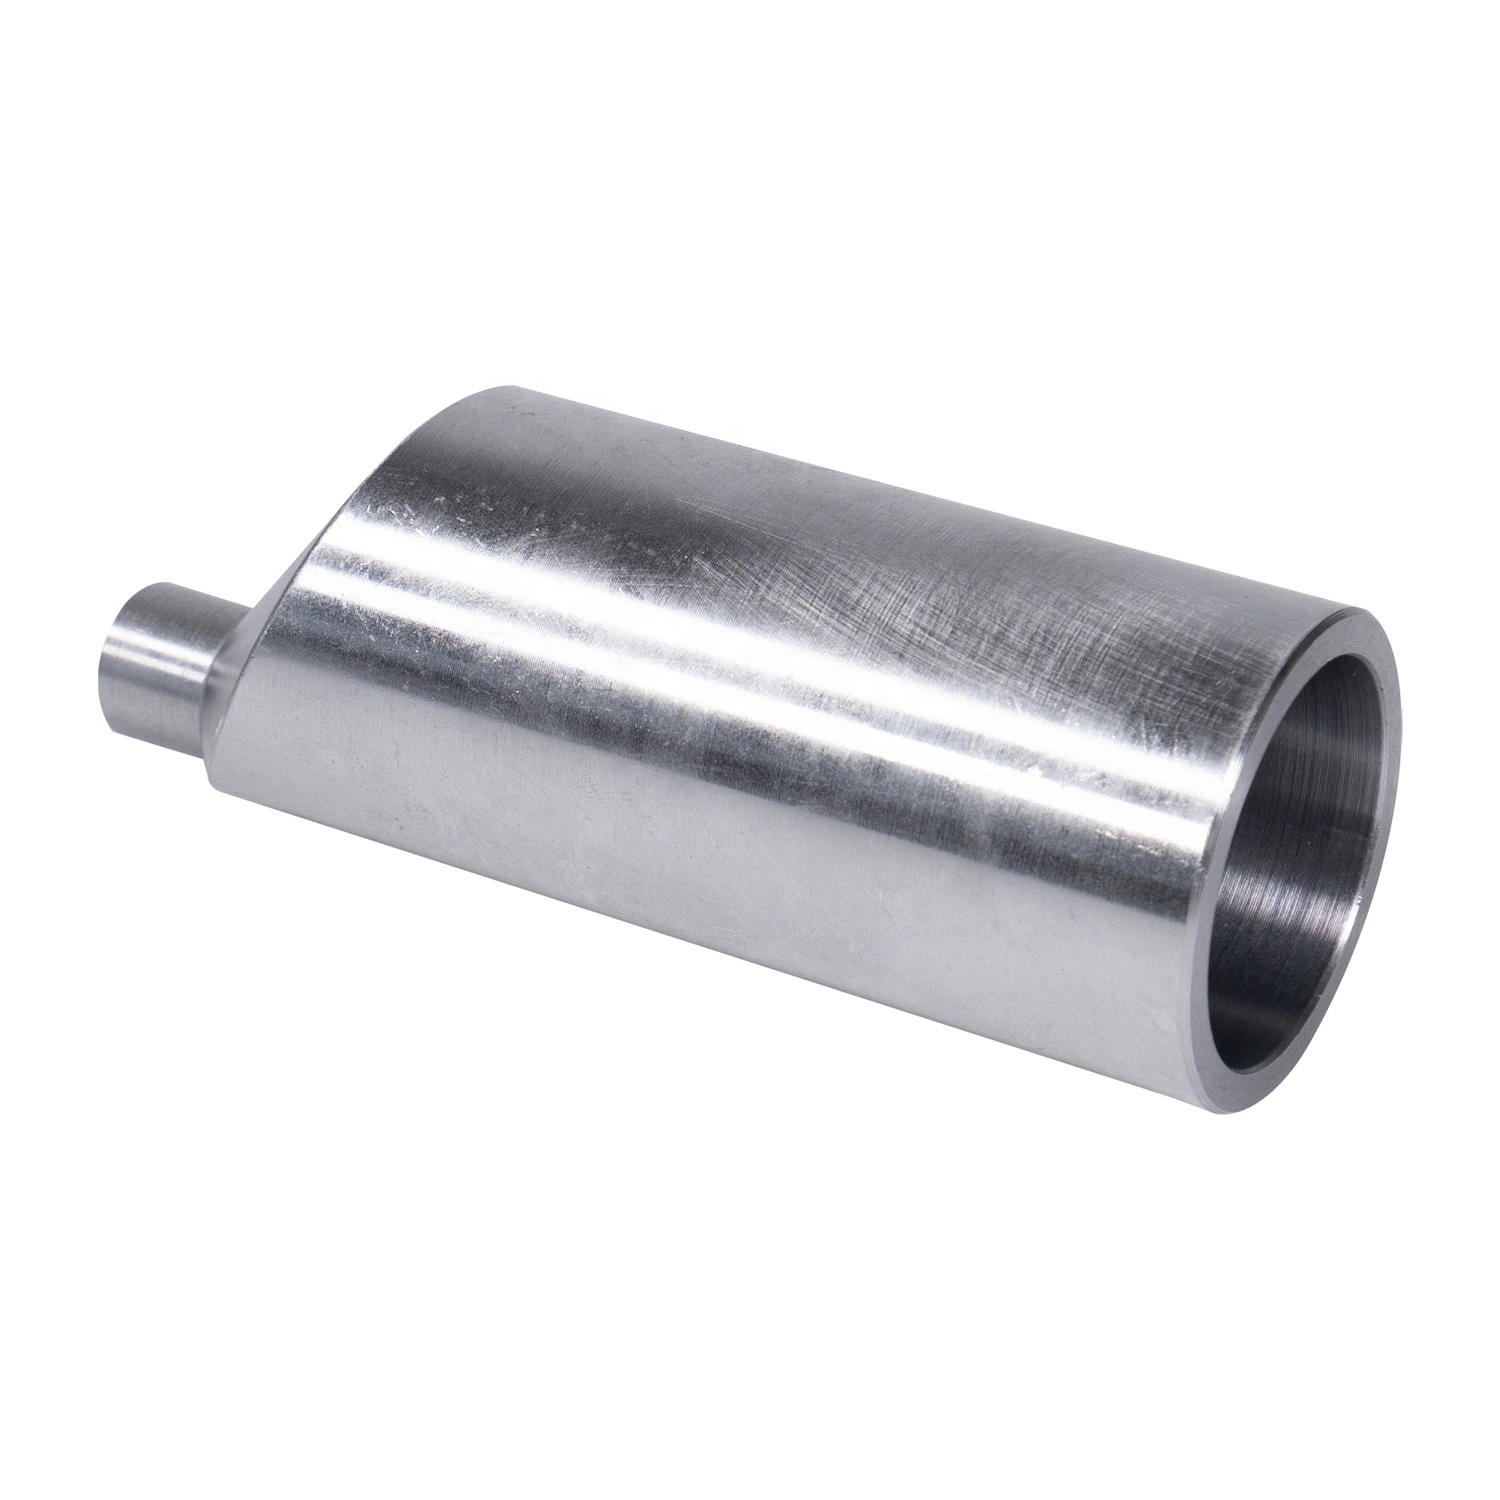
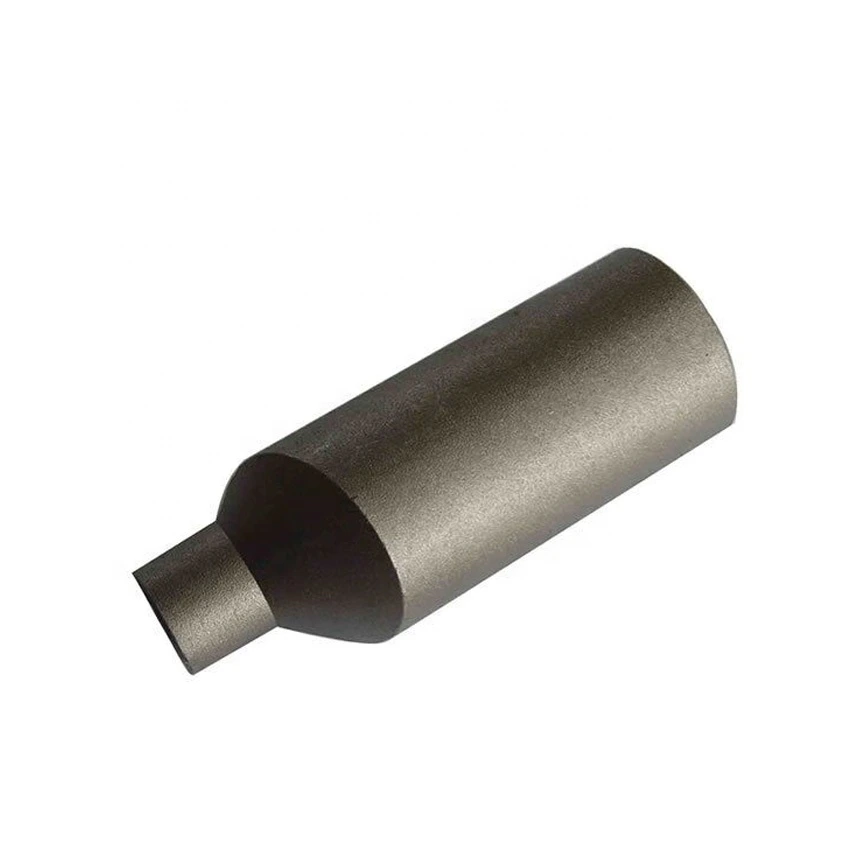
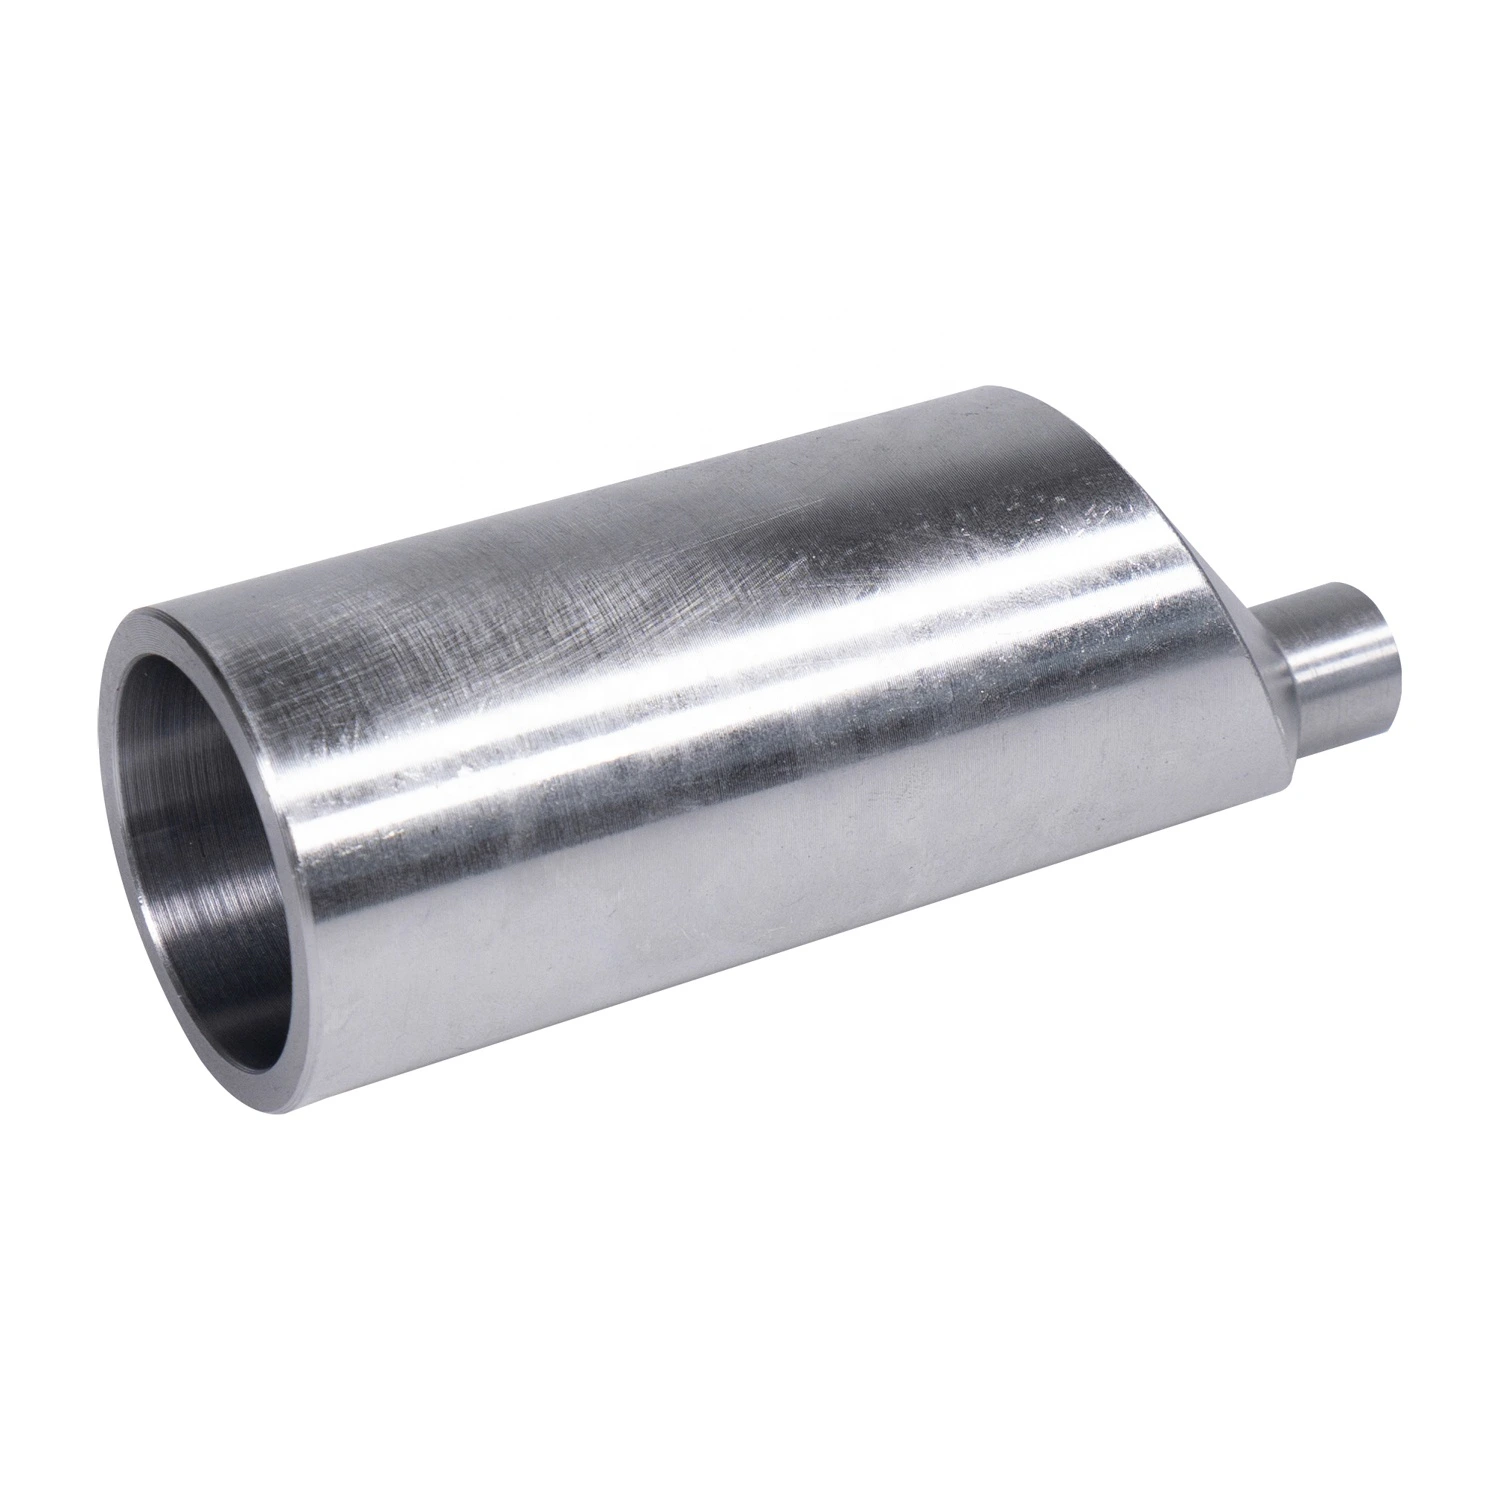
Nipplo riduttore concentrico in acciaio inox TP316L
Per l’approvvigionamento industriale
Prepara una RFQ più chiara
Includi i dati seguenti per aiutare RELIA a comprendere il componente e definire il passo successivo.
- Disegno, campione o norma di riferimento
- Grado materiale e processo preferito
- Dimensioni, tolleranze e finitura superficiale
- Applicazione, quantità obiettivo e destinazione
Tempi di produzione, imballaggio e condizioni di spedizione vengono confermati per ogni progetto dopo l’accordo su specifiche e condizioni commerciali.
-
Garanzia1 annoSupporto personalizzatoOEM
-
TecnicaLucidatoCollegamentoSaldatura a tasca
-
FormaRotondaCodice testa90 gradi
-
Lunghezza totale2 polliciTrattamento superficialeLiscio
-
PressioneAlta pressioneSistema di misuraPollici
-
Diametro foro di montaggio0.25 polliciCaratteristiche del tuboFlessibile, resistente a corrosione, agenti chimici e UV, senza caratteristiche aggiuntive, idoneo all'interramento
-
Classe del tubo3000#ApplicazioneIrrigazione agricola, riparazioni automobilistiche, riscaldamento, industria energetica, ingegneria edile, cantieristica navale, petrolchimica
-
Tipi di filettaturaNPT
Questo nipplo riduttore concentrico in inox TP316L è proposto per richieste dell'industria petrolifera con riferimento al materiale A312. La variante effettiva è in inox 20NB. Confermare geometria scelta, documenti del materiale e disposizione delle estremità prima di destinare il componente a servizio con olio o sostanze chimiche.
Definire la transizione concentrica ed entrambe le estremità nominali
Fornire un disegno che identifichi le misure delle due estremità, la relazione degli assi, la transizione, lo spessore e le tolleranze. Chiarire il titolo concentrico rispetto al codice a 90 gradi in tabella, senza supporre che tale codice definisca il nipplo effettivo. «Rotonda» non dimostra estremità uguali né una geometria di transizione completa.
Indicare la convenzione dimensionale nominale di 20NB e assegnare la lunghezza dichiarata di 2 pollici e il foro di 0.25 pollici alle caratteristiche effettive. Confermare ingombro, orientamento di montaggio e disponibilità della scelta. Una sola etichetta nominale non identifica entrambi i lati di un nipplo riduttore.
Verificare la fornitura TP316L e l'effettiva configurazione delle estremità
Specificare la designazione completa del materiale scelto, lo stato e il documento applicabile con l'edizione. Confermare requisiti e ambito di conformità associati ad A312 per il componente ordinato, supportati da tracciabilità e certificati del materiale. Il solo riferimento nel titolo non definisce l'intero pacchetto di fornitura.
Ottenere registri effettivi di produzione e ispezione; «Lucidato» descrive la finitura e non prova il processo produttivo. Tradurre saldatura a tasca e NPT in una configurazione delle estremità comprendente preparazione, eventuale designazione completa della filettatura, parti accoppiate, tenuta ed esame. Concordare criteri misurabili per «Lucidato» e «Liscio» e protezione alla consegna.
Qualificare la composizione dell'olio e l'intervallo operativo
Identificare composizione effettiva dell'olio, pressione e temperatura, cicli, esposizione chimica e carichi meccanici. Stabilire la base della Classe 3000 per il materiale scelto senza interpretare il numero di classe come pressione operativa. Richiedere prove pertinenti di resistenza a corrosione, agenti chimici o altre prestazioni dichiarate e chiarire qualsiasi impiego interrato. Documentare l'accettazione di materiale e giunti con disegno, interfacce, finitura e requisiti di prova risolti.
Informazioni tecniche per ogni richiesta prodotto
Prepara i requisiti prima della conferma finale del prodotto.
La pagina prodotto è un punto di partenza. Disegni, campioni, interfacce, materiali, quantità e accettazione vengono verificati prima di confermare stock o produzione.
Valuta questo prodotto nel contesto del tuo progetto.
Condividi disegno, campione, riferimento, quantità e applicazione. I punti non definiti possono restare aperti.