Tubo de aço para componentes de maquinagem de precisão
Para sourcing industrial
Prepare uma RFQ mais clara
Inclua os dados abaixo para que a RELIA entenda a peça e alinhe o próximo passo com você.
- Desenho, amostra ou norma de referência
- Classe do material e processo preferido
- Dimensões, tolerâncias e acabamento superficial
- Aplicação, quantidade-alvo e destino
Prazo de produção, embalagem e condições de envio são confirmados por projeto após o acordo de especificações e termos comerciais.
-
FaturaçãoPelo peso realOleado ou não oleadoNão oleado
-
Forma da secçãoRedondaTratamento superficialLaminado a frio
-
Tolerância±1%Ligado ou nãoNão ligado
-
AplicaçãoTubo para fluidos, tubo de perfuração, tubo hidráulico, tubo de gás, tubo de petróleoCertificadoAPI , ISO 9001
-
Prazo de entrega8–14 diasGrauAço inoxidável
-
Diâmetro exterior219–1066 mm (8,62–41,97 polegadas)Tubo especialTubo API, outro, tubo EMT, tubo de parede espessa
-
NormaASTMProcessoERW
Esta oferta de tubo de aço visa componentes de maquinagem de precisão, com referências a DIN 2391, St35, acabamento brilhante e construção sem costura. A tabela indica, em vez disso, aço inoxidável e ERW. Confirme material, construção e acabamento realmente fornecidos antes de selecionar matéria-prima ou aceitar um nível de precisão para o componente da encomenda.
Esclarecer St35 e os requisitos reais de produção
Solicite especificação do material, grau, estado, rastreabilidade e registos de inspeção para esclarecer as designações St35 e inoxidável. Estabeleça construção sem costura ou ERW através de provas reais de fabrico. Laminado a frio não determina o processo inicial nem certifica as dimensões e o estado do material fornecido.
Identifique edição DIN 2391 e âmbito do produto exigidos pelo projeto, esclarecendo a relação com a entrada genérica ASTM da tabela. Obtenha documentação real de conformidade em vez de tratar as referências como certificações de fornecimento equivalentes. As etiquetas API e ISO 9001 não estabelecem aceitação de um componente maquinado de precisão.
Especificar acabamento brilhante e dimensões de maquinagem
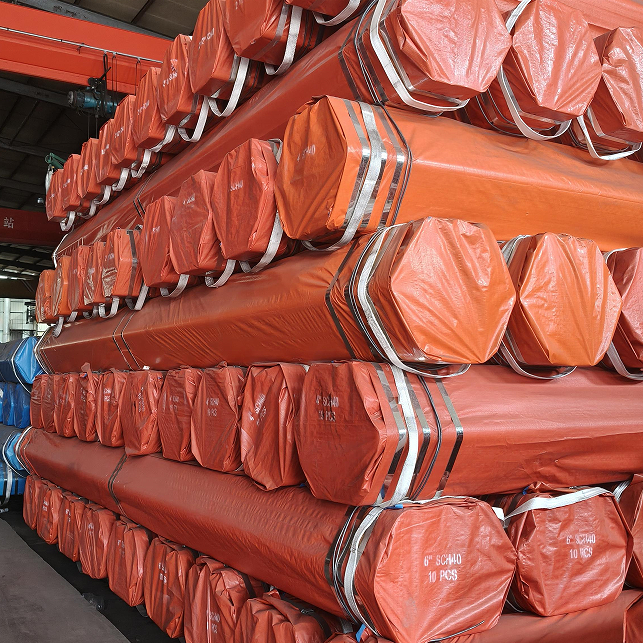
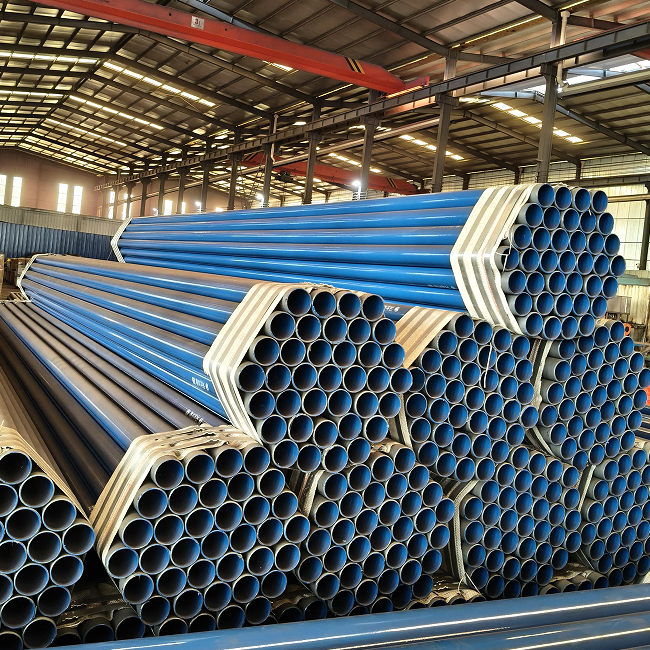
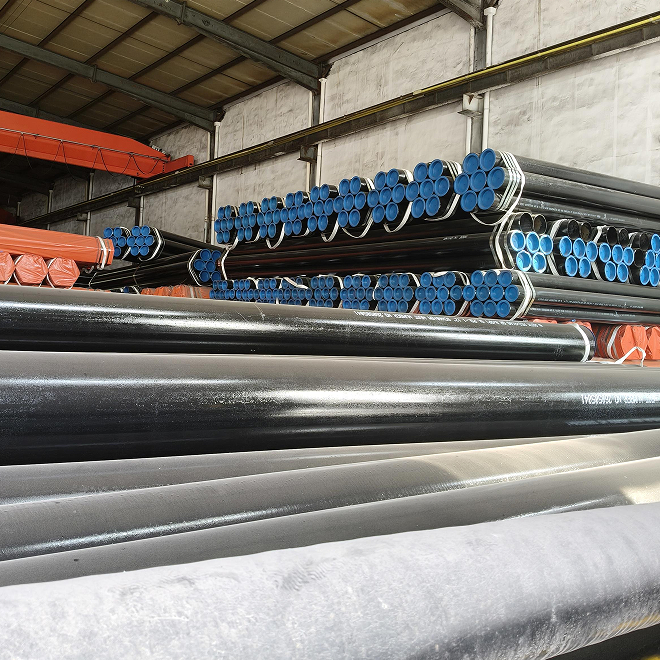
A imagem original mostra feixes envolvidos, pelo que não demonstra acabamento exposto ou rugosidade. Defina requisitos reais da superfície brilhante, critérios de inspeção, fornecimento não oleado e proteção. Não deduza limpeza, estado polido ou desempenho do acabamento da embalagem ou de uma palavra de aplicação no título.
As opções oferecem um intervalo de espessura de 6–20 mm com comprimentos de 6 m ou 12 m. Especifique parede, diâmetro exterior, furo, retilineidade e circularidade escolhidos com sobremetais de maquinagem e tolerâncias aceites. O intervalo de diâmetro de 219–1066 mm e o dado ±1% exigem valores reais, âmbito dimensional e uma base de medição definida.
Aprovar a matéria-prima face ao serviço real do componente
Forneça desenho da peça, geometria de ligação, cargas, ciclos, ambiente e requisitos de processamento. Avalie material, processo, dimensões e acabamento confirmados face ao projeto de maquinagem. Acorde inspeções do material e dimensões, verificações superficiais e ensaios mecânicos necessários com critérios explícitos, confirmando depois documentação, marcação, proteção e entrega antes de aprovar a matéria-prima fornecida.
Informações técnicas para cada consulta
Prepare os requisitos antes da confirmação final do produto.
A página é o ponto de partida. Desenhos, amostras, interfaces, materiais, quantidades e aceitação são avaliados antes de confirmar estoque ou produção.
Discuta este produto no contexto do seu projeto.
Compartilhe desenho, amostra, referência, quantidade e aplicação. Pontos desconhecidos podem ficar em aberto.