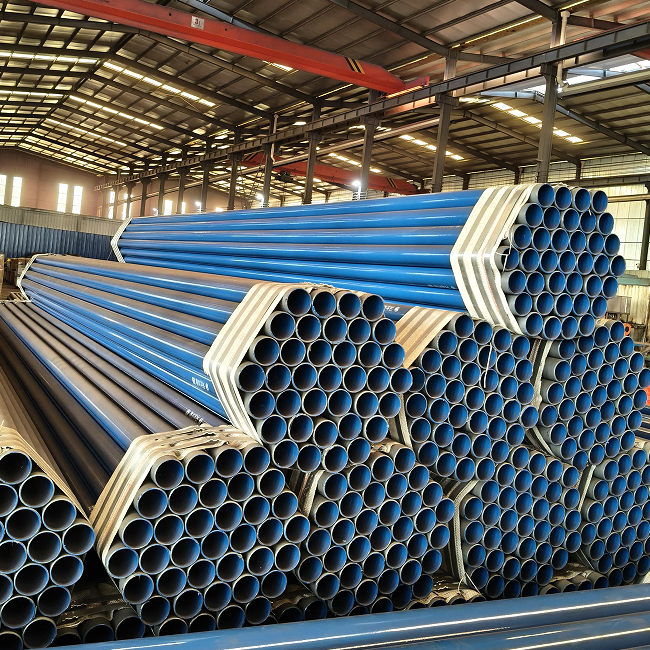
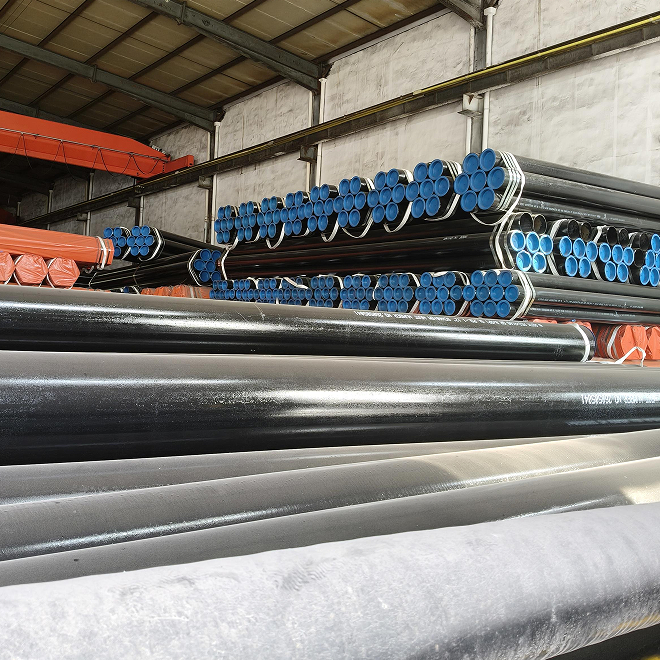
Koudgewalste stalen buis voor lagerringen
Voor industriële inkoop
Bereid een duidelijke RFQ voor
Neem onderstaande gegevens op zodat RELIA het onderdeel begrijpt en de volgende stap kan bespreken.
- Tekening, monster of referentienorm
- Materiaalkwaliteit en voorkeursproces
- Maten, toleranties en oppervlakteafwerking
- Toepassing, doelvolume en bestemming
Productietijd, verpakking en verzendvoorwaarden worden per project bevestigd nadat specificaties en handelsvoorwaarden zijn overeengekomen.
-
FactureringOp werkelijk gewichtGeolied of ongeoliedOngeolied
-
DoorsnedevormRondOppervlaktebehandelingKoudgewalst
-
Tolerantie±1%Gelegeerd of nietOngelegeerd
-
ToepassingVloeistofbuis, boorbuis, hydraulische buis, gasbuis, oliebuisCertificaatAPI , ISO 9001
-
Levertijd8–14 dagenKwaliteitRoestvast staal
-
Buitendiameter219–1066 mm (8,62–41,97 inch)Speciale buisAPI-buis, overige, EMT-buis, dikwandige buis
-
NormASTMProductieprocesERW
Dit aanbod van koudgewalste stalen buizen richt zich op lagerringonderdelen en verwijst naar naadloze uitvoering en hoge treksterkte. De tabel vermeldt daarentegen ERW en gemengde materiaalclassificaties. Bevestig werkelijke kwaliteit, constructie en onderdeelacceptatie voordat u uitgangsmateriaal kiest of de titel als bewijs van lagermateriaalprestaties behandelt.
Verifieer materiaal- en treksterktegegevens
Vraag de geleverde specificatie, kwaliteit, toestand, traceerbaarheid en materiaalinspecties op om de vermeldingen ongelegeerd en roestvast staal te verhelderen. Stel naadloze of ERW-productie vast via werkelijke productieregistraties. Koudgewalst beslecht de oorspronkelijke constructie niet en identificeert geen hardheid of warmtebehandelingstoestand van het geleverde uitgangsmateriaal.
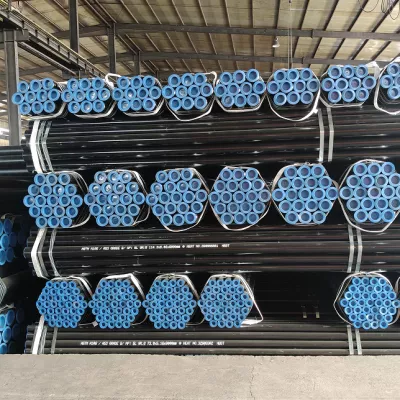
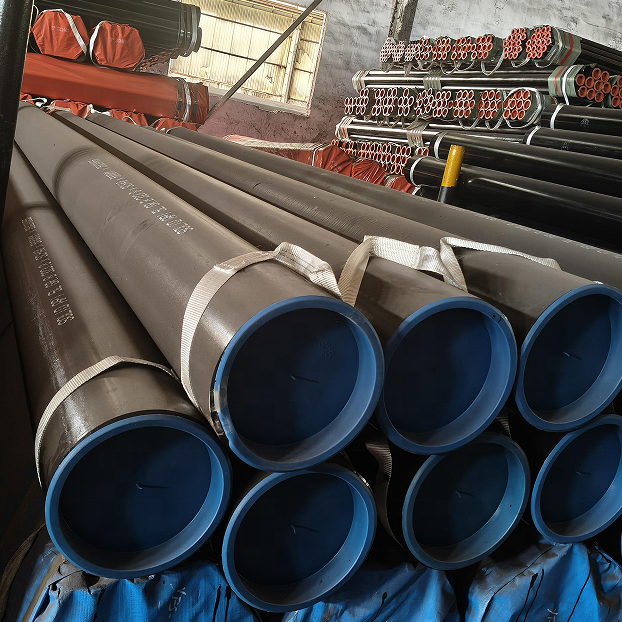
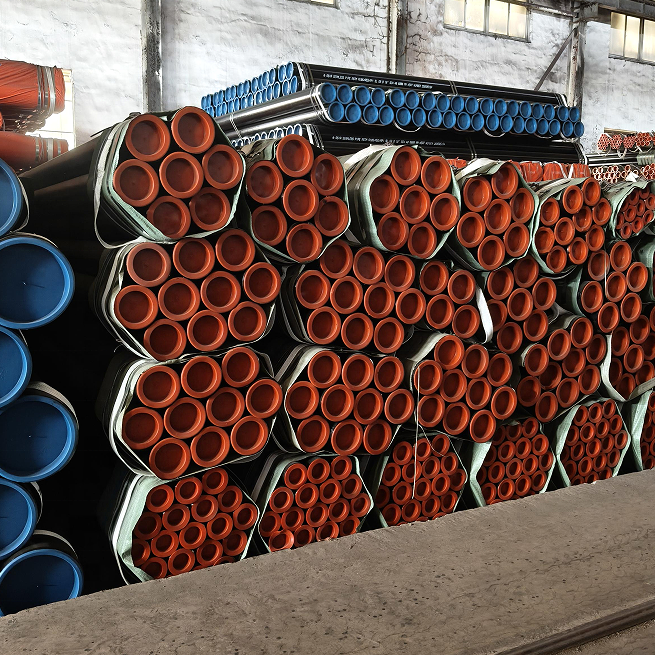
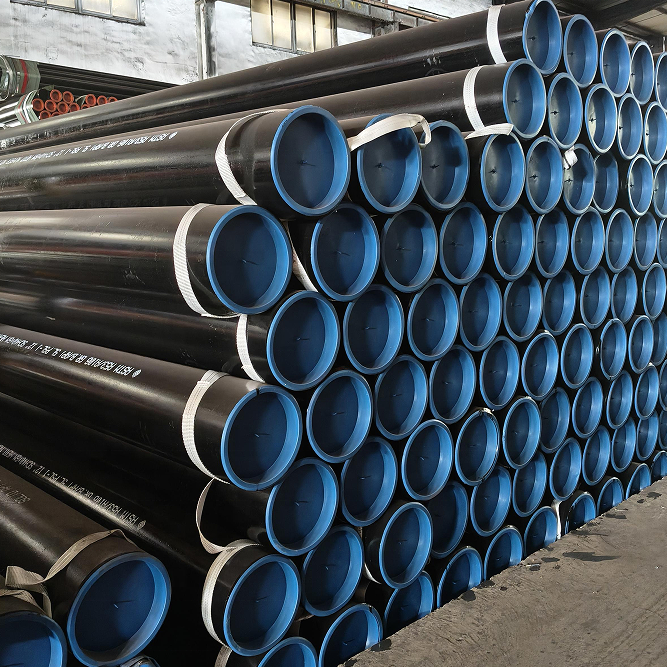
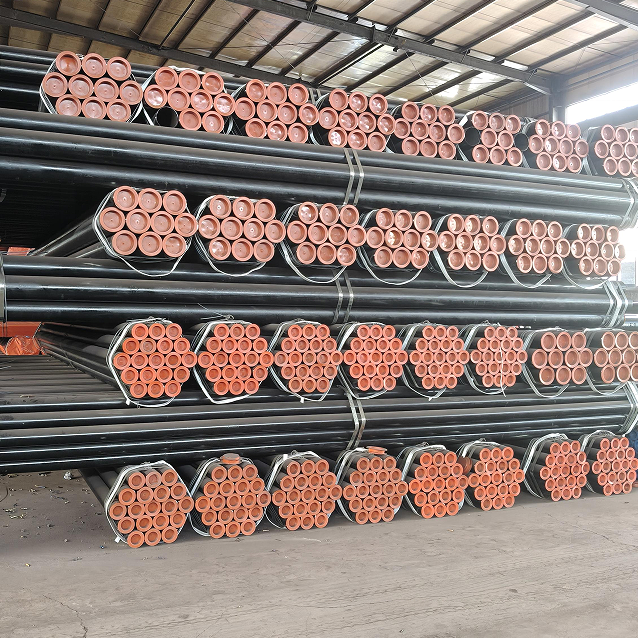
Hoge treksterkte geeft geen numerieke waarde, proefconditie of lageracceptatiecriterium. Definieer de materiaal- en mechanische eisen voor de beoogde ring en verkrijg de relevante leveringsgegevens. De oorspronkelijke afbeelding toont ronde buisvormen, maar kan geen trekeigenschappen, vermoeiingslevensduur of geschiktheid voor een afgewerkt lageronderdeel aantonen.
Keur uitgangsmateriaalmaten goed volgens de ringtekening
De opties bieden een diktebereik van 6–20 mm met lengten van 6 m of 12 m. Specificeer werkelijke buitendiameter, boring, wand en lengte met rechtheids- en rondheidseisen. Het diameterbereik 219–1066 mm en de vermelding ±1% vereisen werkelijke waarden, maatbereik en geaccepteerde meetcriteria.
Gebruik de goedgekeurde onderdeeltekening om bewerkingstoeslag, vereiste afwerking en aansluitgeometrie te definiëren. Bevestig ongeoliede oppervlaktetoestand en conservering. Identificeer ASTM-nummer, uitgave en productreikwijdte voor de order; API- en ISO 9001-labels kwalificeren geen lagermateriaal en bepalen geen conformiteit van het geleverde product zonder relevante documentatie.
Stel mechanische acceptatie van het lageronderdeel vast
Beschrijf ringfunctie, belastingen, cycli, omgeving en bewerkingseisen. Beoordeel het bevestigde materiaal, de productieroute, maten en het oppervlaktepakket voor dat gebruik. Spreek materiaal- en maatinspecties, oppervlaktecontroles, mechanische proeven en expliciete acceptatiecriteria af en bevestig daarna registraties, markering, bescherming en levering vóór goedkeuring van het materiaal voor het onderdeelproject.
Technische informatie voor elke productaanvraag
Bereid de eis voor vóór de definitieve productbevestiging.
De productpagina is het startpunt. Tekeningen, monsters, interfaces, materialen, aantallen en acceptatie-eisen worden beoordeeld vóór voorraadmatch of maatwerkproductie.
Bespreek dit product binnen uw project.
Deel tekening, monster, referentie, doelaantal en toepassing. Onbekende punten kunnen openblijven voor beoordeling.